Kabar

Warta Industri

Screw cetakan injeksi nilon sing diisi kaca: nemtokake sistem nyandhang, ora mung diametere30 2026-09

Screw cetakan injeksi nilon sing diisi kaca: nemtokake sistem nyandhang, ora mung diametere

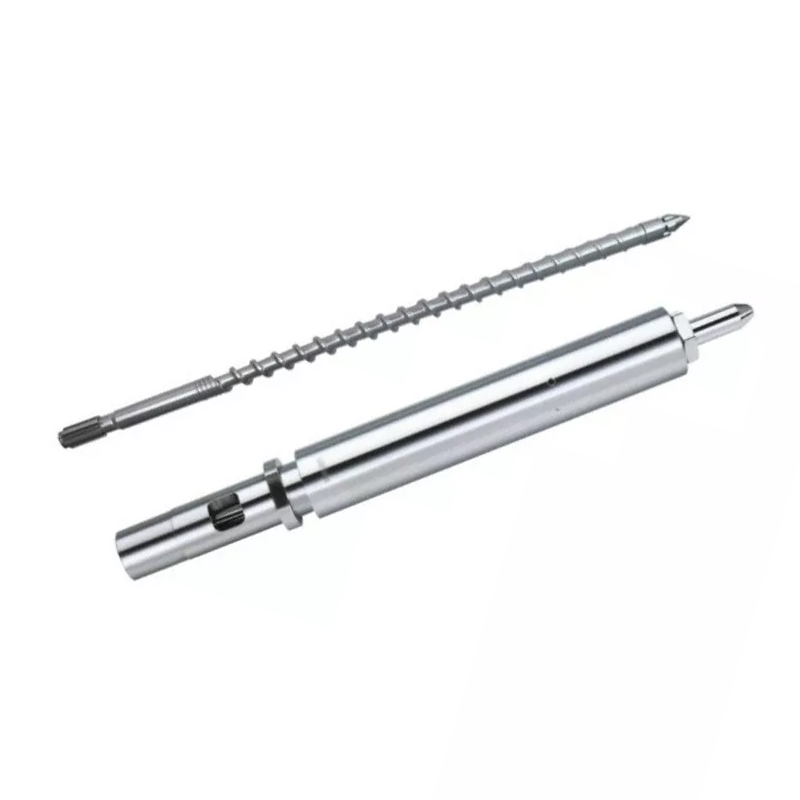
Kanggo ngecor injeksi nilon kaca-nepsu, miwiti karo bahan PA pas lan isi kaca-serat. Nanhaiya ndhaptar sekrup injeksi 38CrMoAlA sing dipateni lan diencerake kanggo plastik sing dikuatake sing ngemot serat kaca nganti 30%, kalebu PA-GF. Kaca produk uga njlèntrèhaké nitriding lan nikel-tungsten alloy reinforcement kanggo nyandhang-rawan sekrup lan tong minyak. Pilih geometri lan sistem lumahing marang tugas nyata, banjur mriksa bolongan tong minyak lan meneng tip utawa mriksa ring sadurunge nampa panggantos. Aturan ing sisih pabrik iku prasaja: Nilai atose ora ngluwari geometri salah, lan meneng anyar ora ngluwari mburi ngarep bocor. Sijine kabeh telung antarmuka ing gambar lan kabeh telung prilaku ing rencana nyoba.
Mutant vs bertahap injeksi ngecor meneng: carane milih profil komprèsi30 2026-09

Mutant vs bertahap injeksi ngecor meneng: carane milih profil komprèsi

Pilih sekrup cetakan injeksi mutant utawa tiba-tiba minangka titik wiwitan kanggo bahan kristal utawa semi-kristal sing entuk manfaat saka kompresi lan leleh kanthi cepet. Nanhaiya dhaptar PE, PP, PA, POM lan PTFE. Bagean kompresi mutant ngenggoni babagan 5% nganti 15% saka total dawa sekrup. Pilih sekrup bertahap minangka titik wiwitan kanggo bahan amorf utawa sensitif panas sing mbutuhake transisi sing luwih alus. Nanhaiya dhaptar PVC kaku, PS, PC, PSU lan ABS. Bagean kompresi sing bertahap biasane ngenggoni 40% nganti 60% saka total dawa, kanthi kira-kira 50% diterangake minangka khas. Konfirmasi salah siji pilihan kanthi kelas nyata, pangisi, kelembapan, panggunaan tembakan, wektu pemulihan, kondisi leleh lan ditampa kanthi cetakan.
Carane nemtokake kacepetan dhuwur siji meneng kanggo PE lan PP extrusion30 2026-09

Carane nemtokake kacepetan dhuwur siji meneng kanggo PE lan PP extrusion

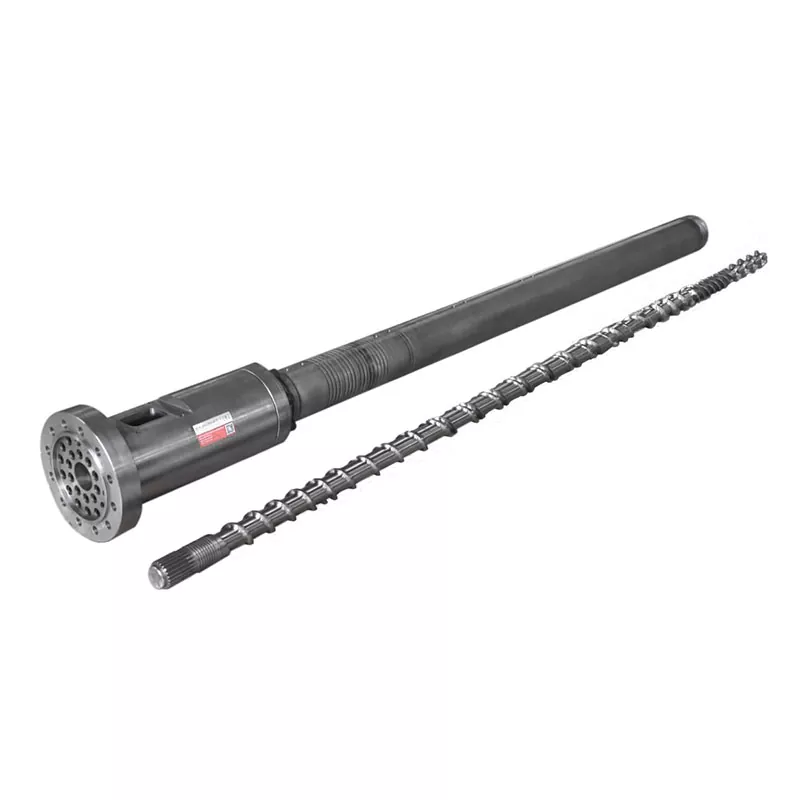
Nemtokake sekrup tunggal PE utawa PP kanthi bahan nyata, output sing bisa didol, produk lan mati, kacepetan permukaan sekrup, jendela suhu leleh, tekanan, tugas motor lan gearbox, kapasitas pendinginan, lingkungan nyandhang lan metode panriman. Aja tuku saka diameteripun lan rpm maksimum piyambak. Nanhaiya nerbitake sangang model sekrup tunggal saka NHY20 nganti NHY150, kanthi output saka 3 nganti 1,300 kg / jam lan kacepetan saka 10 nganti 150 rpm ing kabeh kulawarga. Produk PE lan PP kanthi kacepetan dhuwur nggunakake geometri sekrup sing dioptimalake, kotak gear torsi dhuwur, tong feed-slot khusus lan konstruksi alloy tahan nyandhang. Nguripake saben target proyek dadi titik tes sing stabil kanthi nggunakake resin, die, jendela kualitas lan wates pangukuran listrik.
Cara nemtokake sekrup siji kanggo plastik sing diisi kaca, diisi mineral lan daur ulang30 2026-09

Cara nemtokake sekrup siji kanggo plastik sing diisi kaca, diisi mineral lan daur ulang

Kanggo nemtokake sekrup tunggal sing tahan nyandhang, kirim resin lan bahan sing pas, jinis pengisi utawa serat lan persentase, konten daur ulang, kontaminasi, wangun feed, kelembapan, kondisi uji MFR utawa MVR, output sing dibutuhake, kacepetan sekrup, beban motor, tekanan cair, suhu, jam operasi lan peta nyandhang saiki. Banjur pilih permukaan kanthi lokasi karusakan. Nanhaiya nawakake substrat 38CrMoAlA, SACM645, 42CrMo lan baja palsu, kanthi nitriding ion jero, proteksi PTA ing sisih ndhuwur lan sisih pesawat, ditambah karo pilihan permukaan adhedhasar tungsten karbida lan nikel. Sekrup ngajokaken kudu dicenthang karo tong minyak kawin, amarga lumahing hard anyar ora bisa mbenerake bolongan nggedhekake utawa misaligned.
Pandhuan tuku gearbox extruder plastik: torsi cocog, rasio lan antarmuka mesin30 2026-09

Pandhuan tuku gearbox extruder plastik: torsi cocog, rasio lan antarmuka mesin

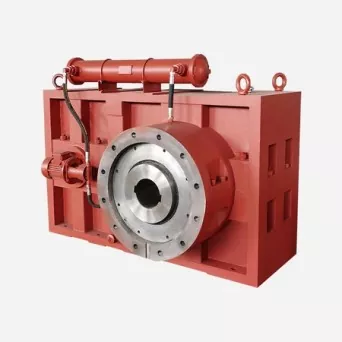
Kanggo tuku kothak gear extruder plastik, nemtokake daya motor lan kacepetan sing dirating, sawetara kacepetan sekrup sing dibutuhake, tugas torsi terus-terusan lan puncak, jumlah sekrup lan rotasi, materi lan output, jam operasi, antarmuka poros input lan output, posisi pemasangan, beban thrust, pelumasan, pendinginan lan tes acceptance. Daya motor mung dudu spesifikasi gearbox. Rong garis kanthi motor sing padha bisa ngetrapake torsi, panas, kejut, sinkronisasi lan tugas bantalan sing beda. Gambar sing ditandatangani kudu ngenali poros sisih motor lan poros sisih meneng, kecepatane, arah rotasi, rasio, datum sing dipasang lan saben sambungan sing dibutuhake kanggo instalasi.
Pandhuan tuku flange tong extruder: nemtokake antarmuka sadurunge pesen15 2026-09

Pandhuan tuku flange tong extruder: nemtokake antarmuka sadurunge pesen

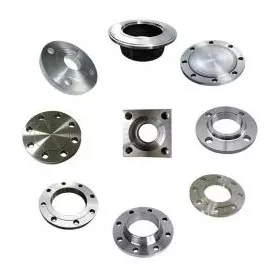
Kanggo tuku flange tong minyak extruder, ngirim drawing kontrol sing ngenali bolongan, diameteripun njaba, kekandelan, locating register, pola bolt, sealing pasuryan, materi, perawatan lumahing lan bagean kawin. Tambah basis suhu lan tekanan nyata, model extruder utawa die-head, jumlah lan syarat pamriksa. Aja supaya flange mesin khusus saka tembung "ANSI," "DIN," "JIS" utawa "PN16" piyambak. Referensi kasebut bisa nemtokake flange pipa standar mung nalika sebutan standar lengkap lan basis layanan kasebut. Sambungan extruder biasane mbutuhake gambar antarmuka dhewe, sanajan siji sisih ngetutake pola flange sing diakoni.
X
Kita nggunakake cookie kanggo menehi pengalaman browsing sing luwih apik, nganalisa lalu lintas situs lan nggawe konten pribadi. Kanthi nggunakake situs iki, sampeyan setuju kanggo nggunakake cookie. Kebijakan Privasi
nolakNampa