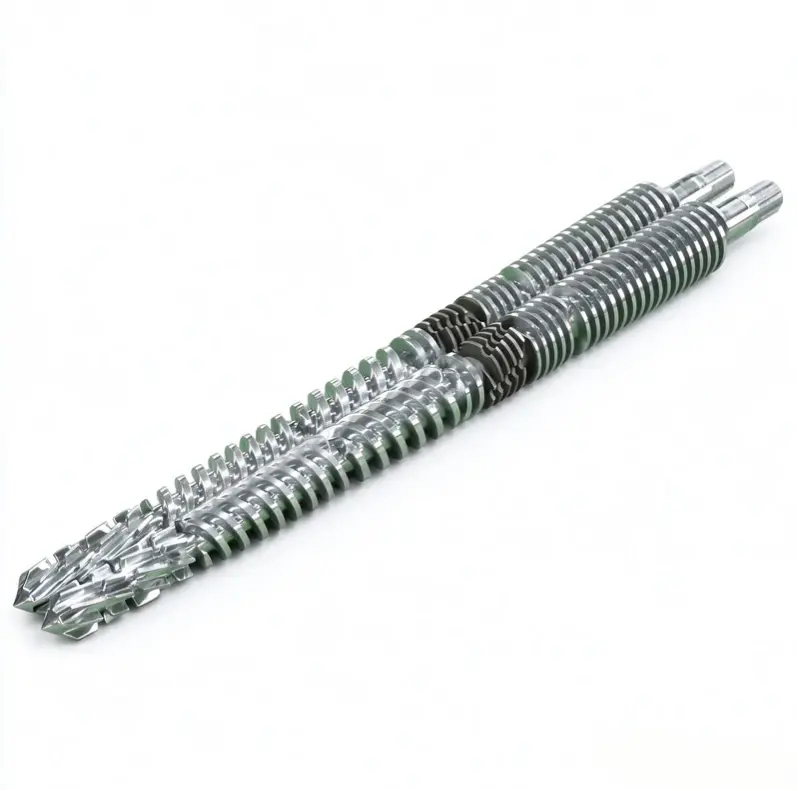
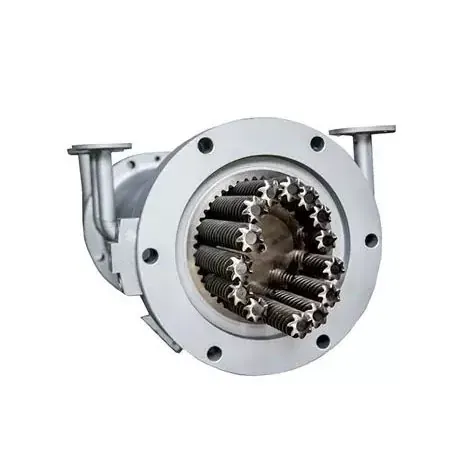
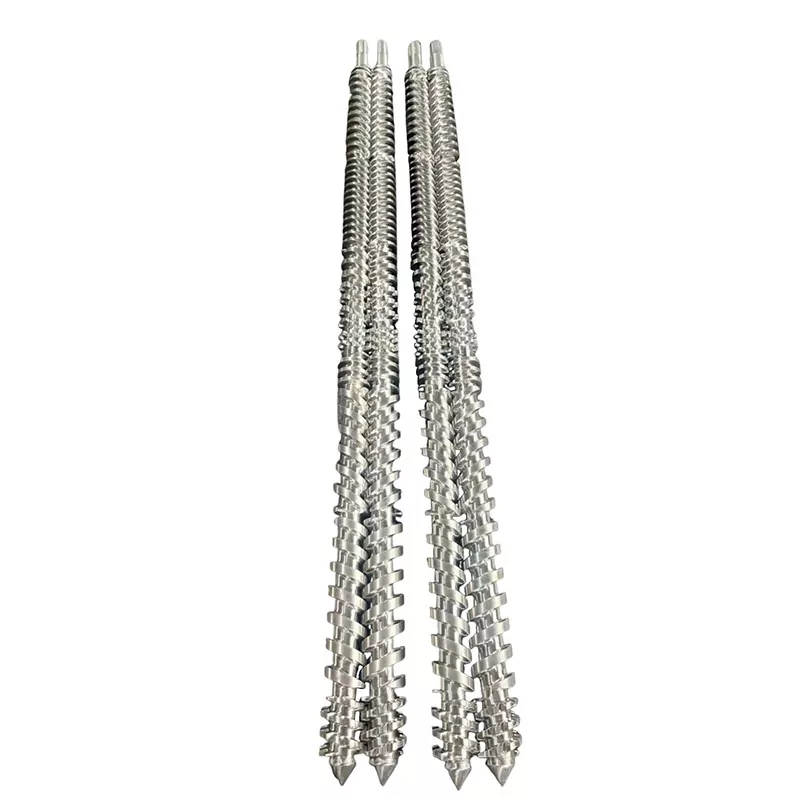
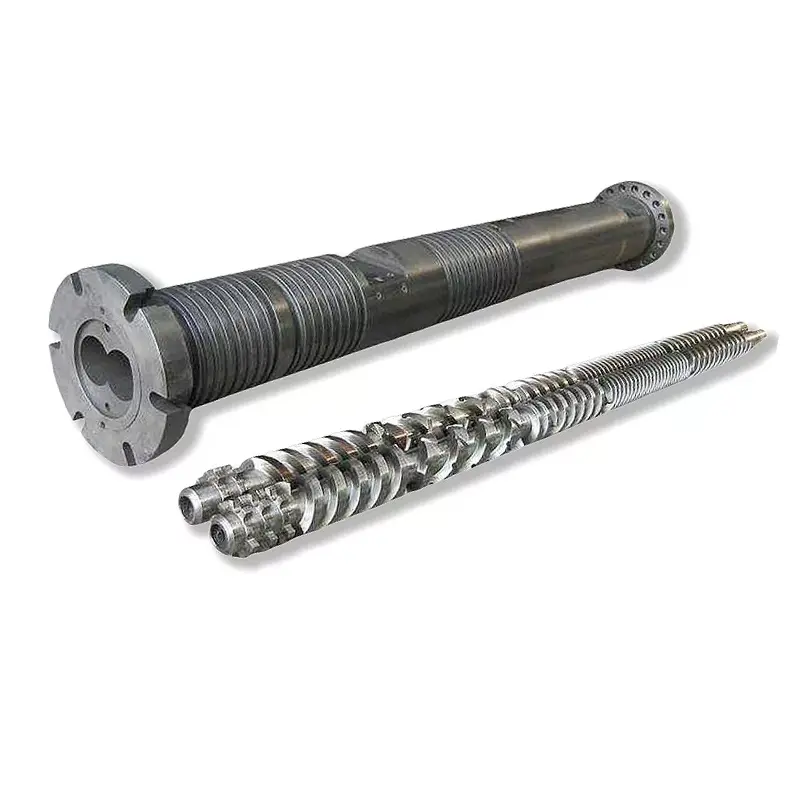
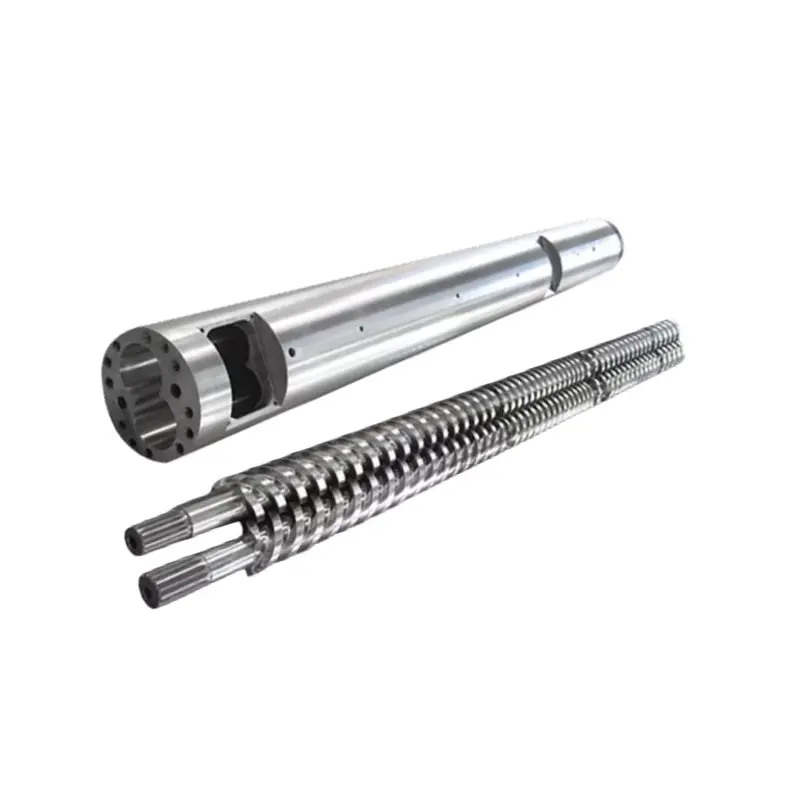
Flange tong minyak katon prasaja nganti bagean anyar tekan mesin. Banjur kesalahan cilik ing register, bunder bolt, sealing pasuryan utawa nyawiji wacana bisa mungkasi instalasi. Pandhuan iki nuduhake tim tuku lan pangopènan cara ngowahi sampel lawas, antarmuka mesin lan tugas operasi dadi spesifikasi flange sing dikontrol.



Wangsulan cepet
Kanggo tuku anflange laras extruder, ngirim gambar kontrol sing ngenali bolongan, diameteripun njaba, kekandelan, locating register, pola bolt, sealing pasuryan, materi, perawatan lumahing lan bagean kawin. Tambah basis suhu lan tekanan nyata, model extruder utawa die-head, jumlah lan syarat pamriksa.
Aja supaya flange mesin khusus saka tembung "ANSI," "DIN," "JIS" utawa "PN16" piyambak. Referensi kasebut bisa nemtokake flange pipa standar mung nalika sebutan standar lengkap lan basis layanan kasebut. Sambungan extruder biasane mbutuhake gambar antarmuka dhewe, sanajan siji sisih ngetutake pola flange sing diakoni.
Pisanan nemtokake jenis flange sing sampeyan tuku
Kesalahan pengadaan asring diwiwiti nalika telung komponen sing beda diarani flange. Flange pipa standar, flange tong extruder khusus lan adaptor transisi bisa katon padha ing foto. Padha ora kasebut kanthi cara sing padha.
| Komponen | Apa sing nemtokake | Risiko pengadaan utama |
|---|---|---|
| Pipa flange standar | Standar, edisi, ukuran nominal, kelas utawa PN, madhep, materi, bolongan lan jinis sambungan | Label cendhak kayata "DIN flange" bisa ngarujuk marang luwih saka siji dimensi lan sistem rating |
| Flange tong minyak extruder khusus | Gambar mesin sing dikontrol, laras kawin utawa adaptor, daftar, pola bolt, bolongan leleh, fitur sealing lan tugas layanan | Nggunakake tabel pipa-flange kanggo antarmuka mesin sing nduweni fitur lokasi lan aliran khusus |
| Die-head adaptor flange | Loro antarmuka plus transisi nyawiji internal, orientasi, support lan syarat sensor utawa layar-pack | Loro-lorone ends pas kapisah, nanging path aliran nglumpuk, centerline utawa bolt orientasi ora |
Saiki Nanhaiyalaras flange rangeisine flanges baja babak karo sambungan flanged lan ukuran port customizable. Pola ANSI, DIN lan JIS kasedhiya, bebarengan karo dimensi khusus kanggo aplikasi plastik, kimia, granulasi lan mesin.
Tampilan pabrik kita:jeneng standar miwiti obrolan technical; iku ora rampung drawing. Pisanan kita takon ing endi bagean kasebut, apa sing ditemokake, apa sing disegel lan apa sing ngliwati. Sawise fungsi kasebut cetha, dimensi sing bener dadi luwih gampang dikontrol.


Ukuran sing nemtokake manawa flange pas
A drawing migunani misahake ukuran saka fungsi. Bolongan bolt nggawe pasukan clamp, register nemokake bagean, pasuryan nggawa segel lan bolongan nggawa medium leleh utawa proses. Njaluk siji fitur kanggo ngimbangi liyane nggawe perakitan angel lan panyegelan sing ora mesthi.
| Fitur nggambar | Apa iku penting | Apa sing kudu dicritakake panuku |
|---|---|---|
| Dhiameter njaba | Kontrol amplop, akses alat lan reresik cedhak pemanas, pengawal utawa ndhukung | Ukuran nominal, toleransi lan sektor sing diwatesi |
| Lubang tengah utawa leleh | Ngontrol kontinuitas aliran lan langkah internal ing sendi | Diameter, toleransi, wangun transisi, arah lan syarat lumahing |
| Sakabèhé lan kekandelan lokal | Ngaruhi keterlibatan bolt, kaku, keselarasan lan dawa dipasang | Datum pasuryan, kekandelan, counterbores lan dawa hub |
| Locating register utawa spigot | Nggawe perakitan konsentris tinimbang ngandelake reresik bolongan bolt | Fitur lanang utawa wadon, diameter, ambane, pas lan timbal-in |
| Pola bolt | Nyedhiyakake sambungan clamping lan ndandani orientasi sudut | Jumlah, diameter pitch-bunder, ukuran bolongan, benang, ambane lan datum sudut |
| Sealing pasuryan | Nggawe kontak dimaksudaké karo gasket, ring, alur utawa pasuryan logam | Madhep jinis, dimensi, Rampung, specification segel lan karusakan allowable |
| Kontrol geometris | Tansah bolongan, ndhaftar lan sealing pasuryan bener gegandhengan | Datums plus dibutuhake flatness, perpendicularity, posisi, coaxiality utawa runout |
| Fitur orientasi | Selaras pemanas, bandar sensor, keyways, pengawal utawa bagean kawin asimetris | Sudut jam saka siji datum sing ora ambigu |
ISO 286-1 nyedhiyakake sistem internasional kanggo toleransi lan pas ukuran linear, kalebu fitur silinder lan konsep bolongan dhasar lan dhasar. ISO 1101 nyedhiyakake basa simbol kanggo kontrol wangun, orientasi, lokasi lan runout. Standar kasebut mbantu nyatakake syarat kasebut, nanging desainer isih kudu milih datum fungsional lan nilai sing diidini.
Reresik bolt-bolongan dudu sistem lokasi.Yen sirah die disambungake utawa adaptor kudu concentric karo bolongan tong minyak, nemtokake register utawa fitur panggonan liyane kontrol. Tightening bolts nalika meksa loro bores misaligned bebarengan bisa ngrusak pasuryan, segel utawa fasteners lan ninggalake langkah internal mbebayani.

ANSI, DIN, JIS lan PN ora deskripsi tuku lengkap
Nanhaiya nawakake opsi ANSI, DIN lan JIS utawa standar sing disesuaikan. Rentang kasebut migunani nalika flange gabung karo pipa tanduran sing wis mapan utawa kudu cocog karo pola regional sing ana. Kutipan kasebut isih mbutuhake dokumen, edisi, ukuran nominal, rating, pasuryan, materi lan modifikasi proyek apa wae.
ASME B16.5, contone, judhul kanggo flanges pipe lan fittings flanged saka NPS 1/2 liwat NPS 24. Orane katrangan alamat ratings meksa-suhu, bahan, dimensi, toleransi, menehi tandha lan testing. Iki framework kuwat kanggo komponen ing orane katrangan, nanging judhul ora nguripake saben sambungan extruder menyang B16.5 flange.
Bedane praktis:yen flange iku bagéan saka wates meksa-piping, nggunakake aturan pipa ditrapake lan review engineering qualified. Yen antarmuka mesin adat, kontrol karo drawing peralatan disetujoni lan tugas operasi. Yen nindakake loro peran, paket tuku kudu marem loro set syarat.
Pola standar
Nyatakake nomer standar, taun utawa edisi, ukuran, kelas utawa PN, madhep, klompok materi lan komponen kawin. Dhaptar panyimpangan kanthi jelas.
Pola khusus
Nggawe wewenang teken sing ditandatangani. Referensi standar isih bisa nemtokake benang, pas, simbol utawa cara tes sing dipilih.
Antarmuka campuran
Tampilake pasuryan sing ngetutake standar lan pasuryan sing disesuaikan. Netepake transisi internal lan hubungan sudut antarane loro ends.
Tampilan pabrik kita:"padha karo flange lawas" konteks migunani, nanging ora syarat inspectable. Kita sijine antarmuka pas ing drawing lan takon panuku kanggo sarujuk. Iki menehi tim produksi, pamriksa lan instalasi jawaban sing padha nalika pangukuran ditakoni.
Kelas tekanan ora bisa dipisahake saka suhu lan materi
Kaca flange laras Nanhaiya nampilake opsi PN6, PN10, PN16, PN25, PN40 lan PN63. Tanggap iki minangka kategori spesifikasi sing kasedhiya, dudu minangka pernyataan tekanan kerja universal. Rating sing bisa digunakake gumantung marang standar sing ngatur, materi, suhu, geometri, bolting, segel lan desain sistem.
Processing polimer nambah kahanan sing label flange cendhak ora bisa njlèntrèhaké. Sambungan bisa ndeleng siklus panas, panas lan pendinginan, geter mesin, bobot sirah, beban perakitan lan reresik. Nyatakake kondisi normal lan maksimum, nanging tetep kahanan desain kapisah saka setelan proses tumindake.
| Input tugas | Kenapa pabrikan butuh | Bukti kanggo dilampirake |
|---|---|---|
| Suhu normal lan maksimum | Ngaruhi prilaku materi, pilihan segel, gerakan termal lan basis rating | Lembar proses, setelan pemanas lan jarak operasi sing diukur |
| Tekanan normal lan maksimal | Nemtokake tugas mekanik lan sealing miturut metode desain sing ditrapake | Range instrumentasi, rekaman operasi lan syarat desain |
| Tekanan medium | Polimer cair, gas, cairan utawa pipa tanduran bisa mbutuhake desain lan kontrol reresik sing beda | Jeneng materi, rumus, data safety lan diagram proses |
| Beban njaba | Kepala mati sing abot utawa pipa sing ora didhukung bisa nambah beban mlengkung ing flange | Bobot perakitan, pusat gravitasi, dhukungan lan gambar instalasi |
| Siklus termal | Ekspansi lan kontraksi sing bola-bali bisa mengaruhi preload, alignment lan sealing | Frekuensi wiwitan lan mandheg ditambah urutan pemanasan lan pendinginan |
| Kode sing ditrapake utawa aturan pelanggan | Nemtokake petungan, cathetan materi, menehi tandha, tes lan tanggung jawab persetujuan | Dokumen, edisi lan spesifikasi proyek sing tepat |
Aja milih nomer PN sing luwih dhuwur minangka obat mandiri kanggo bocor.Kebocoran bisa kedadeyan saka karusakan pasuryan, segel sing salah, distorsi, kontaminasi, keselarasan sing kurang, bolting sing ora cocog utawa gerakan termal. Golek mekanisme Gagal sadurunge ngganti kelas utawa cara tightening.


Pilih materi lan perawatan permukaan kanggo lingkungan nyata
Nanhaiya ngasilake flensa laras saka baja karbon, baja tahan karat lan baja paduan. Pangobatan lumahing sing kasedhiya kalebu sandblasting, galvanisasi lan plating nikel, kanthi perawatan liyane sing kasedhiya kanggo kabutuhan pelanggan. Gambar sing disetujoni kudu nyatakake kelas sing tepat lan ruang lingkup perawatan, ora mung kulawarga materi sing amba.
| Pilihan | Apa panuku bisa nimbang iku | Pitakonan sing kudu dirampungake sadurunge disetujoni |
|---|---|---|
| Baja karbon | Kekuwatan mesin umum lan manufaktur ekonomi ing ngendi lingkungan dikontrol | Kelas pas, pangayoman karat, weldability, basis suhu lan lumahing kapapar |
| baja tahan karat | Resistance korosi utawa permukaan sing luwih resik kanggo lingkungan proses sing ditetepake | Kelas sing tepat, paparan kimia, risiko galling, bahan kawin lan rute fabrikasi |
| Baja paduan | Tugas mekanik utawa termal sing mbutuhake paduan lan rute perawatan sing ditemtokake | Grade, perawatan panas, atose, kateguhan, machinability lan cathetan pengawasan |
| Lumahing sandblasted | Preparation lumahing utawa Rampung njaba tartamtu | Pasuryan sing diobati lan pasuryan sing presisi utawa segel sing kudu dilindhungi |
| Lumahing galvanis utawa dilapisi nikel | Perlindhungan permukaan tambahan kanggo lingkungan sing disepakati | Bahan lapisan, kritéria kekandelan, area topeng, tunjangan dimensi lan cara ndandani |
Lapisan ora mbenerake materi dhasar sing ora cocog, geometri sing ringkih utawa pasuryan sealing sing rusak. Uga bisa ngganti register cedhak-fitting yen drawing ora nemtokake lumahing masked lan dimensi final. Temtokake apa toleransi ditrapake sadurunge perawatan utawa kanggo bagean rampung siap kanggo perakitan.
Tampilan pabrik kita:kita misahake pasuryan kerja saka pasuryan njaba sing dilindhungi. Tanah segel, diameter lokasi utawa bolongan sing nyenyet ngirim ora nampa lapisan kanthi ora sengaja. Nandhani wates perawatan ing gambar luwih aman tinimbang ngrampungake sawise bagean rampung teka.



Carane ngukur flange tong minyak panggantos
Bagean lawas menehi bukti fisik sing penting, nanging bisa uga ora makili geometri sing dimaksud. Register bisa nyandhang, pasuryan bisa skimmed sak ndandani lan panas bisa molak piring. Mesin asli utawa gambar perakitan tetep dadi wewenang wiwitan sing paling apik nalika kasedhiya.
- Foto rakitan sing dipasang.Rekam arah aliran, urutan komponen, garis tengah, dhukungan, pemanas, sensor lan akses sadurunge disassembly.
- Ngenali loro komponen kawin.Wigati tong minyak, adaptor, pangowahan layar, inti confluence, struktur gearbox-sisi utawa sirah mati disambungake kanggo saben pasuryan.
- Resik tanpa ngganti bukti.Mbusak polimer lan kontaminasi sing longgar tanpa ngubengi pinggiran utawa mbusak tandha nyandhang sing nerangake kegagalan kasebut.
- Netepake datums.Pilih sealing utami utawa pasuryan soyo tambah, bolongan utawa ndhaftar sumbu lan siji fitur sudut sadurunge ngrekam dimensi.
- Ukur saben antarmuka.Rekam bolongan, diameter njaba, kekandelan, saben langkah lan ambane, pola bolt, benang, counterbores, fitur pasuryan lan orientasi.
- Ukur bagean kawin.Flange aus sing disalin bisa ngasilake kesalahan lawas. Verifikasi ndhaftar lanang lan wadon nyata, kasedhiya engagement bolt lan lokasi segel.
- Ngatasi konflik ing gambar anyar.Bandingake sampel, gambar asli lan ukuran kawin, banjur sarujuk dimensi sing mulihake fungsi dimaksudaké.
Set foto minimal:siji Ringkesan diinstal, loro flange pasuryan, tampilan sisih, tong minyak utawa die-head nameplate, saben tandha utawa bagean nomer, segel, lan cedhak views saka karusakan. Selehake skala ing jejere bagean kanggo orientasi, nanging aja ngetung dimensi kritis saka foto perspektif.
Kanggo proyek twin-screw utawa multi-komponen, priksa orientasi sudut kanthi teliti. Pola bolt bisa simetris nalika bukaan leleh, terminal pemanas, port sensor utawa dhukungan ora. Déwan bisa bolt bebarengan lan isih diputer menyang posisi unusable.
Nuduhake kulawarga produk sing gegandhengan supaya supplier ngerti sistem kasebut. Nanhaiya ndhukungsekrup tunggal, meneng kembar podolanlaras meneng kembar conicalaplikasi, plusinti patemon extruderlan antarmuka die selaras.
Kapabilitas mesin ndhukung gambar, nanging ora ngganti
Nanhaiyaperalatan produksikaca dhaftar ngebur CNC lan akurasi posisi panggilingan 0,02 mm. Uga ngenali mesin limang sumbu kanggo penerbangan meneng ora duwe aturan baku lan struktur flange khusus. Kapabilitas iki cocog karo pola bolongan rumit lan fitur flange.
Kapabilitas posisi sing diterbitake mesin ora kanthi otomatis toleransi saben flange rampung. Penerimaan nyata asale saka gambar, rute proses, fixturing, kondisi material, perawatan panas utawa urutan lapisan lan metode pemeriksaan sing disepakati.
| Tahap produksi | Pitakonan kontrol | Rekaman panuku sing migunani |
|---|---|---|
| Kuitansi materi | Apa materi kasebut cocog karo kelas lan wujud sing wis ditemtokake ing pesenan? | Sertifikat material nalika kasebut ing kontrak |
| Mesin Datum | Kang pasuryan lan sumbu bakal ngontrol fitur mengko? | Gambar sing disetujoni kanthi skema datum sing jelas |
| Bore lan register mesin | Apa diameteripun kawin, ambane lan pas diprodhuksi ing urutan sing bener? | Laporan dimensi kanggo fitur antarmuka kritis |
| Produksi bolongan | Apa bunder pitch, orientasi sudut, benang lan ambane dirujuk kanthi bener? | Asil inspeksi pola lan verifikasi thread |
| Finishing pasuryan | Apa geometri segel, flatness lan syarat lumahing dilindhungi? | Inspeksi pasuryan sing ditemtokake lan rekaman permukaan |
| Perawatan panas utawa permukaan | Apa perawatan bakal ngganti ukuran, flatness, atose utawa wilayah sing dilindhungi? | Sertifikat perawatan lan inspeksi dimensi pungkasan yen dibutuhake |
| Tandha pungkasan lan packing | Apa tanduran bisa ngenali revisi, orientasi lan perakitan kawin? | Tandha bagean, release inspeksi lan kemasan sing dilindhungi |



Tampilan pabrik kita:toleransi kudu duwe alesan lan cara pengawasan. We ngencengi lokasi, sealing lan fitur Alignment ngendi Déwan perlu kontrol. Nerapake toleransi paling cilik kanggo saben dimensi mung nambah biaya lan bisa ngganggu fitur sing bener-bener mutusake pas.
Apa masalah flange umum sing ngandhani sampeyan
Masalah sambungan arang didiagnosis kanthi siji foto. Rekam nalika gejala kasebut katon, apa owah-owahan kanthi suhu utawa tekanan, lan persis ing ngendi bocor, gerakan utawa karusakan diwiwiti. Ngganti siji variabel sing dikontrol sekaligus.
| Masalah sing diamati | Panyebab sing bisa diteliti | Pawulangan pengadaan |
|---|---|---|
| Flange anyar ora bakal mlebu register | Dhiameter utawa pas sing salah, lapisan ing pasuryan, burr, rereget, kondisi termal utawa distorsi bagean kawin | Negara dimensi dianggep pungkasan, pas, timbal-in lan suhu pengawasan |
| Bolt bolongan ora kempal | Bunder pitch salah, count bolongan, datum sudut, handedness, thread utawa revisi gambar | Ukuran pola lengkap saka fitur orientasi sing katon |
| Bocor katon nalika dadi panas | Gerakan termal, segel sing ora cocog, distorsi pasuryan, mundhut preload utawa suhu ing njaba basis sing disetujoni | Kalebu siklus termal, spesifikasi segel lan cara bolting ing review sistem |
| Bocor tetep ing siji sektor | Kerusakan pasuryan lokal, kontaminasi, flatness ora rata, misalignment utawa beban mlengkung njaba | Nemtokake kontrol pasuryan lan ndhukung rakitan sing dipasang |
| Polimer degradasi ing sendi | Langkah internal, kanthong mati, karusakan kasar, jalur bocor utawa omah sing akeh banget ing antarmuka | Ngontrol wacana nyawiji nglumpuk, ora mung dimensi flange external |
| Fasteners bola-bali loosen utawa gagal | Spesifikasi pengikat sing salah, perakitan ora rata, siklus termal, geter, kakehan utawa pasuryan sing kleru | Nduwe insinyur sing tanggung jawab nemtokake bolting lan tightening kanggo sambungan lengkap |
| Korosi wiwit ing sambungan | Materi sing ora cocog, lapisan rusak, kontaminasi sing kepepet, lingkungan sing ora cocog utawa kondisi galvanik | Nerangake lingkungan kimia lan reresik sing nyata sadurunge milih materi lan perawatan |
Torsi liyane ora diagnosa.Kenceng banget bisa ngrusak benang, bolt, pasuryan, segel utawa peralatan sing disambungake. Isolasi lan nggawe mesin aman, banjur duwe personel qualified mriksa joints lengkap lan tindakake prosedur perakitan disetujoni.
Yen flange nyambung menyang akepala die extrusion pipa, priksa dhukungan lan garis tengah uga sendi. Yen nyambung cedhak aplastik extruder gearboxutawa support tong minyak, verifikasi sing struktur mesin ora meksa antarmuka metu saka Alignment.
Extruder barel flange RFQ dhaftar mriksa
A RFQ lengkap ngidini supplier kanggo Quote bagean padha panuku ngarepake kanggo nginstal. Pasang gambar sing dikontrol revisi yen bisa lan tandhani saben item sing isih butuh konfirmasi teknik.
- Fungsi flange lan posisi instalasi sing tepat
- Produsen mesin, model lan konteks serial
- Loro gambar komponen kawin utawa nomer part
- Dhiameter njaba lan kabeh watesan amplop lokal
- Bore tengah lan geometri transisi internal
- Sakabèhé kekandelan, hub, langkah lan recesses
- Register diameter, ambane, pas lan timbal-in
- Jumlah bolt, bunder pitch lan datum sudut
- Rincian bolongan, counterbore utawa benang
- Sealing pasuryan, alur, gasket utawa segel specifications
- Bentuk sing dibutuhake, orientasi lan kontrol posisi
- Bahan sing tepat lan perawatan panas
- Perawatan lumahing, masking lan dimensi final
- Informasi suhu normal lan desain
- Informasi tekanan normal lan desain
- Sedheng, rumus polimer lan cahya reresik
- Beban eksternal, dhukungan lan siklus termal
- Aturan standar, edisi lan proyek sing ditrapake
- Jumlah, strategi spare-part lan menehi tandha
- Bahan, perawatan lan dokumen inspeksi
- Priksa pas sing dibutuhake utawa tes sistem sing disepakati
- Foto lan laporan kondisi kanggo panggantos
Tampilan pabrik kita:foto marang kita ngendi kanggo katon, conto marang kita apa ana saiki lan gambar marang kita apa Pabrik. Pesenan panggantos sing kuwat nggunakake kabeh telu nalika kasedhiya. Yen padha ora setuju, kita mandheg ing teken persetujuan tinimbang milih ukuran sing paling trep.
Mbangun acceptance watara antarmuka kawin
Inspeksi kudu ngetutake risiko sing diidentifikasi sajrone review gambar. Flange datar sing prasaja mbutuhake laporan dimensi sing cendhak. Komponen wates tekanan, adaptor khusus utawa panggantos cedhak bisa mbutuhake luwih akeh cathetan, inspeksi sing disaksiake utawa tes sistem miturut prosedur teknik sing tanggung jawab.
| Lawang panampa | Bukti | Rilis pitakonan |
|---|---|---|
| Persetujuan nggambar | Revisi sing ditandatangani kanthi datum, dimensi, toleransi, materi, perawatan lan cathetan | Apa drawing njlèntrèhaké perakitan kawin dimaksudaké tanpa gumantung ing pemanggih? |
| Bahan lan perawatan | Sertifikat sing dibutuhake sing ana gandhengane karo bagean utawa lot produksi | Apa cathetan cocog karo kelas lan perawatan sing kasebut ing urutan? |
| Inspeksi dimensi | Asil kanggo bolongan, register, kekandelan, pola bolt, geometri segel lan kontrol geometris tartamtu | Apa fitur fungsi ing watesan disetujoni sawise kabeh Processing? |
| Kondisi visual | Foto lan inspeksi pasuryan, benang, lapisan, pinggiran lan tandha | Apa sealing lan panggonan lumahing resik, dilindhungi lan bebas saka karusakan ora biso ditompo? |
| Priksa kawin | Pas karo bagean kawin sing disedhiyakake panuku, pengukur utawa peralatan pemeriksaan sing disepakati | Apa perakitan nemokake, orientasi lan nyepetake kaya sing dikarepake tanpa meksa? |
| Sistem utawa tes tekanan | Prosedur sing disepakati, persetujuan tanggung jawab lan asil sing direkam yen dibutuhake | Apa tes sing bener ditindakake kanggo ruang lingkup lan aturan sing ngatur flange? |
| release pangiriman | Identifikasi bagean, proteksi, daftar pengepakan lan paket dokumen | Apa tanduran sing nampa bisa ngenali, ngreksa lan nginstal revisi sing bener? |
Kanggo dhukungan instalasi utawa perencanaan pangopènan, deleng Nanhaiyalayanan teknis. Pilihan Supplier uga bisa kalebu ingprofil perusahaan, peralatan produksilan saikisertifikat.
Pitakonan sing kerep ditakoni
Informasi apa sing dibutuhake kanggo ngutip flange tong extruder?
Kirim gambar kontrol utawa dimensi cetha kanggo diameteripun njaba, bolongan, kekandelan, locating register, jumlah bolt, bolt-bolongan utawa ukuran Utas, diameteripun Jarak-bunder, orientasi bolongan, sealing pasuryan lan komponen kawin. Tambah model extruder, materi, suhu operasi lan basis meksa, perawatan lumahing, jumlah lan dokumen pengawasan dibutuhake.
Apa ANSI, DIN utawa JIS cukup kanggo nemtokake flange tong minyak?
Ora. Nomer standar, edisi, ukuran, rating, pasuryan, materi lan komponen kawin dibutuhake kanggo flange pipa standar. A extruder khusus utawa die-head flange bisa uga mbutuhake gambar mesin sing dikontrol amarga register, leleh, orientasi bolt lan geometri sakabèhé bisa ana ing njaba standar flange pipa.
Apa tegese PN6, PN10, PN16, PN25, PN40 lan PN63 ing kaca flange Nanhaiya?
Iki minangka pilihan kelas tekanan sing didaftar kanggo flanges tong minyak Nanhaiya. Iki dudu jaminan tekanan kerja universal kanggo saben materi lan suhu. Spesifikasi tuku kudu nyambungake kelas PN sing dipilih kanggo standar sing tepat, dimensi, materi, basis suhu, bolting, segel lan aturan desain sistem sing ditrapake.
materi apa aku kudu milih kanggo flange tong minyak?
Nanhaiya nawakake pilihan baja karbon, stainless steel lan baja paduan. Pilihan kudu nimbang beban, suhu, paparan karat, kontak karo polimer utawa aditif, syarat welding, materi kawin-part, perawatan lumahing lan aturan desain governing. Nyatakake kelas sing tepat ing gambar sing disetujoni tinimbang pesenan mung dening kulawarga materi.
Kepiye carane ngukur flange extruder panggantos?
Ukur bolongan, diameter njaba, kekandelan sakabèhé, diameter lan ambane register, jumlah bolt, ukuran bolongan utawa benang, diameter lingkaran pitch, orientasi sudut lan fitur sealing. Rekam bagean kawin, arah aliran lan posisi perakitan. Bandhingake pangukuran karo gambar mesin asli amarga bagean sing dicopot bisa rusak, rusak utawa didandani sadurunge.
Napa flange extruder bocor sawise dipasang?
Panyebab sing bisa uga kalebu pasuryan sealing sing rusak utawa ora cocog, gasket utawa segel sing salah, distorsi flange-face, alignment register sing kurang, kontaminasi, bolting sing ora rata, pengikat sing ora cocog, gerakan termal utawa tekanan lan kondisi suhu ing njaba desain sing disetujoni. Temokake sababe sadurunge nggunakake kekuwatan sing luwih ketat.
Bisa supplier nyalin flange tong minyak worn saka sampel?
Sampel fisik migunani, nanging ora mung siji-sijine wewenang. Nyandhang, karat, re-machine, ndandani lan distorsi termal bisa ngganti dimensi kritis. Gunakake gambar asli yen kasedhiya, ngukur komponen kawin lan setuju dimensi sing bakal dibalekake sadurunge gambar panggantos disetujoni.
Kepiye carane flange tong khusus kudu ditampa?
Nyetujoni gambar dhisik, banjur verifikasi cathetan materi lan perawatan sing dibutuhake dening pesenan. Priksa bolongan, ndhaftar, kekandelan, pola bolt, geometri sealing lan kontrol wangun utawa posisi sing ditemtokake ing gambar kasebut. Konfirmasi pas karo bagean kawin nalika praktis, lan nindakake mung sistem sarujuk utawa test meksa miturut prosedur engineering ditrapake.
Referensi teknis
- Nanhaiya Barrel Flange: bahan pihak pisanan, standar, perawatan lumahing, opsi PN, aplikasi lan gambar produk.
- Peralatan Produksi Nanhaiya: Kapabilitas mesin pihak pisanan lan data posisi peralatan diterbitake.
- Ringkesan ASME B16.5-2020: orane katrangan ASME resmi lan isi kanggo flanges pipe lan fittings flanged.
- ISO 286-1:2010: gambaran ISO resmi saka sistem kode kanggo toleransi ing ukuran linear lan mathuk.
- ISO 1101:2017: gambaran ISO resmi basa toleransi geometris kanggo wangun, orientasi, lokasi lan runout.
Standar kudu dituku utawa diakses liwat penerbit sing sah nalika syarat lengkap dibutuhake. Insinyur sing tanggung jawab kudu ngonfirmasi edisi, yurisdiksi lan aturan proyek sing ditrapake sadurunge nggawe utawa nguji.
Cathetan editorial: Pandhuan iki misahake pilihan produk Nanhaiya saiki saka keputusan teknik khusus aplikasi. Desain tekanan pungkasan, bolting, sealing, bahan bahan, toleransi lan syarat sing ditampa kudu dikonfirmasi ing spesifikasi tuku sing disetujoni.