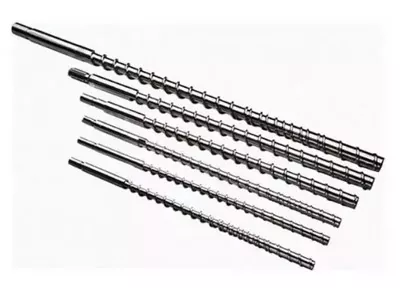
Extruders meneng kembar conical lan podo: apa kita mbandhingaké?
Apa extruder meneng kembar conical?
A extruder meneng kembar conical wis ngawut-awut kang diameteripun njaba owah-owahan bebarengan dawa Processing. Ing susunan PVC conventional rembugan kene, mburi feed luwih gedhe lan mburi discharge luwih cilik. A gambaran kayata "conical screw extruder" isih ninggalake arah rotasi, noto intermeshing lan aplikasi kanggo dikonfirmasi.
Apa extruder meneng kembar paralel?
A extruder meneng kembar podo duwe sumbu meneng podo lan diameteripun njaba nominal pancet ing sadawane bagean Processing. Geometri saluran isih bisa diganti. Tembung "podo" ora pitutur marang kowe apa ngawut-awut muter bebarengan utawa ing arah ngelawan, utawa apa mesin dimaksudaké kanggo compounding utawa extrusion produk langsung.
Nastaj lan Wilczyński mbedakake co-rotating lan counter-rotating twin-screw extrusion ing2024 riset babagan counter-rotating extrusion scale-up. Diskusi kasebut ngenali pangolahan bubuk PVC minangka aplikasi counter-rotating sing penting. Bedane proses kasebut minangka titik wiwitan kanggo perbandingan sing migunani.
Tansah tugas tuku konsisten
Kanggo ekstrusi campuran garing PVC, mbandhingake konfigurasi conical lan paralel sing cocog miturut syarat produk sing padha. Aja nransfer klaim compounding co-puteran kacepetan dhuwur menyang mesin pipa counter-puteran mung amarga loro-lorone duwe sekrup podo. Yen tugas sampeyan yaiku produksi senyawa, gunakake luwih akehmateri lan extrusion-sistem pandhuan pilihankanggo netepake proses pisanan.
Kanggo baris anyar, supplier mesin kudu nemtokake kabeh konfigurasi operasi. Kanggo komponen panggantos, kita miwiti karo mesin diinstal lan gambar sawijining. Kutipan sekrup-lan-laras ora bisa nemtokake manawa arsitektur mesin sing beda cocok.
Kepiye bedane geometri, jarak tengah lan ukuran model
Bentenane geometris sing migunani yaiku ing ngendi materi kasebut nduweni ruang lan ing ngendi perakitan kudu pas. Ing susunan conical conventional, diameteripun lan misahake sumbu meneng beda-beda ing dawa Processing. Ing susunan paralel, sumbu tetep sejajar. Ora ana katrangan sing nemtokake ambane saluran, kompresi lokal, reresik kerja utawa tugas tekanan lengkap.
Pasangan diameter dudu rating kapasitas
kitakisaran barel sekrup kembar kerucutdhaptar pasangan kalebu Φ65/Φ132 lan Φ80/Φ156. Sadurunge pesenan, konfirmasi sing pungkasan gambar kasebut lan dawa pangolahan sing gegandhengan. Aja maca nomer kapindho minangka diameteripun pipa utawa rasio dawa-kanggo-diameter. L/D ora dimensi; diameteripun nggawa unit dawa.
Inglaras meneng sejajar pipa PVCkaca dhaptar Φ45 kanggo Φ150 mm lan L / D 32 kanggo 38, karo pangaturan dhewe. Iki minangka pilihan sing diterbitake produk kasebut. Dheweke ora nggawe ukuran conical sing padha utawa sawetara output universal.
Kalebu drive lan noto support
Kita bakal njaluk tata letak output gearbox, rincian sambungan lan amplop operasi sing diidini bebarengan karo gambar unit pangolahan. Spasi bantalan utawa diameter feed-end sing luwih gedhe ora ngganti spesifikasi torsi, kacepetan lan dorongan sing wis diverifikasi. Bandhingake usulan lengkap tinimbang nyimpulake kapasitas mekanik saka foto.


Conical vs paralel twin screw extruder: perbandingan kaya-kanggo-kaya
Loro-lorone konfigurasi pantes evaluasi nalika lagi ngajokaken kanggo proyek PVC padha. Keuntungan potensial mung dadi migunani sawise supplier ngenali profil meneng nyata, noto feed, drive lan kahanan operasi. Kita bakal nggunakake tabel ing ngisor iki kanggo mbandhingake usulan, tinimbang menehi pemenang universal kanggo saben baris.
| Kaputusan | Konfigurasi conical | Konfigurasi paralel | Bukti kanggo njaluk |
|---|---|---|---|
| Intake bahan | Priksa geometri feed-end lan asupan sing bisa digunakake kanthi campuran bubuk sing dimaksud. | Priksa bukaan feed, profil saluran lan sistem pakan kanggo campuran sing padha. | Wangun feed, Kapadhetan akeh lan cathetan feed-rate stabil. |
| Fusion lan sajarah termal | Evaluasi owah-owahan geometri kanthi kacepetan, isi lan kontrol suhu. | Evaluasi dawa pangolahan sing dipilih lan geometri saluran lokal. | Materi sing ditemtokake, jendhela proses lan asil produk rampung. |
| Venting | Konfirmasi posisi ventilasi lan kondisi proses sing dibutuhake ing kana. | Konfirmasi posisi ventilasi lan tugas bangunan tekanan hilir. | Pengamatan nyoba lan kondisi sistem ventilasi sing disepakati. |
| Tekanan lan beban drive | Gunakake watesan drive lan unit pangolahan nyata. | Gunakake watesan drive lan unit pangolahan nyata. | Amplop operasi sing disetujoni pemasok lan tugas mati. |
| Range output | Konfirmasi output sing ditampa ing ukuran produk sing dibutuhake. | Konfirmasi output sing ditampa ing watesan kualitas sing padha. | Titik produksi minimal lan maksimum sing stabil. |
| Energi | Ukur titik operasi calon. | Ukur titik operasi calon. | kWh saben kg sing ditampa, kanthi wates lan wektu sing ditemtokake. |
| Nganggo lan ngganti | Priksa bagean kawin lan kahanan pangaturan sing diidini. | Priksa loro sekrup lan loro bolongan laras. | Peta nyandhang posisi lan ruang lingkup panggantos. |
| Investasi | Kalebu instalasi, bantu lan sawetara produksi sing dibutuhake. | Kalebu orane katrangan project padha. | Kutipan item kanthi pengecualian sing padha lan istilah sing ditampa. |
Ing abstrak kangperbandingan ekstrusi paralel lan conical, S. Seifert netepke konfigurasi, wektu panggonan lan nyukur marang PVC nggunakake pungkasan. Sing ndhukung perbandingan khusus proses; ora nyuplai cutoff ukuran pipa universal utawa persentasi hemat energi kanggo tuku anyar.
Carane ngrumusake PVC Panjenengan ngganti kaputusan
Miwiti specification karo apa lumebu ing mesin lan apa sing kudu ninggalake mati. "PVC kaku" amba banget kanggo mbandhingake rong usulan. Kita bakal njaluk bahan resin, jinis pengisi lan loading, stabilizer lan sistem pelumasan, isi daur ulang, wangun feed lan cara nyiapake. Rekam revisi resep supaya uji coba lan kutipan nggambarake materi sing padha.
Tansah unit komposisi sing jelas
A loading ing phr tegese bagean saben atus bagean resin, ora bobot persen saka kabèh senyawa. Minangka conto komposisi sing prasaja, 100 bagian massa resin ditambah 50 bagean pengisi, tanpa bahan liyane, ngemot 50 ÷ 150 = 33,3% pengisi kanthi total massa. Nambah bahan liyane ngganti persentasi kasebut. Aritmetika iki ora netepake loading aman kanggo salah siji mesin.
Takon carane konsistensi feed bakal ditaksir. Owah-owahan ing Kapadhetan akeh utawa preparation feed kudu direkam tinimbang didhelikake konco jeneng polimer ora diganti. Yen supplier nyaranake geometri beda, mbutuhake panjelasan disambungake kanggo kondisi materi dikenali lan tugas produksi.
Nemtokake jendhela fusi lan ventilasi sing migunani
Nastaj lan Wilczyńskisinau extrusion counter-rotatingnganggep suhu, pangembangan leleh lan throughput minangka tujuan skala gabungan. Iki uga nggambarake aliran bocor ing sistem intermeshing. Mulane, kita ora bakal nyimpulake proses lengkap saka volume saluran kosong, utawa nemtokake kacepetan meneng tanpa nimbang pangembangan materi ing unit kasebut.
Setuju endi maca tekanan lan suhu materi sing bakal ditindakake, ing ngendi bakal dijupuk lan kepiye conto produk bakal digandhengake karo bacaan kasebut. Setpoints tong minyak mung ora nyedhiyakake rekaman kasebut. Jendhela operasi sing migunani ngenali kahanan ing ngendi produk sing dibutuhake liwat, ora mung ing ngendi mesin terus mlaku.
Gunakake tes produk ing ruang lingkup sing nyata
ASTM D2152-23alamat kecukupan fusi ing pipa PVC kaku lan fittings nyetak dening kecemplung aseton. Watesan sing diterbitake ujar manawa ora bisa mbedakake degradasi termal saka fusi sing nyukupi lan ora ngganti tes fisik utawa kimia liyane. Iku dudu sertifikat kualitas produk sakabèhé. Sembarang tes pelarut sing ditrapake kalebu personel sing mumpuni lan kontrol keamanan sing dibutuhake.
Kanggo proyek pipa tekanan PVC-U tembok padhet sing relevan,ISO 1452-2:2009nemtokake karakteristik pipe lan paramèter test gadhah. Ora milih geometri meneng. Setuju karo standar produk, edisi lan syarat pasar sing ditrapake sadurunge mutusake apa sing dadi output sing ditampa.
Ukuran extruder watara output sing bisa didol
Target produksi kudu teka saka jadwal produk. Kita bakal njaluk sawetara output sing dibutuhake, ora mung pipa paling gedhe utawa nomer katalog paling dhuwur. Baris sing cocog karo siji titik output dhuwur bisa uga mbutuhake review kapisah kanggo produk sing luwih cilik, operasi sing luwih alon utawa formulasi sing beda.
Translate kacepetan baris menyang aliran massa
Kanggo produk sing terus-terusan, tikelake massa nyata saben meter kanthi kacepetan baris lan konversi menit dadi jam. Gunakake bobot produk sing ditemtokake utawa pangukuran sing wis diverifikasi. Aja nganggep Kapadhetan umum utawa kekandelan tembok nalika ngitung syarat tuku nyata.
Aliran produk sing dibutuhake (kg / jam) = massa saben meter (kg / m) × kacepetan garis (m / min) × 60
Kanggo pipa ilustrasi sing bobote 2,0 kg / m ing 3,0 m / min, target yaiku 360 kg / jam. Ing 4,0 m / min, produk sing padha mbutuhake 480 kg / jam. Iki minangka input perencanaan, dudu asil uji coba Nanhaiya. Ora ana pitungan sing ngandhani apa mesin conical utawa paralel tartamtu bakal nyukupi syarat kualitas.
Priksa baris liyane
Tinjau pencampuran lan persiapan pakan ing hulu, banjur kalibrasi, pendinginan, angkut lan ngethok hilir. Takon supplier peralatan sing tanggung jawab kanggo konfirmasi titik produksi sing diusulake. Yen bagean cooling ana mung ndhukung kacepetan produk saiki, nyetujoni output extruder liyane ora sarujuk kacepetan line luwih.
Tugas tekanan uga kalebu ing perbandingan. Ngganti produk utawa mati bisa ngganti tugas mesin malah nalika dikarepake kg / h tetep padha. Rekam lokasi perkakas lan pangukuran kanthi saben titik produksi supaya klaim kapasitas tetep bisa diinterpretasikake.
Bandingake sawetara produksi
Kita bakal nggawe shortlist konfigurasi sing bisa nduduhake sawetara sing dibutuhake karo produk sing bisa ditampa, banjur mbandhingake biaya. Aja nambah persentasi safety kasepakatan lan nelpon mesin sing dipilih. Kapasitas cadangan apa wae kudu cocog karo produk, tugas utawa syarat operasi sing ditetepake ing mangsa ngarep sing wis dideleng dening supplier.
Bandhingake energi, nyandhang lan total biaya operasi
Rating motor minangka spesifikasi kapasitas, dudu tagihan energi sing diukur. Kanggo perbandingan konsumsi energi extruder sekrup kembar sing migunani, nemtokake apa sing kalebu ing meter: drive lan pemanas, extruder lengkap, utawa kabeh baris. Tansah wates kasebut ora diganti lan nyatakake manawa produksi wiwitan lan ditolak kalebu.
Dibagi energi kanthi produk sing ditampa
Energi spesifik (kWh/kg ditampa) = energi sing diukur sajrone interval ÷ massa produk sing ditampa sajrone interval sing padha
Conto siji jam ing ngisor iki minangka hipotesis. Kaloro calon kasebut nggunakake kritéria panrima produk sing padha lan wates meter energi. Iki nuduhake kenapa throughput reged lan efisiensi output sing ditampa bisa nyebabake kesimpulan sing beda.
| Tuladha perencanaan siji jam | Calon A | Calon B |
|---|---|---|
| Energi ing wates kasebut | 100 kWh | 120 kWh |
| Massa produk bruto | 500 kg | 600 kg |
| Massa produk sing ditampa | 480 kg | 540 kg |
| Energi saben kg reged | 0,200 kWh/kg | 0,200 kWh/kg |
| Energi saben kg sing ditampa | 0,208 kWh/kg | 0,222 kWh/kg |
B ngirim materi luwih ditampa ing interval; A nggunakake kurang energi saben kilogram ditampa. Iki minangka trade-off tuku, dudu bukti yen geometri menang. Nyatakake tingkat produksi sing dikarepake lan baleni perbandingan ing titik operasi sing cocog karo jadwal produksi.
Nemtokake proteksi nyandhang kanthi kapisah
kitaKaca produk conical papan PVCdhaptar 38CrMoAlA lan nitriding utawa opsi perawatan bimetallic. Pilihan kasebut ora nggawe multiplier urip layanan. Kita bakal nemtokake lumahing apa, sistem materi lan syarat pengawasan marang ngrumusake nyata lan lokasi nyandhang, tinimbang milih dening label alloy piyambak.
Kalebu materi sing ditolak, wektu ganti, pangopènan sing direncanakake lan ruang lingkup panggantos ing perbandingan biaya. Gunakake cathetan operasi nyata utawa prakiraan sing diidentifikasi kanthi jelas kanggo input kasebut. Rega tuku sing luwih murah ora mangsuli manawa perakitan sing diusulake cocog karo kisaran produksi utawa cocog karo peralatan sing dipasang.
Carane milih extruder meneng kembar kanggo aplikasi PVC Panjenengan
Rekomendasi kita yaiku kanggo nahan loro geometri ing dhaptar cekak nalika ora ana sing dikalahake dening proses utawa bukti mekanik. Banjur mbusak konfigurasi sing ora cocog nggunakake aplikasi nyata. "Pipa," "profil" lan "papan" ngenali kulawarga produk, ora specifications extrusion lengkap.
Ekstrusi pipa PVC
We nerbitaké loro apipa PVC conical screw barellan alaras meneng sejajar pipa PVC. Iki minangka alesan kanggo mbandhingake konfigurasi, dudu janji yen saben ukuran cocog karo saben pipa. Mulai karo dimensi produk, formulasi, tugas tekanan lan titik output stabil sing dibutuhake.
Kaca pipa conical kalebu pita aplikasi 16 nganti 63 mm, 50 nganti 110 mm lan 90 nganti 160 mm. Nomer kasebut nggambarake aplikasi pipa sing kadhaptar. Padha ora diameteripun meneng lan ora netepake ukuran pipe maksimum universal kanggo mesin conical.
Profil lan Papan
Kanggo profil, kalebu gambar bagean, bobot saben meter, noto kalibrasi lan syarat acceptance dimensi. Kanggo Papan, ngenali apa iku ngalangi utawa foamed lan nemtokake kekandelan ditampa, Kapadhetan ngendi cocog, lumahing lan syarat dimensi. A owah-owahan ing construction produk pantes review proses anyar.
kitaPandhuan spesifikasi sekrup papan busa PVCisine singkat panggantos ing liyane rinci. Kita bakal tetep review khusus aplikasi kasebut kapisah saka perbandingan geometri umum. komposit kayu basis PVC uga mbutuhake review formulasi dhewe; ora nransfer kesimpulan saka PE- utawa komposit adhedhasar PP mung amarga loro produk disebut WPC.
Nalika mbukak maneh pilihan
Deleng maneh spesifikasi nalika resep, wangun feed, target kualitas utawa jadwal produk diganti. Kanggo proses sing ora ana owah-owahan, panggantos sing cocog kudu dievaluasi sadurunge ngusulake konversi mesin. Kanggo tugas produksi ditambahi, takon supplier mesin maneh baris lengkap tinimbang janji owah-owahan liwat geometri meneng piyambak.
Yen baris conical ana wis nyakup kualitas lan output sawetara sing dibutuhake, kita bakal netepake pisanan panggantos conical cocog, ora ngedol konversi podo minangka upgrade otomatis. Alesan sing padha ditrapake kanggo garis paralel sing marem. Kanggo tugas produksi anyar, pilih konfigurasi sing cocog karo aplikasi; rega tuku luwih utawa diameteripun nominal luwih gedhe ora demo sing.
Sampeyan bisa ngganti utawa ngowahi meneng lan tong minyak ana?
Tong sekrup kembar conical lan tong sekrup kembar paralel ora dadi rakitan sing bisa diganti. Sadurunge ngrembug konversi, entuk review mesin lengkap. Pengaturan output gearbox, sambungan poros, pemasangan tong minyak lan tata letak unit pangolahan kalebu ing review kasebut, bebarengan karo antarmuka feed, venting, pemanasan lan pendinginan.
Sadurunge aku nyaranake geometri meneng beda
Nalika aku maneh masalah PVC extrusion, pitakonan pisanan apa kita mulihake proses asli utawa takon mesin apa proyek beda. Ngganti komponen sing rusak lan nambah kapasitas produksi mbutuhake bukti sing beda. Aku ora nyaranake ngalih ing antarane sekrup conical lan paralel mung amarga garis wis ora stabil.
Yen output fluctuates, aku miwiti kanthi njaluk revisi formulasi, kahanan dipakani, cathetan operasi lan asil pengawasan produk rampung. Aku pengin meksa, suhu, kacepetan meneng lan output ditampa direkam ing wektu sing padha. Mbandhingake output puncak wingi karo rata-rata dina iki ngandhani yen materi utawa produk wis diganti.
Sabanjure, aku mriksa konfigurasi mekanik. Paket gambar kudu ngenali arah rotasi, geometri meneng, jarak tengah, sambungan drive lan antarmuka tong minyak. Kanggo Déwan panggantos, Aku uga kudu pangukuran disambungake menyang posisi jeneng ing loro ngawut-awut lan loro bores tong minyak. Nomer model minangka referensi wiwitan, dudu ijin kanggo nggawe.
Aku banjur misahake tumindak sing bisa ditindakake. A masalah dipakani perlu diselidiki dipakani. Suspect nyandhang mbutuhake laporan inspeksi sing cocog. Formulasi sing diganti mbutuhake review proses. Yen output target wis tambah, peralatan cooling, haul-off lan nglereni kudu mlebu diskusi sadurunge aku nyaranake unit pangolahan sing luwih gedhe.
Sadurunge pesenan diterusake, aku bakal setuju karo rong tahap panrima: pas mekanik lan kinerja produksi. Pisanan mriksa apa perakitan cocog karo mesin; kapindho mriksa apa materi sarujuk mrodhuksi produk ditrima ing kahanan ditetepake. Tetep keputusan kasebut kapisah menehi panuku rute sing luwih jelas saka masalah asli menyang spesifikasi panggantos sing bisa dipertahankan.
Aja nganggep pangaturan minangka ndandani nyandhang universal
Sembarang pangaturan aksial kudu ngetutake prosedur lan watesan sing diidinake dening pabrikan mesin. Aja mindhah pesawat conical mung nganti output katon pulih. Kanggo mriksa lan mbusak sekrup, gunakake prosedur isolasi, pendinginan lan ngangkat sing disetujoni tanduran kanthi personel sing mumpuni. kitaparalel twin-screw clearance lan nyandhang guidenerangake carane ngatur rekaman pangukuran sing cocog.
Apa sing kudu dikirim kanggo uji coba RFQ lan produksi?
Apa aku ora bakal sarujuk panggantos saka nomer katalog piyambak
Nalika aku mbandhingaké Nanhaiya kang diterbitake conical lan podo karo opsi meneng-barel, Aku pisanan misahake format specification. Range conical kalebu pasangan diameter kayata Φ65/Φ132 lan Φ80/Φ156. Entri katalog iki ngenali konfigurasi calon; padha ora netepake output padha utawa interchangeability karo perakitan liyane.Spesifikasi kerucut Nanhaiya
Kaca sekrup paralel pipa PVC nerbitake sawetara diameter Φ45 nganti Φ150 mm lan rasio L / D 32 nganti 38, kanthi kustomisasi kasedhiya. Tokoh kasebut nggambarake penawaran produk kasebut, ora saben extruder sekrup kembar paralel.Spesifikasi paralel pipa PVC Nanhaiya
A konfigurasi podo 65 mm Mulane ora bisa dianggep minangka panggantos kanggo 65/132 perakitan conical amarga loro gambaran ngemot "65." Aku uga ora bakal kokwaca diameteripun conical kapindho minangka rasio L / D utawa diameteripun-pipa rampung.
Kesimpulanku saka review spesifikasi iki yaiku katalog bisa mbantu produk dhaptar, nanging ora bisa nyetujoni konversi. Sadurunge menehi rekomendasi perakitan, aku mbutuhake konfigurasi mesin, gambar antarmuka, formulasi lan target produksi. Aku banjur bakal misahake kompatibilitas dimensi saka kinerja proses sing isih perlu verifikasi.
Sing menehi panuku asil konkrit saka comparison: ditetepake drawing-review lan nyoba orane katrangan, tinimbang janji unsupported sing ngganti geometri meneng bakal nambah output utawa ngurangi konsumsi energi.
Siapke lan validasi spesifikasi sing padha
-
Netepake produk lan formulasi
Ngenali gambar produk, revisi resep, wangun feed lan syarat kualitas sing ditrapake. Rekam pangisi pengisi karo unit lan kalebu sawetara produk sing dituju.
-
Konfirmasi watesan baris
Nyatakake TCTerms output ditampa dibutuhake lan ngenali dipakani, drive, perkakas, cooling, haul-mati lan nglereni kahanan sing kudu ndhukung wong.
-
Priksa mesin lan gambar
Nyedhiyakake identitas mesin, noto rotasi, gambar meneng lan tong minyak, sambungan drive, antarmuka soyo tambah lan pangukuran nyandhang dipanggonke kanggo bagean panggantos.
-
Netepake saben konfigurasi calon
Takon supplier kanggo ngenali geometri, bahan, lumahing apa, auxiliary cocog lan exclusions kutipan. Pisahake ruang lingkup komponen saka owah-owahan mesin lengkap.
-
Setuju ing kahanan nyoba lan cathetan
Ndandani materi, produk, wektu sampling lan wates energi. Rekam kacepetan, tekanan lan suhu ing lokasi sing dijenengi, output reged lan ditampa, nolak, kahanan ventilasi lan asil tes produk.
-
Nampa pas mekanik lan produksi kanthi kapisah
Priksa perakitan sing diwenehake marang gambar sing disetujoni, banjur evaluasi produksi miturut kritéria kualitas lan output sing disepakati. Tansah cathetan acceptance loro disambung menyang konfigurasi dites.
Kirimi Nanhaiya ringkesan sekrup PVC
Kanggo komponen conical utawa podo, ngirim informasi mesin, ngrumusake, gambar produk lan cathetan produksi saiki. Nyatakake apa sampeyan kudu mulihake proses sing wis ana utawa netepake tugas sing diganti, supaya proposal komponen kasebut ngrampungake tugas sing bener.
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Email:info@nhyscrew.com
Lokasi: Distrik Dinghai, Zhoushan, Zhejiang, China.
Pitakonan sing kerep ditakoni
Apa extruders meneng kembar podo tansah co-puteran?
Ora Paralel nggambarake geometri sumbu sekrup, dene co-rotating lan counter-rotating nggambarake gerakan. Nemtokake loro lapangan nalika mbandhingake peralatan. Kanggo tugas pilihan PVC iki, konfigurasi sing cocog lan tugas ekstrusi langsung kudu ditetepake sadurunge nggunakake kapasitas, pencampuran utawa klaim energi saka jinis mesin sekrup kembar liyane.
Apa extruder meneng kembar conical tansah luwih apik kanggo PVC?
Ora A ngrumusake PVC lan requirement produk ora milih geometri dhewe. Mbandhingake konfigurasi conical lan paralel sing diusulake miturut kahanan pakan, kualitas lan produksi sing disepakati. Kanggo panggantos, mesin sing diinstal lan antarmuka sing disetujoni mbatesi pilihan sadurunge perbandingan proses bisa nyetujoni arsitektur sing beda.
Desain sing nggunakake kurang energi saben kilogram?
Label geometri ora nemtokake jawaban. Ukur energi lan massa produk sing ditampa ing interval sing padha, nggunakake wates peralatan sing wis ditemtokake. Mbandhingake titik operasi sing dibutuhake kanggo jadwal produksi. Mesin bisa ngirim luwih akeh kg / jam nalika nggunakake luwih kWh saben kilogram sing ditampa ing titik kasebut.
Bisa meneng conical lan tong minyak ngganti pesawat podo?
Padha ora majelis diijolke. A konversi mbutuhake review arsitektur mesin, output gearbox, sambungan poros, soyo tambah lan proses antarmuka. Kanggo pesenan panggantos biasa, nemtokake perakitan sing cocog kanggo mesin sing diinstal. Aja nyetujoni konversi saka nomer model katalog utawa nilai diameter sing dienggo bareng.
Apa sing diarani nomer model kayata 65/132?
Nanhaiya nyathet Φ65/Φ132 minangka pasangan diameter sekrup-lan-laras kerucut. Konfirmasi lokasi dimensi lan geometri lengkap ing gambar kasebut. Sebutan piyambak ora netepake dawa pangolahan, arah rotasi, output, ukuran pipa utawa interchangeability. Dhiameter kapindho dudu rasio L/D tanpa dimensi.
Informasi apa sing dibutuhake kanggo mbandhingake konfigurasi kasebut?
Nyedhiyakake revisi formulasi, formulir feed, gambar produk, syarat kualitas lan sawetara output sing ditampa. Kalebu konfigurasi mesin lan antarmuka kanggo karya panggantos. Takon saben supplier nyatakake ruang lingkup peralatan lan kahanan uji coba sing diusulake, banjur mbandhingake pas mekanik, panriman produk lan biaya operasi minangka keputusan sing kapisah.