Apa bedane campuran distributif lan dispersive?
Coba distribusi minangka pitakonan lokasi lan dispersi minangka pitakonan babagan ukuran domain utawa aglomerat. Ngobahake gumpalan pigmen gedhe menyang bagean liyane saka leleh ngganti lokasi. Pecah gumpalan kasebut dadi aglomerat sing luwih cilik ngganti dispersi. Siji asil ora netepake liyane.
| Pitakonan | Campuran distributif | Campuran dispersif |
|---|---|---|
| Apa sing kudu diganti? | Keseragaman spasial saka komponen. | Ukuran agglomerate utawa dispersed-phase. |
| Apa sing ditindakake aliran? | Pisah, reorientasi lan gabungke materi. | Gunakake kaku sing cukup kanggo deformasi utawa pecah. |
| Apa sing kudu ditliti? | Komposisi utawa konsistensi warna ing sampel sing ditetepake. | Sisa aglomerat utawa morfologi fase. |
| Apa bukti sing ora cukup? | Ukuran partikel sing apik ing siji sampel sing diisolasi. | Werna pelet sing katon seragam. |
Bedane diterangake ingPandhuan fungsi meneng NC State Extension. Paling unsur nyata nyumbang kanggo loro pangolahan. Pitakonan sing migunani yaiku apa materi nampa imbangan sing dibutuhake, dudu manawa unsur kasebut tetep ana ing siji kategori.
Kanggo tuku, tulis asil sing dikarepake minangka syarat sing bisa diamati. Ngenali apa sing kudu dadi luwih seragam, sing aglomerat utawa fitur fase ora bisa ditampa, lan kepiye laboratorium bakal nglaporake. Panjaluk "campuran sing luwih apik" nggawe keputusan kasebut ora bisa dirampungake.
Pandhuan iki gegayutan karo co-rotating twin-screw compounding. Netepake tugas peralatan dhisik yen sampeyan mbandhingake baris siji-meneng utawa proses PVC rotasi lawan. kitasiji-screw versus twin-screw material guidealamat pilihan sing luwih jembar.
Diagnosa cacat sadurunge ngganti sekrup
Nerangake cacat sadurunge menehi jeneng unsur panggantos. Kita bakal njaluk conto sing diikat ing wektu operasi sing padha karo feeder, kacepetan, suhu lan cathetan beban. Sampel tanpa kahanan proses nggawe angel mbedakake masalah konfigurasi sing bisa diulang saka gangguan sementara.
| Observasi | Bukti sing bakal dakjaluk | Kaputusan pisanan |
|---|---|---|
| Werna owah-owahan liwat wektu | Sampel kanthi label wektu lan cathetan pangiriman feeder. | Neliti konsistensi dosis sadurunge ngganti geometri. |
| Katon bintik | Bagean utawa mikrograf dibandhingake karo bahan sing mlebu. | Ngenali aglomerat, materi sing ora dilebur, degradasi utawa kontaminasi. |
| A cacat wiwit sawise owah-owahan resep | Formulasi sadurunge lan saiki, formulir lan setelan feed. | Pisahake tugas pangolahan anyar saka rusak sing gegandhengan karo nyandhang. |
Apa aku mriksa sadurunge nyaranake campuran kuwat
Nalika aku netepake masalah pencampuran sekrup kembar, aku pisanan misahake komposisi sing ora rata saka partikel sing durung rusak. Spek sing katon ing conto pelet ora cukup kanggo mbenerake bagean kneading sing luwih kuat. Aku njaluk bahan resin, wangun aditif lan loading, tata sekrup saiki, cathetan dipakani, lan conto diklumpukake ing kahanan operasi stabil.
Langkah sabanjure yaiku nemtokake apa sejatine spek kasebut. Aku bakal nliti bagean saka materi lan mbandhingaké cacat karo úa asli. Pigmen aglomerasi, resin sing ora dilebur lan bahan sing rusak mbutuhake respon sing beda. Nambah intensitas campuran sadurunge ngenali cacat bisa ngirim investigasi menyang arah sing salah. Bedane antarane leleh sing ora apik lan campuran sing ora apik uga dadi peringatan utamaTuntunan nyampur siji-meneng Jim Frankland.
Kanggo review meneng, Aku nimbang jembaré disk, dawa pemblokiran, amba stagger lan ngatur arah bebarengan. Aku uga mriksa unsur lingkungan, lokasi feed lan reresik diukur. Blok kneading ora bisa ditaksir kanthi bener saka sudute mung. Posisi ing proses lan kondisi materi sing mlebu iku penting.
Sadurunge nyaranake pangowahan, aku bakal nggawe garis dasar kanggo throughput, suhu leleh sing nyata, beban drive lan pangukuran kualitas sing cocog. Aku banjur mbandhingake siji owah-owahan konfigurasi sabdho sawise proses wis stabil, tetep ngrumusake lan cara sampling konsisten. Yen dipakani ora stabil utawa komponen sing ana wis rusak, aku bakal mutusake masalah kasebut sadurunge nggunakake bagean campuran anyar kanggo ijol.
Kriteria sing ditampa yaiku spesifikasi produk sing disepakati. Konfigurasi sing mbusak aglomerat sing katon nanging ngrusak morfologi serat sing dibutuhake utawa ngluwihi watesan operasi ora bisa ditrima. Aku bakal makaryakke konfigurasi sing ngirim kualitas nyawiji dibutuhake ing watesan termal lan mechanical baris, tinimbang terus nambah watesan mung amarga mesin bisa ngidinke.
Carane kembar-meneng extruders generate nyawiji
Penataan ulang aliran lan stres lokal nindakake pakaryan sing beda
Tumindak distributif asale saka bola-bali pisah, peregangan lan nyusun ulang materi. Tumindak dispersif mbutuhake tekanan sing cukup kanggo ngowahi bentuk fase sing disebar utawa ngatasi resistensi ing aglomerat. Aliran geser lan ekstensional nggambarake mekanisme deformasi; padha ora target kualitas kapisah sing ngganti distribusi lan sawur.
Charlie Martin kangreview technical saka kembar-meneng terus nyawijinggambarake interaksi unsur meneng, wilayah Processing kapenuhan lan ngatur bagean. Rembugan piranti kasebut migunani ing kene; kondisi formulasi pharmaceutical ing review sing ngirim ora ditransfer menyang resep plastik industri.
Kacepetan minangka input, dudu asil sing ditampa
Kanggo interpretasi aliran geser lokal, stres gumantung marang viskositas materi ing suhu lan tingkat deformasi sing cocog. Tokoh rpm mung ora nemtokake kahanan kasebut, minangkacomparison nelusuri partikel ing ngisor ikinggambarake. Mbandhingake owah-owahan kacepetan sing diusulake bebarengan karo suhu leleh sing nyata, tingkat feed lan asil kualitas, tinimbang nggunakake kacepetan minangka panggantos kanggo pangukuran sawur.
Katon ngluwihi rata-rata wektu panggonan
Distribusi wektu panggonan njlèntrèhaké suwene wektu sing beda-beda saka materi tetep ing proses. Kanggo ringkesan review, takon ngendi tracer mlebu, ing ngendi dideteksi lan kahanan operasi sing ditrapake. Nilai rata-rata tanpa informasi kasebut ora cukup kanggo mbandhingake rong tata letak.
Rekaman uji coba sing disaranake misahake input saka asil. Setelan rekaman lan pangiriman materi minangka input; nyathet konsistensi lan morfologi materi sing wis rampung minangka asil. Tansah suhu lan beban minangka watesan operasi. Struktur iki nyegah laporan nyoba nelpon input energi sing luwih dhuwur minangka perbaikan kualitas sadurunge produk ditaksir.
Unsur meneng Extruder lan fungsi nyawiji
Kulawarga unsur minangka label wiwitan sing migunani, dudu spesifikasi kinerja sing lengkap.Pandhuan unsur NC Statembedakake ngaturake, mbalikke, kneading lan toothed unsur lan nerangake sing nomenclature beda-beda gumantung antarane manufaktur. Kita bakal nggunakake gambar nyata lan geometri, tinimbang nransfer kode supplier liyane menyang kutipan.
| kulawarga unsur | Peran kanggo review | Apa kita bakal njaluk |
|---|---|---|
| Ngaturaken | Transportasi lan kahanan ngisi lokal. | Lead, dawa, handedness lan watesan tetanggan. |
| Blok kneading | Deformasi, nyawiji lan ngirim utawa watesan. | Jembar disc, count, dawa total, stagger lan arah ngirim. |
| Tooth utawa mixer khusus | Penataan ulang aliran lan paparan stres sing gumantung saka geometri. | Profil lengkap, posisi operasi lan bukti kanggo tugas dimaksudaké. |
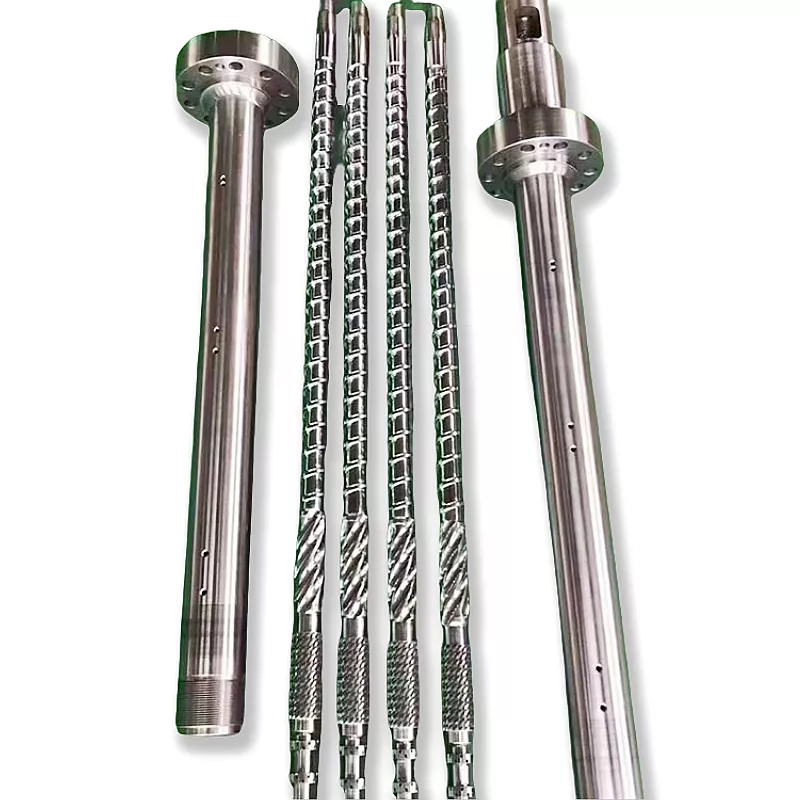
Aja nganggep sing ngirim unsur kontribusi apa-apa kanggo nyawiji, utawa sing saben unsur toothed eksklusif distributive. Perbandingan sing bener yaiku antarane geometri sing ditetepake ing kahanan sing wis ditemtokake. Netepake manawa gambar kasebut nggambarake perakitan sing dibagi utawa sekrup siji-potong sadurunge ngrembug keluwesan panggantos.
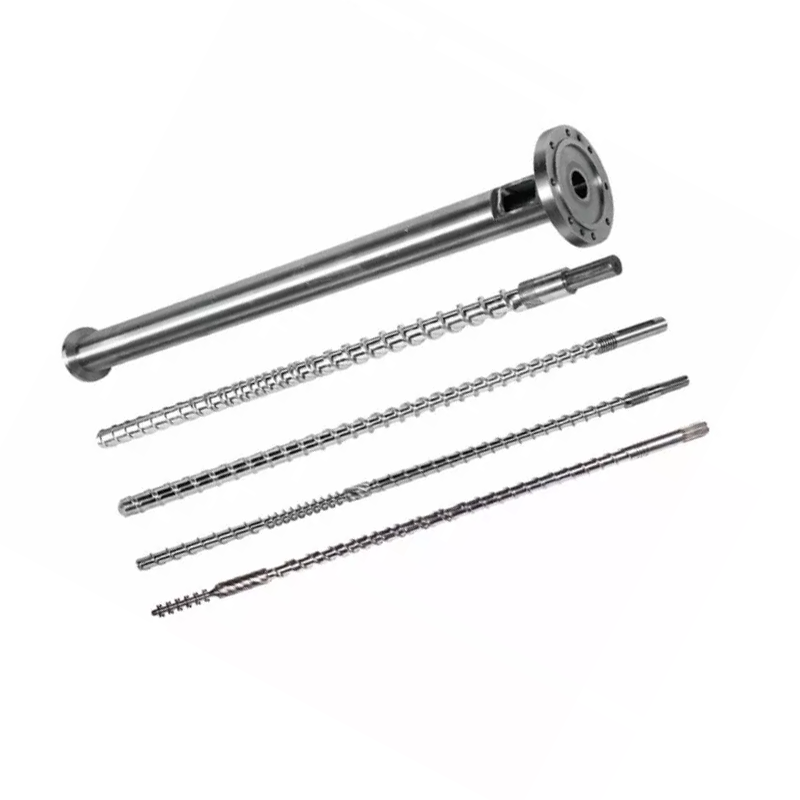
kitaco-rotating podo karo laras meneng kembarkaca produk ngenali padha-arah rotasi, intermeshing lan aplikasi compounding. Rincian kasebut nemtokake kategori peralatan sing cocog. Kanggo pesenan, konfigurasi sing disetujoni isih kudu ngenali bagean kerja individu lan antarmuka kawin.


Fitur desain sekrup sing ngontrol campuran, panas lan nyandhang
Jembar disk sing kapisah, jumlah disk lan dawa blok
Iki minangka dimensi sing gegandhengan, nanging ora minangka deskripsi sing bisa diganti. Kenneth Russell kanganalisis campuran twin-screwnerangake kecenderungan menowo kanggo cakram luwih akeh kanggo tumindak dispersive lan cakram sempit kanggo divisi lan redistribusi. Uga nandheske pengaruh watesan, ngisi lan suhu leleh.
Kecenderungan kasebut dudu aturan tuku universal. Yen comparison ngganti jembaré disk, dawa pemblokiran lan prilaku ngirim bebarengan, asil ora bisa lantaran kanggo jembaré piyambak. Takon variabel endi sing diganti lan pangukuran kualitas sing luwih apik.
Maca sudut stagger kanthi arah ngirim lan isi
Blok kneading netral ora duwe aksi pumping maju; materi isih bisa liwat ing tumindak saka proses lingkungan. Unsur mbalikke nglawan transportasi maju. Kegunaan kasebut gumantung marang kahanan ngisi lan tekanan sing dituju. Sanadyan "netral" utawa "muwalik" minangka instruksi otomatis kanggo nambah saben bagean campuran.
| owah-owahan ngajokaken | Rekor perbandingan sing dibutuhake | Alesan kanggo nolak sidang |
|---|---|---|
| Geometri kneading sing beda | Dimensi, urutan unsur, data kualitas lan throughput stabil. | Cacat target tetep utawa properti sing dibutuhake rusak. |
| Watesan sing luwih gedhe | Suhu leleh, tekanan, beban drive lan prilaku feed / ventilasi sing nyata. | A watesan mesin utawa materi wis ngluwihi. |
| Reresik kerja sing dipulihake | Pangukuran sekrup / tong sing cocog ing posisi sing dijenengi. | Majelis gagal syarat pas utawa reresik sing disetujoni. |
Daya tahan diwiwiti kanthi tugas sing nyata
Kita nerbitake 38CrMoAlA lan kisaran kedalaman nitriding 0,50 nganti 0,70 mm ingspesifikasi produk co-rotating. Iki minangka data materi lan perawatan, dudu rating kualitas campuran utawa jaminan urip layanan. Padha ora nemtokake reresik mlaku.
Kanggo formulasi abrasif, kita bakal njaluk identitas pangisi, ngemot lan nyandhang peta sadurunge milih sistem permukaan. Tinjauan geometri lan proteksi nyandhang minangka keputusan sing kapisah. Lumahing sing luwih angel ora bisa nduduhake manawa profil campuran sing ora cocog wis bener. kitaparalel twin-screw clearance lan nyandhang guidenerangake rekaman pengawasan sing cocog.
Priksa komponen mung miturut prosedur isolasi, pendinginan lan penanganan sing disetujoni pabrik. Aja nyuda reresik utawa ngowahi Déwan njaba watesan disetujoni produsen mesin kanggo ngupaya liyane nyawiji.
Carane ngatur profil kembar-meneng kanggo nyawiji
Deleng urutan pangolahan tugas sadurunge milih blok campuran. Martin kangreview kontinyu-campurannjlèntrèhaké dipakani metered, ngirim, leleh, kapenuhan wilayah nyawiji lan discharge. Profil kudu nyedhiyakake fungsi kasebut bebarengan. Rekomendasi unsur sing mandheg ninggalake kahanan mlebu lan tugas tekanan hilir ora ditemtokake.
Nemtokake apa sing tekan saben bagean campuran
Kanggo owah-owahan sing diusulake, nyatakake manawa bahan kasebut mlebu minangka pelet, wêdakakêna, cairan utawa konsentrat, lan nemtokake posisi feed. Kita bakal takon apa kondisi leleh utawa wetting dibutuhake sadurunge tugas sawur dimaksudaké. A comparison nyawiji ngirim ora ndhelikake owah-owahan ing carane bahan lumebu ing proses.
Tansah dipakani, watesan lan ventilasi disambungake
Sadurunge nambahake unsur mbatesi, takon desainer proses mriksa tekanan lan syarat ngisi ing sisih feeder lan ventilasi. Kita ora bakal nyetujoni owah-owahan saka sketsa mung campuran sing ngilangi antarmuka kasebut. Rekam prilaku sing bisa ditampa ing saben bukaan minangka bagéan saka ringkesan sidhang.
Ngenali ing ngendi suhu bahan diukur lan ing ngendi sampel kualitas dijupuk. Yen ora, maca sing luwih panas ing lokasi sing beda bisa disalahake minangka kenaikan suhu sing disebabake dening unsur anyar. Tansah lokasi pangukuran tetep nalika tujuane minangka perbandingan langsung.
Cocog imbangan campuran karo formulasi
Nemtokake bahan nalika mlebu ing extruder. Konsentrasi warna sing wis kasebar lan pigmen mentah sing aglomerasi ora menehi tugas sing padha. Kita bakal njaluk informasi materi supplier lan mriksa formulir sing mlebu sadurunge mutusake apa kabutuhan utama yaiku redistribusi, deagglomerasi utawa loro-lorone.
| Materi ringkes | Pitakonan kanggo mangsuli | Bukti kanggo kalebu ing acceptance |
|---|---|---|
| Masterbatch warna sing wis disebarake | Apa dosis lan distribusi konsisten, lan ana aglomerat residual? | Sampling wektu / posisi, konsistensi warna lan penilaian dispersi sing ditrapake. |
| Pigmen aglomerasi utawa pengisi mineral | Apa bahan kasebut wis dibasahi lan tetep aglomerat sing ora bisa ditampa? | Pangukuran aglomerat sing ditemtokake lan sifat produk sing dibutuhake. |
| Serat kaca-serat | Apa campuran kasebut nyukupi keseragaman lan syarat serat sing ditahan? | Morfologi serat lan sifat mekanik sing ditemtokake. |
| Campuran polimer utawa senyawa sing sensitif panas | Apa morfologi fase lan watesan suhu / wektu sing ditrapake? | Morfologi, indikator degradasi lan tes produk rampung sing relevan. |
Russell kangdiskusi campurnggunakake ireng karbon cohesive minangka conto saka materi perlu sawur lan mbedakake bagean intensif karo perawatan gentler saka serat. Sing ndhukung ringkes materi-tartamtu, ora aturan sing saben materi kapenuhan mbutuhake konfigurasi paling mbatesi.
Aja ngutip siji profil kanggo saben tugas granulasi
kitasekrup kembar paralel granulasikaca nampilake produksi pelet termoplastik, kalebu PE lan PP, lan ndhukung bahan prawan lan daur ulang kanthi kustomisasi konfigurasi. Kanggo kutipan, kategori sing amba kasebut kudu disingkat menyang kelas nyata, muatan aditif, wangun feed lan produk sing dibutuhake.
Kita bakal takon apa feed daur ulang wis diganti komposisi utawa tingkat kontaminasi sadurunge ngubungake cacat anyar kanggo meneng. Kajaba iku, kita ora bakal nampa mriksa mung warna kanggo kelas sing dikuatake serat sing spesifikasi tuku kalebu kinerja mekanik. Tes acceptance kudu ngetutake alesan aditif kasebut ana.
Carane verifikasi kualitas campuran tinimbang ngira
Apa aku mbandhingaké cahya kaku tinimbang kacepetan meneng piyambak
Aku bakal nggunakake sinau dening Jan Philipp Oldemeier lan Volker Schöppner minangka titik wiwitan sing migunani nalika mbandhingake konfigurasi campuran. Panliten kasebut nliti unsur sekrup nggunakake simulasi aliran telung dimensi lan pelacakan partikel, tinimbang nganggep yen saben partikel ngalami kahanan campuran sing padha.
Kanggo geometri ZSK25 kanthi PP FPH50, para peneliti nemtokake suhu leleh 220 ° C lan throughput 20 kg / jam. Nambah kacepetan unsur campuran toothed saka 200 kanggo 400 rpm mundhakaken rata-rata saka partikel dilacak 'tekanan geser maksimum saka kira-kira 37,900 kanggo 54,400 Pa.
Iki minangka asil kaku simulasi, ora diukur dandan ing kualitas senyawa rampung. Penulis uga nyatakake yen validasi eksperimen isih ditundha.Maca sinau asli.
Kesimpulan teknikku yaiku kacepetan mung minangka spesifikasi sing ora lengkap. Sadurunge nyaranake salah siji unsur kanggo produksi, aku bakal mbutuhake bukti yen cahya kaku sawijining alamat cacat nyata, ngiring dening mriksa sawur, suhu nyawiji, drive mbukak lan prodhuk dibutuhake sifat.
Pilih tes sing cocog karo spesimen
ISO 23900-5:2015, dikonfirmasi ing 2025, njlèntrèhaké test nilai tekanan Filter kanggo netepke sawur colorant ing polimer termoplastik. Iku cara sing cocog kanggo nimbang konsentrasi werna sing digunakake ing extrusion lan nyawiji Spinning; laboratorium kudu netepake kahanan persiapan lan tes sing ditrapake.
ISO 18553:2025alamat partikel / ukuran aglomerat lan rating sawur ing pipa polyolefin, fittings lan senyawa. Cakupan kasebut kalebu isi karbon ireng ing ngisor 3% kanthi massa lan konten pigmen ing ngisor 5%. Aja nggunakake ruang lingkup kasebut kanthi otomatis menyang masterbatch sing konsentrasi banget utawa ing saben sistem pangisi.
Pisahake rekaman kualitas saka rekaman operasi
Kanggo distribusi, temtokake ngendi lan kapan conto dijupuk lan ukuran konsistensi apa sing cocog. Kanggo dispersi, nemtokake persiapan spesimen lan penilaian aglomerat utawa morfologi sing relevan. Setuju kritéria sing ditampa karo spesifikasi produk lan laboratorium sadurunge nyoba, tinimbang milih ambang pass sawise ndeleng asil.
Kanggo mbandhingake energi, nyatakake manawa nilai sing dilaporake yaiku input drive, perkiraan daya poros utawa pangukuran garis sing luwih akeh, lan identifikasi basis aliran massa. Aja mbandhingake ora kaya nomer "SME" utawa anggep siji angka energi rata-rata minangka bukti paparan stres lokal. Kita bakal ngrekam energi lan mbukak bebarengan karo kualitas, ora ngganti tes kualitas karo wong-wong mau.
Rekomendasi kita: nahan kolom sing kapisah kanggo kualitas, output sing ditampa stabil, suhu leleh lan beban mekanik. Nyetujoni konfigurasi mung yen ketemu syarat sing disepakati ing saben kolom sing cocog.
Reviewing konfigurasi meneng kanggo kualitas campuran lan kekiatan
Gunakake review sing dikontrol tinimbang urutan pangaturan sing ora ana hubungane. Alur kerja ing ngisor iki minangka cara sing diusulake kanggo ngowahi keluhan campuran dadi ringkesan konfigurasi. Ora ngidini operasi ing njaba watesan produsen mesin utawa ngganti prosedur kontrol lan safety tanduran.
-
Nemtokake cacat lan target ditampa
Nerangake cacat karo conto perwakilan lan spesifikasi produk sing dibutuhake. Temtokake pangukuran distribusi, dispersi lan properti sing wis rampung bakal nemtokake panrima sadurunge ngganti garis.
-
Rekam garis dasar sing padha
Rekam revisi formulasi, wangun bahan, tingkat feed, kacepetan sekrup, suhu leleh sing diukur, tekanan, beban drive lan output sing ditampa stabil. Label conto kanthi wektu operasi lan lokasi pangukuran sing padha.
-
Priksa pakan, leleh lan nyandhang
Deleng konsistensi feeder lan ngenali partikel ing cacat. Yen dicurigai nganggo, entuk pangukuran sekrup-lan-laras sing cocog miturut prosedur pemeriksaan sing disetujoni sadurunge menehi rekomendasi geometri campuran sing wis diowahi.
-
Pilih siji owah-owahan sing bener
Nyatakake mekanisme owah-owahan sing dituju. Dokumentasi dimensi unsur, arah, urutan lan antarmuka sing kena pengaruh. Nduwe insinyur proses sing tanggung jawab nyetujoni owah-owahan lan watesan operasi.
-
Bandingake sawise proses stabil
Gunakake prosedur stabilisasi lan sampling sing disepakati. Tansah formulasi lan cara tes konsisten, rekam prabédan sing ora bisa diendhani, lan mbandhingake kualitas bebarengan karo suhu, beban lan output sing ditampa.
-
Nampa, mbenakake utawa bali menyang garis dasar
Nampa pangowahan mung yen cocog karo kualitas lan kritéria operasi sing wis ditemtokake. Yen gagal, njaga temuan kasebut lan tindakake prosedur bali utawa revisi sing disetujoni tinimbang nambah watesan liyane tanpa hipotesis anyar.
Apa sing kita butuhake kanggo ringkesan komponen
Kirimi identitas mesin, gambar konfigurasi, diameter sekrup nominal, jarak tengah, poros utawa rincian sambungan drive, lan peta nyandhang sing diukur. Kalebu cathetan materi lan operasi ing ndhuwur. Kanggo sistem segmented, ngenali urutan unsur; kanggo meneng siji-Piece, ngenali bagean apa ing drawing lengkap. Mechanical pas lan kinerja nyawiji mbutuhake mriksa acceptance kapisah.
Pitakonan sing kerep ditakoni
Apa pencampuran distributif bisa ngilangi aglomerat pigmen?
Distributive nyawiji utamané redistributes materi; iku ora dhewe netepake yen kaku kasedhiya cukup kanggo break agglomerate. A unsur nyata bisa kontribusi kanggo loro mode nyawiji. Priksa aglomerat ampas kanthi kapisah saka warna utawa keseragaman komposisi sadurunge mutusake apa perlu tindakan dispersif.
Apa nambah kacepetan meneng tansah nambah nyawiji?
Ora. Kacepetan minangka input operasi, dene campuran sing bisa ditampa minangka asil produk sing diukur. Bandhingake owah-owahan kacepetan karo kahanan dipakani, suhu nyawiji nyata, mbukak drive lan tes kualitas sarujuk. Aja nampa setelan rpm sing luwih dhuwur yen sifat produk sing dibutuhake utawa watesan operasi ora bisa ditindakake maneh.
Apa blok kneading 90 derajat tansah luwih apik kanggo dispersi?
Ora. Sudut stagger mung siji variabel geometri. Jembar disk, dawa blok total, arah pangiriman, kondisi ngisi lan konfigurasi sekitar uga kudu ditinjau. Blok netral bisa ngliwati materi miturut tumindak proses lingkungan; netral ora ateges materi tetep stasioner.
Bisa toothed nyawiji unsur uga nyedhiyani dispersive nyawiji?
Ya, gumantung saka geometri lan kondisi operasi. Unsur sing diterangake minangka mixer distributif isih bisa ngasilake tekanan lokal. Nyuwun bukti kanggo profil nyata lan tugas materi tinimbang nganggep jeneng kategori minangka gambaran lengkap babagan kinerja.
Napa garis-garis warna bisa tetep sawise nambahake blok kneading liyane?
Blok kneading liyane ora ngenali utawa ngilangi sababe dhewe. Priksa stabilitas dosis, wangun bahan sing mlebu, kahanan leleh lan conto sing diklumpukake ing operasi sing padha. Banjur nemtokake manawa masalah sing isih ana yaiku distribusi spasial, aglomerat sing ora disebar utawa cacat liyane sadurunge nggawe pangowahan konfigurasi luwih lanjut.
Apa tegese konfigurasi bilah sekrup ing ekstrusi sekrup kembar?
Kanggo pandhuan iki, konfigurasi migunani yaiku susunan aksial kanggo ngirim, kneading lan nyampur bagean, kalebu dimensi lan arah. Gunakake istilah khusus kasebut ing gambar kasebut. Nelpon kabeh Déwan konfigurasi agul-agul ora nemtokake fungsi Processing utawa nggawe kode unsur supplier beda bisa diijolke.