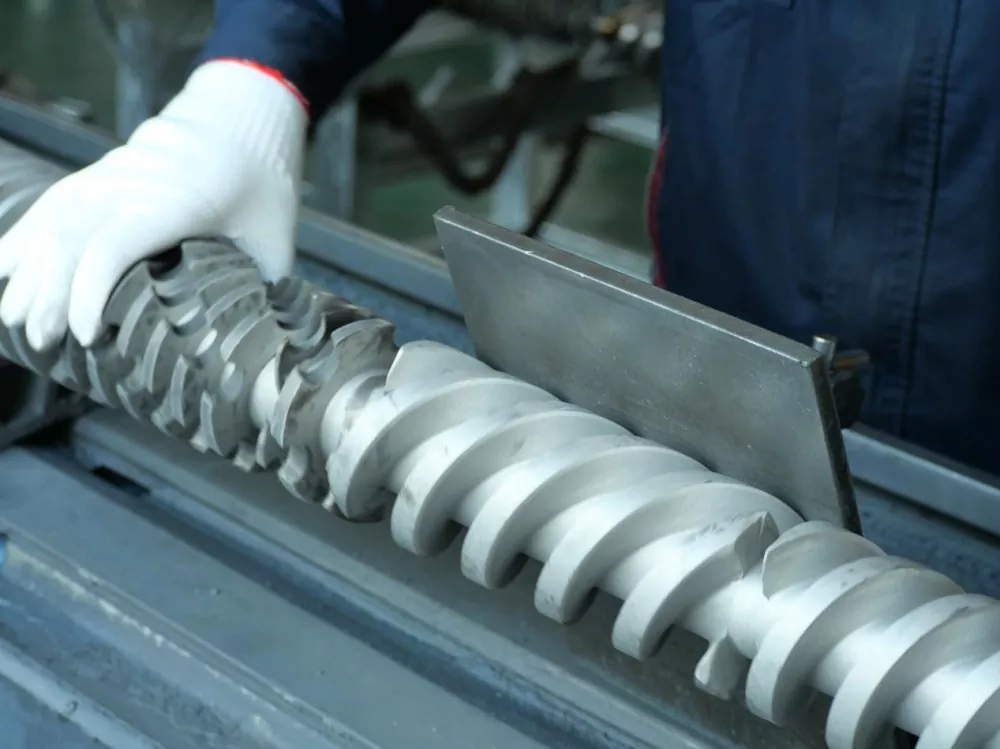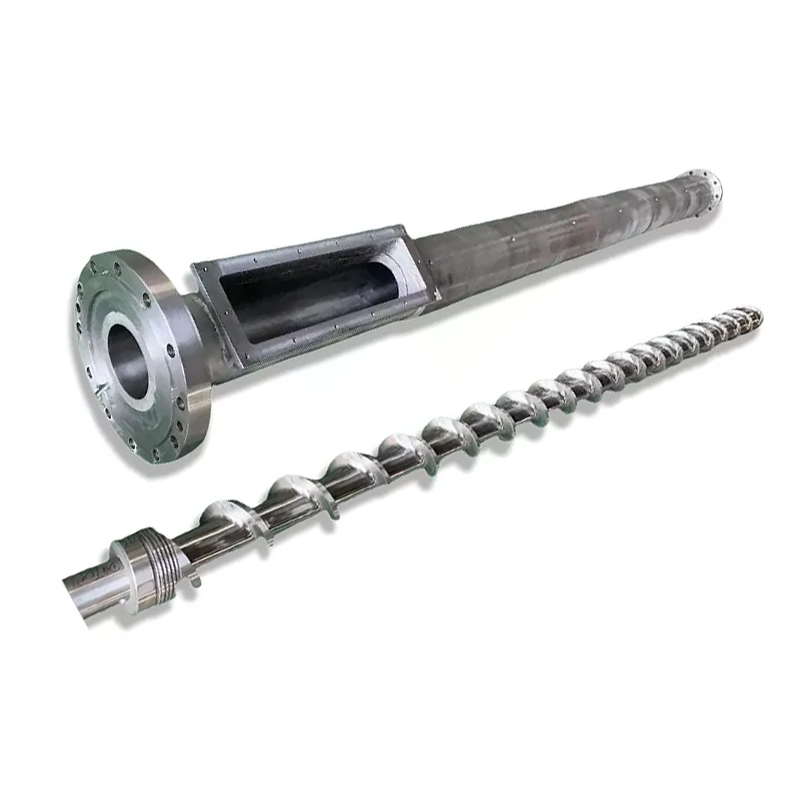
rasio L/D sekrup injeksidawa digunakake dibagi diameteripun meneng, lan paling ngawut-awut injeksi mbukak 18:1 kanggo 25:1. Mangkene apa sing ora ana lembar spek: sampeyan ora bisa ngganti L / D ing mesin sing wis sampeyan duwe. Dawane ditemtokake dening tong minyak. Apa sampeyan bisa nggantidiameteripun meneng, lan ing tong minyak tetep sing siji pilihan gerakane L / D, kapasitas dijupuk, lan meksa injeksi bebarengan, ing arah ngelawan. Sekrup sing luwih cilik menehi L / D sing luwih dhuwur, tembakan sing luwih cilik, lan tekanan sing luwih akeh. Cocokake perdagangan kasebut menyang resin lan bagean sampeyan, lan umume pitakonan L / D njawab dhewe.
Apa Rasio L/D Tegese ing Sekrup Injeksi
L / D yaiku dawa kerja sekrup (L) dibagi karo diameter njaba (D). Sekrup 22 kaping luwih dawa tinimbang lebar duwe L / D 22: 1.
Skala rasio karo ukuran. Sekrup 40 mm ing 22:1 nduweni dawa kerja 880 mm. Sekrup 80 mm ing 22: 1 dawane 1.760 mm. rasio padha, mesin beda banget.
Apa rasio bener njlèntrèhaké punikacarane akeh runway meneng kudu nindakake sawijining karya. Pakan, leleh, lan metering kabeh kedadeyan ing dawane. Luwih dawa tegese kapasitas leleh luwih akeh lan luwih akeh campuran. Kurang dawa tegese kurang saka loro, lan wektu kurang kanggo materi kanggo njagong panas.
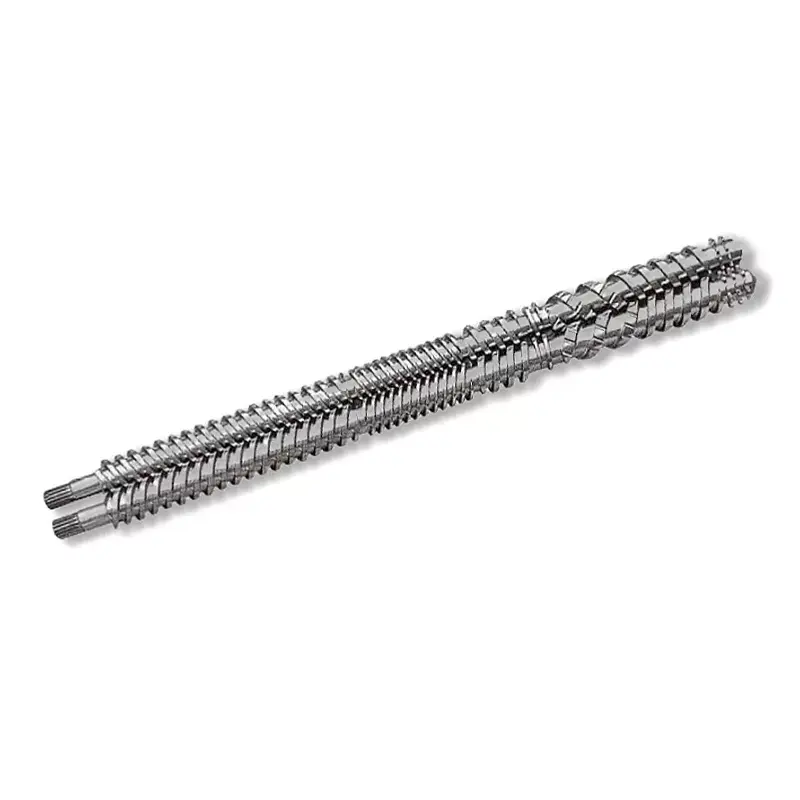
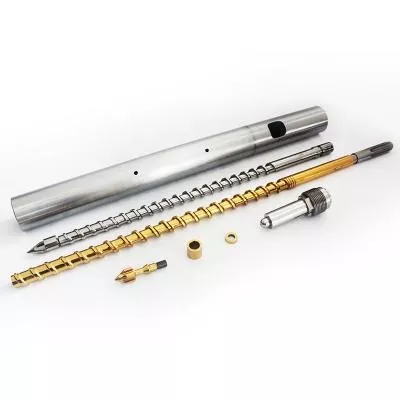
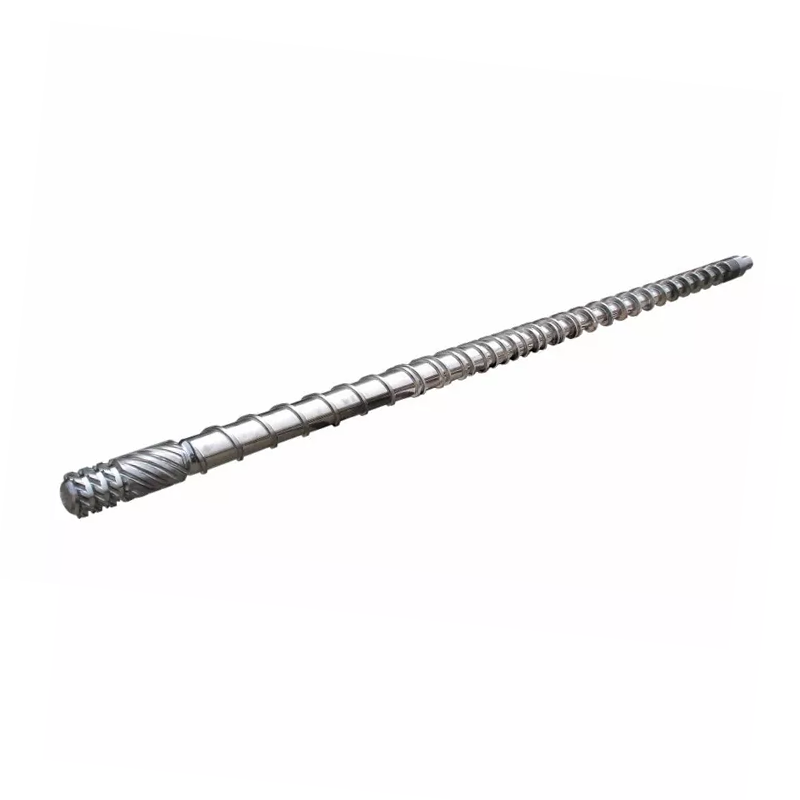
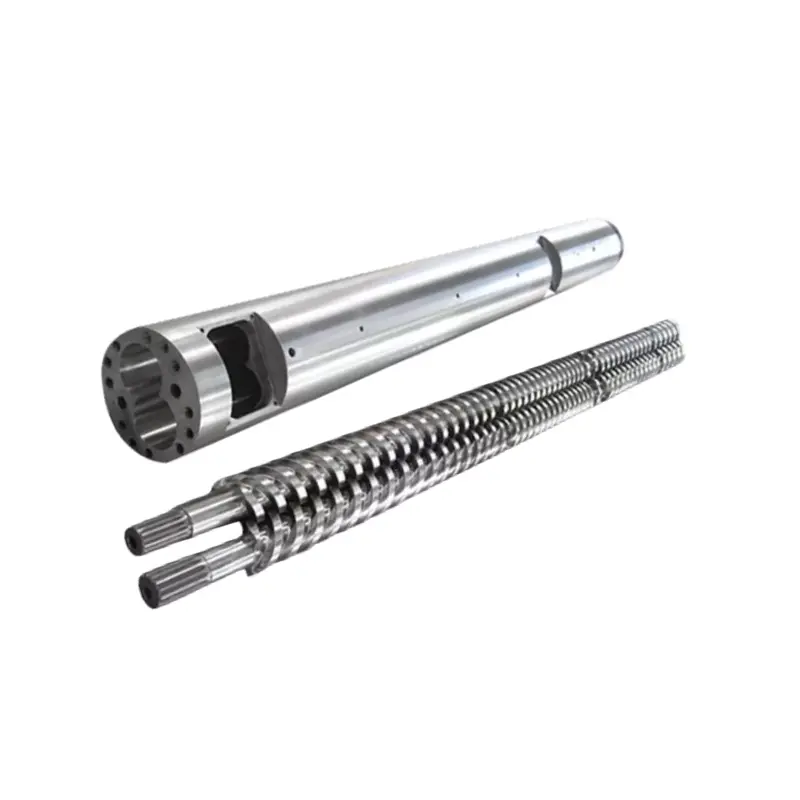
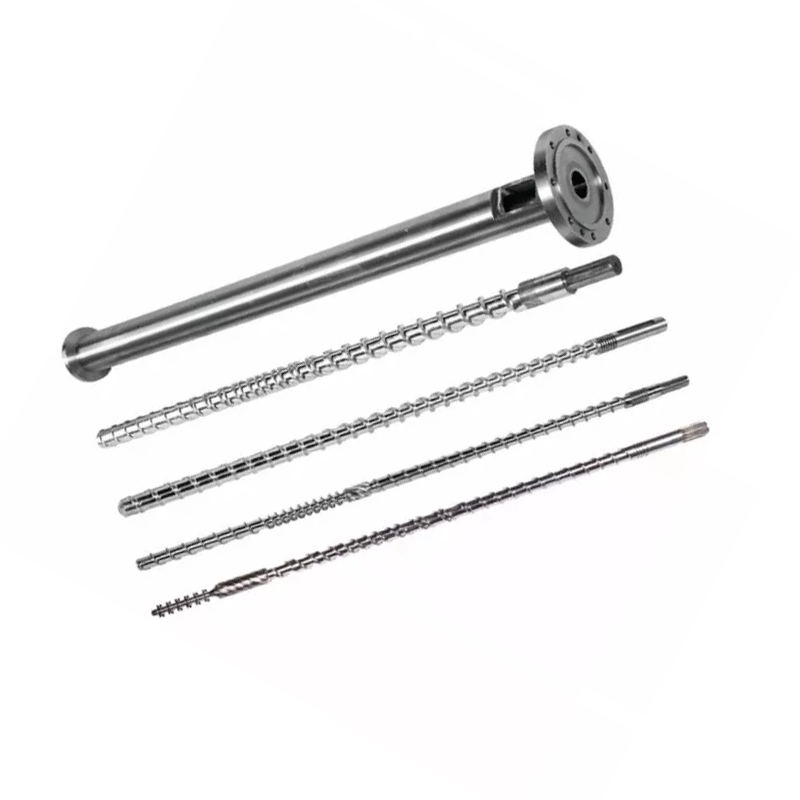
Umume sekrup injeksi ndharat ing antarane 18: 1 lan 25: 1, kanthi 20: 1 nganti 22: 1 minangka papan umum ing mesin tujuan umum. Pandhuan pilar nyakup gambar lengkap ing kitainjeksi ngecor meneng laras guide.
Napa Injeksi L/D Luwih Cendek Dibanding Ekstrusi L/D
Extruders biasane mbukak 25: 1 kanggo 33: 1. Sekrup injeksi tetep luwih cendhek, lan alasane yaiku siklus, dudu tradisi.
Sekrup extruder muter terus-terusan. Materi mlebu ing salah sawijining ujung, ngliwati, lan ninggalake ing sisih liyane. Ora ana sing ngenteni.
Sekrup injeksi dianggo ing burst. Iku muter kanggo plasticize siji dijupuk, retracts, banjur mandheg. Iku injects, lan jamur cools. Sajrone kabeh iku, leleh sing wis ana ing tong minyak lenggah lan tetep panas.
Sing nunggu iku kabeh prabédan. Barel sing luwih dawa bakal luwih cair, lan ing mesin injeksi, luwih cair tegese luwih akeh materi sing nunggu liwat siklus liyane. Kanggo resin sensitif panas, dawa ekstra ora kapasitas ekstra. Iku sajarah termal ekstra.
Dadi desain injeksi saldo kapasitas leleh marang wektu panggonan, nalika extrusion biasane mung tuku kapasitas leleh.
Sing Ora Ana Sing Ngandhani Sampeyan: Sampeyan Ora Bisa Ngganti L/D
Artikel babagan L / D ngomong kaya sampeyan kudu milih nomer. Ing mesin sampeyan wis duwe, sampeyan ora.
L ditetepake dening tong minyak.Laras kasebut minangka wadhah tekanan mesin sing dipasang ing pigura mesin, kanthi zona pemanas, tenggorokan feed, lan dipasang kabeh dawane. Ora ana sing nggawe tong minyak maneh.
Dadi mung variabel sing isih ana ing L / D yaiku D, diameter sekrup. Ngganti diameteripun, lan rasio owah-owahan karo, amarga dawa ing ndhuwur baris ora obah.
Iki kok tukang mesin dhaftar loro utawa telung diameteripun meneng kanggo mesin padha. Dheweke ora menehi sampeyan telung ukuran dijupuk. Dheweke nawakake sampeyan telung poin ing kurva perdagangan, lan ukuran tembakan mung minangka salah sawijining obah.
Diameter Screw: Tuas Sing Ngobahake Kabeh
Ing tong minyak tetep, siji pilihan gerakane papat iku bebarengan. Ngerti tabel iki lan sampeyan ngerti injeksi L / D.
| Yen sampeyan milih ... | Diameter sekrup sing luwih cilik | diameteripun meneng luwih gedhe |
|---|---|---|
| rasio L/D | Luwih dhuwur(L padha, luwih cilik D) | Ngisor(L padha, luwih gedhe D) |
| Kapasitas dijupuk | Luwih cilik(kurang volume saben mm stroke) | luwih gedhe |
| Tekanan injeksi kasedhiya | Luwih dhuwur(gaya sing padha ing wilayah sing luwih cilik) | Ngisor |
| Kapasitas leleh saben dijupuk | luwih apik(luwih L/D kanggo materi sing kurang) | Kurang loman |
| Wektu panggonan kanggo bagean tartamtu | Luwih cendhek(shot nggunakake luwih saka laras cilik) | Luwih dawa |
| Setelan | Bagean presisi cilik, tembok tipis, viskositas dhuwur lan resin sensitif panas | Tembakan gedhe, resin komoditas, bagean sing kandel |
Waca baris tekanan maneh, amarga nemtokake luwih akeh proyek tinimbang sing dikarepake. Drive hydraulic utawa listrik mesin ngirim pasukan tetep menyang mburi meneng. Tekanan yaiku gaya dibagi dening area. Sekrup sing luwih cilik nduweni area pasuryan sing kurang, saengga pasukan sing padha ngasilake tekanan leleh sing luwih dhuwur.
Mulane lancip-tembok lan dhuwur-viskositas karya asring ndharat ing meneng cilik: bisa push nyawiji menyang growong nyenyet sing meneng gedhe ora bisa isi. Sing luwih dhuwur L / D sing nerangake karo iku bonus, ora ketepakan.
Lan maca baris panggonan uga. Iku salah siji sing quietly mutusaké apa PC kuning.

Carane L / D mengaruhi Ukuran dijupuk
Strictly, L/D ora nyetel ukuran dijupuk. Diameter lan stroke do: volume dijupuk iku area cross-sectional meneng kang pingan dening carane adoh travels.
Nanging ing mesin nyata sampeyan ora bisa misahake, amarga diameteripun padha sing nyetel dijupuk uga nyetel L / D. Pick meneng cilik kanggo bagean tliti cilik, lan sampeyan wis milih L / D luwih ing wayahe padha.
Konsekuensi praktis yaiku sing seneng. Sekrup sing menehi tembakan cilik uga menehi luwih dawa leleh saben gram materi lan tekanan injeksi sing luwih dhuwur. Telung properti kasebut cocog karo pakaryan sing padha, mula perdagangan kasebut luwih asring ditindakake.
Ngendi mandheg dadi seneng nalika sampeyan meksa bagean menyang meneng salah. Mbukak dijupuk cilik banget ing sekrup diameteripun gedhe lan sampeyan entuk paling awon loro: a kurang L / D, volume tong minyak ageng relatif kanggo dijupuk, lan materi sing siklus liwat panas kanggo dawa banget.
Wektu Panggonan: Pembunuh Kualitas Sampeyan Bisa Ngetung
Wektu panggonan yaiku suwene potongan polimer tetep panas ing tong minyak sadurunge disuntikake. Iki minangka nomer sing paling diremehake ing cetakan injeksi, lan sampeyan bisa ngira ing telung puluh detik.
Wektu panggonan ≈ (kapasitas tembakan laras ÷ ukuran tembakan sampeyan) × wektu siklus
Loro-lorone kapasitas ing unit sing padha. Njupuk kapasitas dijupuk saka HFS mesin kang.
Gawe conto. Mesin dirating ing 200 g saka kapasitas dijupuk, mlaku bagean 20 g ing siklus 30 detik. Rasio kasebut yaiku 10, mula leleh kasebut dumadi liwat kira-kira sepuluh siklus. Wektu manggon kira-kira 300 detik, utawa limang menit.
Lima menit ing suhu nyawiji iku wektu sing suwe kanggo PC, POM, PET, utawa PVC. Ora ana sing salah babagan setelan sampeyan. Bagean kasebut mung cilik banget kanggo tong minyak, lan bahan masak nalika ngenteni giliran.
Saiki pindhah proyek kasebut menyang sekrup sing luwih cilik. Kapasitas dijupuk mudhun dadi, umpamane, 80 g. Bagean 20 g sing padha saiki nggunakake seprapat tong minyak, leleh liwat patang siklus tinimbang sepuluh, lan wektu manggon dadi kira-kira rong menit.
Sampeyan ora ngganti setpoint. Sampeyan ngganti diameteripun meneng, lan masalah degradasi tindak karo.
Band Kapasitas Shot 20–80%.
Pandhuan industri sing umum disebutake yaiku njaga tembakan ing endi wae ing antarane kira-kira 20% lan 80% saka kapasitas tembakan sing dirating mesin. Konfirmasi band marang manual mesin, nanging logika konco iku terus nang endi wae.
Ing ngisor blan, wektu panggonan mlaku dawa. Material ndadekake akeh banget lelungan liwat panas, lan resin sensitif panas degrade. Iki minangka kegagalan rumus ing ndhuwur.
Ndhuwur blan, rong perkara pecah. Ora ana tong minyak sing cukup kanggo nahan bantal sing tepat, mula packing ora konsisten nalika dijupuk. Lan meneng wis kurang wektu lan dawa kanggo nyawiji tong minyak meh kebak materi, supaya kualitas leleh nandhang sangsara persis nalika sampeyan takon paling saka iku.
Tanah ing tengah band lan mesin wis kamar kanggo bisa. Yen bagean sampeyan lungguh ing njaba, ndandani sing bener yaiku diameter sekrup sing beda, utawa mesin sing beda, dudu setelan proses sing heroik.
Carane L / D mengaruhi Quality Leleh
Length punika kapasitas leleh, lan kapasitas leleh punika kualitas.
More L / D menehi leleh luwih lengkap.Pelet padhet kudu luwih maju nglawan tembok tong minyak panas, mula luwih sithik sing bisa urip minangka unmelts. Specks hard lan inklusi berbentuk lensa ing bagean kasebut gagal leleh, lan dawane nglawan.
More L/D menehi liyane homogen nyawiji.Suhu malah metu, werna lan pangisi disebarake luwih apik, lan leleh sing teka ing ring mriksa luwih konsisten saka dijupuk kanggo dijupuk. Sing katon minangka jendela proses sing luwih akeh.
More L / D uga menehi luwih sajarah termal.Dawa sing padha sing nyawiji kanthi sak tenane uga nahan materi luwih suwe, lan kanggo PVC, PC, POM, lan PET, iku biaya, ora entuk manfaat.
Dadi kualitas leleh ora kasus luwih apik. Iku imbangan: dawa cukup kanggo nyawiji rampung, ora dadi luwih volume tong minyak sing materi ngenteni dawa banget kanggo digunakake. Nalika kapasitas leleh minangka kendala khusus sampeyan, sekrup penghalang mundhak tanpa nambah tong minyak milimeter.
Milih L / D lan Diameter dening Resin lan Part
Sijine dagang bebarengan lan pilihan tiba metu saka resin lan bagean.
| Kahanan sampeyan | Lean menyang | kok |
|---|---|---|
| Bagean tliti cilik, tembok tipis | Sekrup cilik, L / D luwih dhuwur | Tekanan injeksi sing luwih dhuwur ngisi bagean tipis; leleh apik saben gram; panggonan cendhak |
| Resin sensitif panas (PC, POM, PET, PVC) | Sekrup cilik kanggo dijupuk; mburi luwih cendhek saka L / D blan | Wektu panggonan iku mungsuh. Tansah dijupuk gedhe relatif kanggo kapasitas tong minyak |
| Resin rekayasa viskositas dhuwur | Sekrup cilik, L / D luwih dhuwur | Perlu tekanan kanggo ngisi lan dawa kanggo nyawiji kanthi lengkap |
| Tembakan gedhe, resin komoditas (PE, PP, PS) | Sekrup luwih gedhe, L/D ngisor | Kapasitas mimpin; resins iki ngidinke dawa leleh suda |
| Bagean tembok sing kandel, siklus alon | Meneng luwih gedhe, nonton panggonan | Siklus dawa multiply wektu panggonan. Ngitung maneh sadurunge nindakake |
| Senyawa sing diisi kaca utawa abrasif | Diameter saben bagean; nggantilumahing | L / D ngetutake bagean kasebut. Jawaban nyandhang iku bolongan bimetallic, ora beda dawa |
| Unmelts ing output dhuwur | diameteripun padha; meneng alangi | Sampeyan perlu kapasitas leleh, ora dawa tong minyak. Laras ora owah |
Wigati rong larik pungkasan. Loro saka masalah paling umum molders nggawa kanggo kita ora L / masalah D ing kabeh, lan tuku diameteripun meneng beda kanggo ngatasi wong sampah dhuwit.
Kesalahan L/D Umum ing Molding Injeksi
- Nyalin ekstrusi L/D.A 30: 1 nomer saka meja extruder Applied kanggo meneng injeksi nglirwakake masalah panggonan-wektu sing nemtokake injeksi ngecor. Mesin loro kasebut nindakake pakaryan sing beda.
- Nganggep luwih suwe luwih apik.Luwih dawa luwih lelehlansajarah termal liyane. Ing resin sing sensitif panas, sing nomer loro menang lan bahan kasebut rusak.
- Nglirwakake rasio dijupuk-kanggo-kapasitas.Masalah kualitas sing paling umum sing ditemokake ing geometri yaiku bagean cilik sing masak ing tong minyak gedhe. Ora ana sing mriksa, amarga ora ana ing layar setelan.
- Pracaya L / D bisa diganti ing mesin ana.Ora bisa. Barel mranata L. Mung diameteripun sampeyan milih.
- Nyalahke L / D kanggo masalah leleh.Yen unmelts katon mung ing output dhuwur, kapasitas leleh Panjenengan cendhak, ora tong minyak. A meneng alangi mbenakake sing ing tong minyak padha.
- Nyalahke L / D kanggo masalah nyandhang.Mudhun output ing kacepetan meneng padha worn reresik, ora geometri. Ukur sadurunge ngrancang maneh apa wae.

Carane Order Screw Tengen
Produsen sekrup ngrancang saka apa sing sampeyan pituturake. Kirimi iki, lan rekomendasi diameter lan geometri.
- Merek mesin, model, lan diameter sekrup saiki.A foto nameplate isine paling akeh, lan ngandhani dawa tong minyak sing digunakake ing.
- Kapasitas tembakan sing dirating mesin,yen sampeyan ngerti, lan bobot bagean nyata.
- Wektu siklus.Kanthi rong nomer ing ndhuwur, wektu manggon bisa diwilang kanggo sampeyan.
- Isi resin, grade, lan pangisi.Iki drive profil komprèsi lan perawatan lumahing minangka akeh minangka diameteripun.
- Cacat sing sampeyan pengin ilang.Titik kuning ing omah. Titik unmelts ing kapasitas leleh. Tembakan cendhak tumuju ing tekanan utawa ing dering mriksa. Saben duwe jawaban sing beda.
- A drawing, utawa meneng Panjenengan worn.Salah siji ngidini kita mbangun mesin sampeyan. Bagean sing rusak diukur ing peralatan CMM nganti ± 0,01 mm lan geometri direkonstruksi.
Napa Bisa Kanthi Nanhaiya
Kirimi bobot bagean, wektu siklus, lan model mesin, lan kita bakal mbukak aritmetika wektu omah sadurunge ngutip sampeyan. Kadang jawaban punika diameteripun meneng beda. Kadang iku meneng alangi ing tong minyak sampeyan wis duwe. Sok-sok iku sing proyek belongs ing mesin beda, lan kita bakal ngomong.
Nalika meneng anyar jawaban, Nanhaiya wis dibangunsekrup injeksi ngecorlan tong minyak kanggo luwih saka rong puluh taun, ing 38CrMoAlA, 42CrMo, SKD-61, lan stainless steel, nitrided utawa bimetallic karo 2.5-3 mm lapisan tungsten-prewangan ing nganti 62 HRC ngendi feed nuntut.
We mbangun kanggo drawing, model mesin, utawa sampel worn, karopanggantoskompatibel karo merek mesin utama, pesenan minimal siji set, lan penawaran ing 12 jam.
Nglawan yellowing, unmelts, utawa short shots? Kirim model mesin, bobot bagean, wektu siklus, lan resin. Kita bakal pitutur marang kowe apa iku L / D, diameteripun, leleh kapasitas, utawa nyandhang, lan penawaran ing 12 jam.
Entuk Rekomendasi ScrewPitakonan sing Sering Ditakoni
Apa rasio L / D khas kanggo meneng ngecor injeksi?
Umume sekrup injeksi mbukak antarane 18: 1 lan 25: 1, kanthi 20: 1 nganti 22: 1 minangka papan umum ing mesin tujuan umum. Resin sing sensitif panas luwih milih mburi sing luwih cendhek amarga materi kurang wektu panas. Plastik rekayasa sing mbutuhake leleh kanthi tliti luwih suwe.
Bisa ngganti rasio L / D ing mesin ngecor injeksi?
Ora langsung. Dawane tetep dening tong minyak, kang machined menyang mesin. Apa sampeyan bisa ngganti diameteripun meneng, lan amarga L tetep padha, diameteripun cilik kanthi otomatis menehi L / D luwih. Pilihan tunggal kasebut uga ngganti kapasitas tembakan lan tekanan injeksi sing kasedhiya.
Apa rasio L / D mengaruhi ukuran dijupuk?
Ora langsung, lan ora bisa dipisahake. Volume dijupuk saka diameteripun sekrup lan stroke, ora saka L / D. Nanging ing tong minyak tetep, diameteripun sing nyetel dijupuk uga nyetel L / D. Pilih sekrup sing luwih cilik kanggo tembakan sing luwih cilik, lan sampeyan entuk L / D sing luwih dhuwur lan tekanan injeksi sing luwih dhuwur ing wektu sing padha.
Kepiye carane ngetung wektu panggonan ing cetakan injeksi?
Dibagi kapasitas tembakan sing dirating mesin kanthi ukuran tembakan sing nyata, banjur tikelake kanthi wektu siklus. Mesin 200 g sing nganggo bagean 20 g ing siklus 30 detik menehi kira-kira 300 detik, utawa limang menit, panggonan. Iku wektu suwe kanggo nahan PC, POM, PET, utawa PVC ing suhu leleh.
Napa injeksi L/D luwih cendhek tinimbang ekstrusi L/D?
Amarga sekrup injeksi dianggo ing burst. Iku plasticizes dijupuk, banjur mandheg nalika mesin injects lan jamur cools, lan nyawiji ing tong minyak lenggah panas kabeh wektu. Extruder mlaku terus-terusan lan ora ana sing ngenteni. Dawane tong minyak ekstra ing mesin injeksi minangka sejarah termal ekstra, ora mung kapasitas leleh ekstra, mula sekrup injeksi tetep luwih cendhek.
Apa persentasi saka kapasitas tong minyak kudu dijupuk sandi?
Pandhuan sing umum diarani kira-kira 20% nganti 80% saka kapasitas dijupuk, lan manual mesin sampeyan minangka wewenang. Ing ngisor band kasebut, wektu panggonan dadi dawa lan materi sing sensitif panas bakal rusak. Ndhuwur, ora ana papan kanggo bantal sing tepat lan kurang wektu kanggo nyawiji tong minyak sing meh kebak.
Apa L / D sing luwih dhuwur luwih apik kanggo ngecor injeksi?
Ora otomatis. Luwih dawa menehi leleh luwih lengkap lan nyawiji luwih seragam, sing nambah kualitas. Uga nahan materi luwih panas luwih suwe, sing ngrusak resin sensitif panas. L/D sing tepat nyawiji materi sampeyan kanthi lengkap tanpa nahan luwih suwe tinimbang sing dibutuhake.
Bagianku kuning. Apa iku masalah L/D?
Biasane iku masalah panggonan-wektu, kang dijupuk-ukuran-kanggo-laras-kapasitas masalah. Jalanake petungan omah dhisik. Yen bagean cilik masak ing tong minyak gedhe, ora ana setelan suhu lan ora ana geometri sekrup sing bakal ndandani. A diameteripun meneng cilik, utawa mesin cilik, bakal.