
Apa Bener Laras Screw
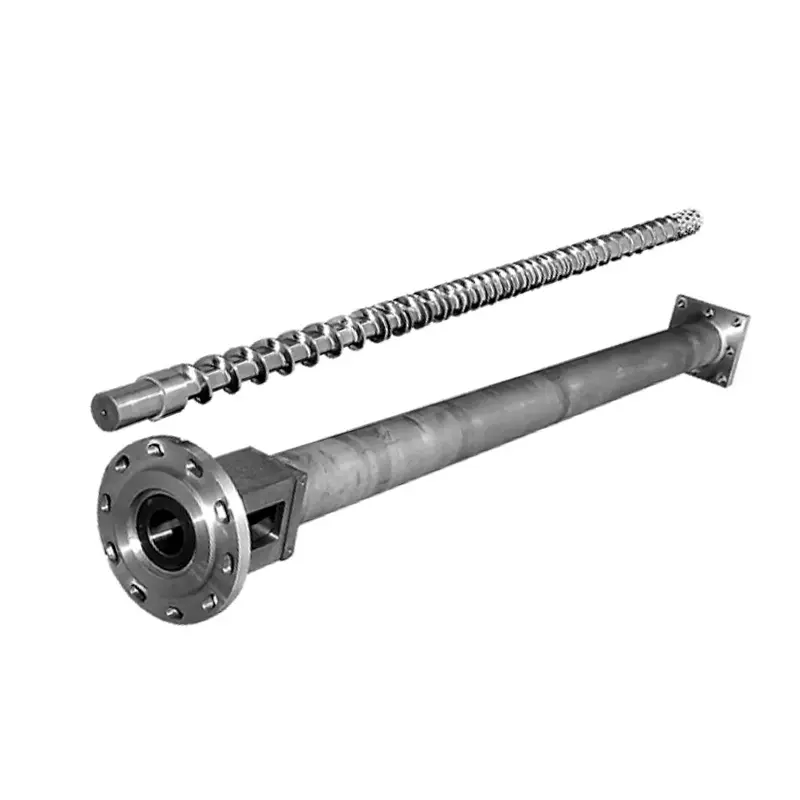
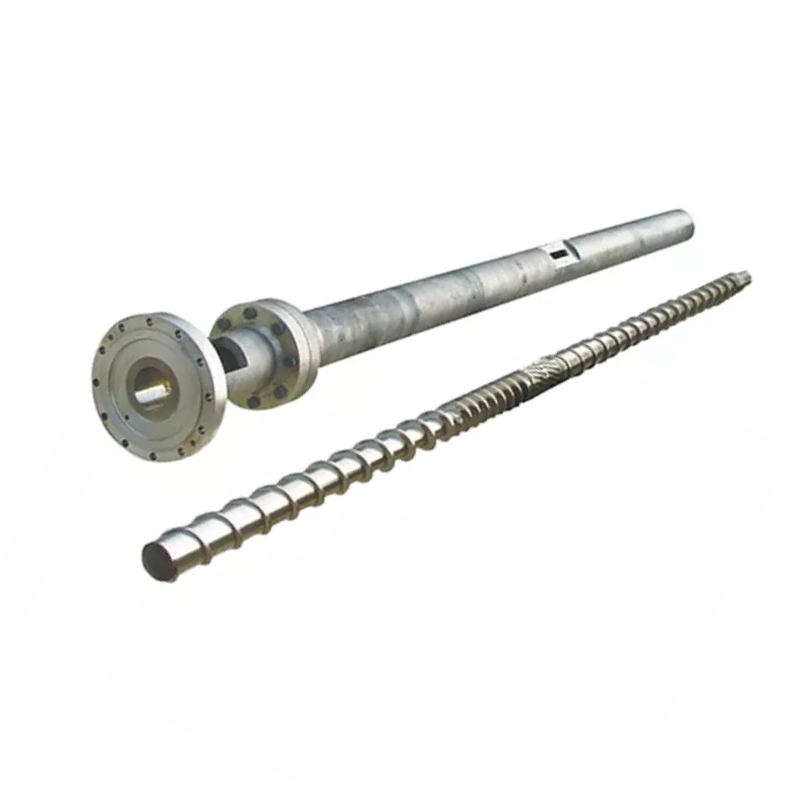
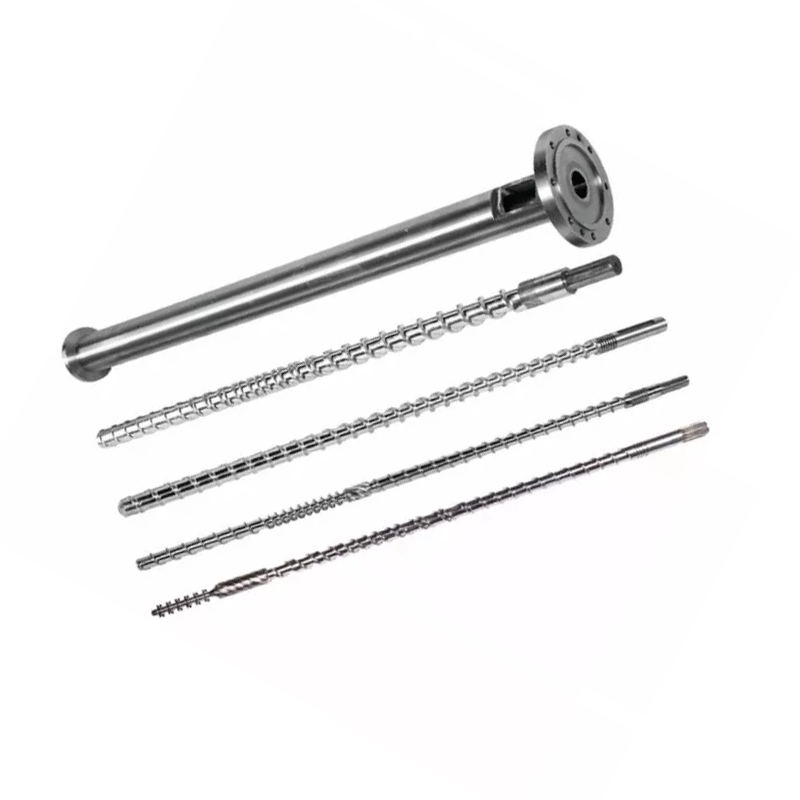
Sekrup lan tong minyak bisa digunakake minangka pasangan sing cocog. Punika urutan saben siklus:
- Pakan- Pelet plastik nyelehake saka hopper menyang zona feed.
- Lebur- Sekrup puteran ngasilake panas geser. Digabungake karo pemanas tong minyak, pelet nyawiji lan kompres.
- Pangukuran- Leleh dadi seragam ing suhu lan tekanan sadurunge injeksi.
- Injeksi- Sekrup maju kaya plunger, nyurung plastik molten menyang cetakan.
Saben variabel desain - geometri, proporsi zona, perawatan permukaan - mengaruhi carane patang langkah kasebut kedadeyan. A mismatch ing salah siji saka wong-wong mau muncul minangka masalah produksi.
Kaputusan 1: Rasio L/D
Rasio L/D (dawa mabur sekrup dibagi diameteripun) minangka angka paling penting ing lembar spek. Ngontrol wektu panggonan, kualitas campuran, lan distribusi panas.Umume aplikasi injeksi ngecor tujuan umum nggunakake 20: 1.
| resin | Dianjurake L/D |
|---|---|
| PP, PE, PS (standar) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (sensitif panas) | 16:1 – 20:1 |
| PET | 20:1 – 22:1 |
| Nylon (PA) | 18:1 – 20:1 |
| bahan GF-dikiataken | 20:1 – 24:1 |
Kaputusan 2: Rasio Kompresi
Rasio komprèsi (CR) ngukur pinten saluran sekrup sempit saka zona feed menyang zona pangukuran. CR sing luwih dhuwur compresses leleh luwih agresif - apik kanggo resin amorf sing soften mboko sithik. CR ngisor luwih lembut, sing sampeyan butuhake kanggo bahan sing sensitif panas utawa diisi serat.
| resin | Rasio Kompresi |
|---|---|
| ABS, PC, PMMA (amorf) | 3.0 – 3.5:1 |
| PP, PE, Nilon (semi-kristal) | 2.5 – 3.0:1 |
| PVC | 2.0 – 2.5:1 |
| PET | 2.3 – 2.6:1 |
| GF-reinforced (≥15%) | 2.0 – 2.5:1 |
Kaputusan 3: Proporsi Zona
Sekrup injeksi standar dibagi dadi telung zona. Proporsi saben zona penting minangka total L / D.
- Zona Feed (L1):Saluran jero sing nampa pelet padhet saka hopper. Luwih dawa = luwih akeh kapasitas throughput.
- Zona Kompresi (L2):ambane saluran suda progresif. Umume leleh kedadeyan ing kene.
- Zona Pangukuran (L3):Saluran cethek, konsisten. Njamin suhu leleh seragam lan tekanan sadurunge injeksi.
| resin | Pakan (L1) | Kompresi (L2) | Pangukuran (L3) |
|---|---|---|---|
| PP/PE | 50% | 25% | 25% |
| ABS / PC | 40% | 40% | 20% |
| PET | 40% | 40% | 20% |
| Nylon (PA) | 35–45% | 35–40% | 20–25% |
| PVC | 35% | 50% | 15% |
Kaputusan 4: Screw Barrel Material
38CrMoALA - The Standard Baseline
Sekrup cetakan injeksi Nanhaiya digawe sakaBaja paduan 38CrMoALA, panas-dianggep lan quenched. Bahan dasar iki nangani termoplastik standar kaya PE, PP, PS, lan ABS kanthi apik, kanthi umur layanan kira-kira10.000–20.000 jaming kahanan operasi normal.
Nitriding
Gas nitriding ing 500-560 ° C mbentuk lapisan nitridedKetebalan 0,5-0,8 mmkaro atose saka950–1050 HV (~62 HRC). Iki nambah resistance nyandhang dening 30-40% dibandhingake karo untreated baja. Standar kanggo umume aplikasi cetakan injeksi sing nganggo bahan sing ora diisi utawa diisi entheng.

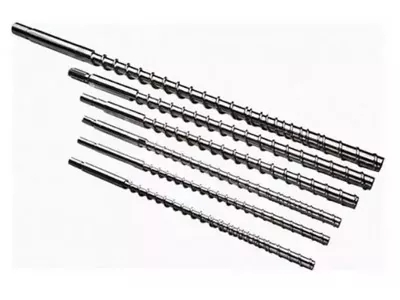
Sekrup cetakan injeksi mutan Nanhaiya (dadak) - cocog kanggo resin kristal kaya PP, PE, lan Nylon.
Bimetallic - Kanggo Aplikasi Abrasive
Barel bimetallic duwe lapisan tahan nyandhang dhuwur-alloy metallurgically diikat menyang bolongan tong minyak. Proses bimetal Nanhaiya nggayuh ankekerasan bore internal 62 HRCliwat welding semprotan alloy hard watara wilayah nyandhang dhuwur saka interior tong minyak.
| Aplikasi | Bahan Screw | Perawatan Barel |
|---|---|---|
| PE, PP, PS (unfilled) | 38CrMoALA nitrided | Nitrid standar |
| ABS, PC, Nylon (ora diisi) | 38CrMoALA nitrided | Nitrid standar |
| PA + GF ≤30% | 38CrMoALA, dipateni + tempered | Nitrided utawa bimetallic |
| Konten GF 15-50% | Pinggir penerbangan bimetal / TC | bimetal |
| PVC / resin korosif | Paduan tahan korosi | Bimetallic (kelas CR) |
| Isi serat karbon | Tungsten karbida | TC-semprotan bolongan |
Kaputusan 5: Diameter Screw lan Ukuran Shot
Tembakan nyata sampeyan kudu ana ing antarane35% lan 70%saka kapasitas dijupuk maksimum meneng kang. Ing ngisor 35%, materi lenggah ing tong minyak dawa banget lan resiko degradasi. Ndhuwur 70%, sekrup ora bisa pulih kanthi cepet sajrone siklus kasebut.
Ing ngisor iki konfigurasi umum sing kasedhiya saka Nanhaiya:
| Jumlah injeksi (g) | Sekrup Ø × Panjang (mm) | Barel Ø × Panjang (mm) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

Sekrup cetakan injeksi bertahap Nanhaiya - luwih apik kanggo resin amorf kaya ABS, PC, lan PMMA.
Tandha Peringatan Sekrup Saiki Salah kanggo Proyek
- Titik ireng utawa tandha kobong- Materi degradasi saka wektu panggonan sing berlebihan utawa titik panas. Priksa zona suhu tong minyak lan reresik sekrup.
- Bobot dijupuk ora konsisten- Asring klep non-bali worn utawa reresik screw-to-barrel gedhe banget ngidini backflow.
- Tandha splay ing permukaan- Kelembapan utawa gas ing nyawiji. Bisa uga nuduhake pra-pangatusan sing ora nyukupi utawa geometri sekrup sing ora ventilasi kanthi bener.
- Recovery alon / wektu siklus dawa- Kapasitas plasticizing ora cukup. Diameter sekrup kamungkinan kudu nambah.
- Kethokan dhuwur ing owah-owahan warna- Miskin nyawiji ing zona metering. A Maddock utawa alangi unsur nyawiji ditambahake ing meneng asring solves iki.
Apa sing Dikandhakake Produsen Nalika Njaluk Kutipan
- Merk lan model mesin- utawa diameteripun bolongan lan ukuran flange kanggo mesin non-standar
- resin primer- kalebu jinis pangisi lan persentase yen ana
- Kisaran ukuran dijupuk- minimal lan maksimum ing gram
- Wektu siklus target
- Masalah saiki sing sampeyan coba rampung- yen ana
Entuk Rekomendasi Teknis saka Nanhaiya
Kita nanggapi sajrone 12 jam. Tim teknik kita bisa nemtokake geometri sekrup, bahan, lan dimensi sing tepat kanggo mesin lan resin sampeyan - sadurunge nggawe penawaran.