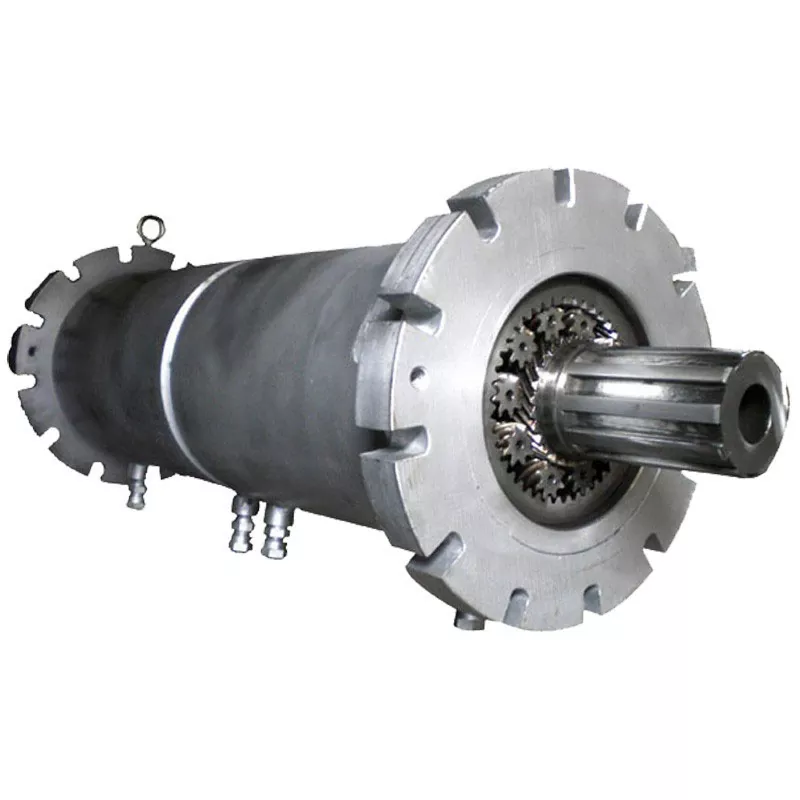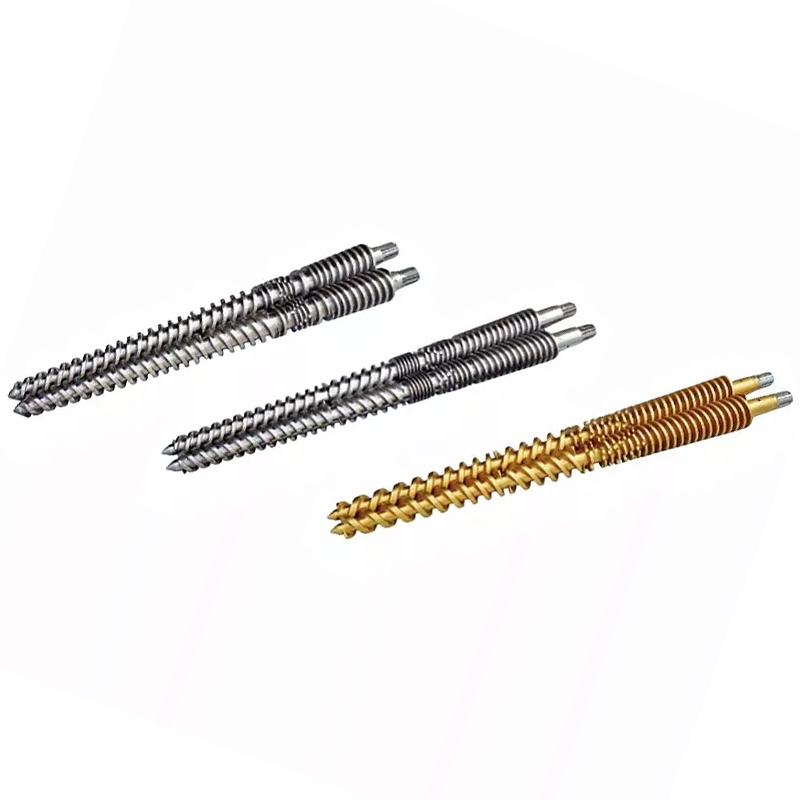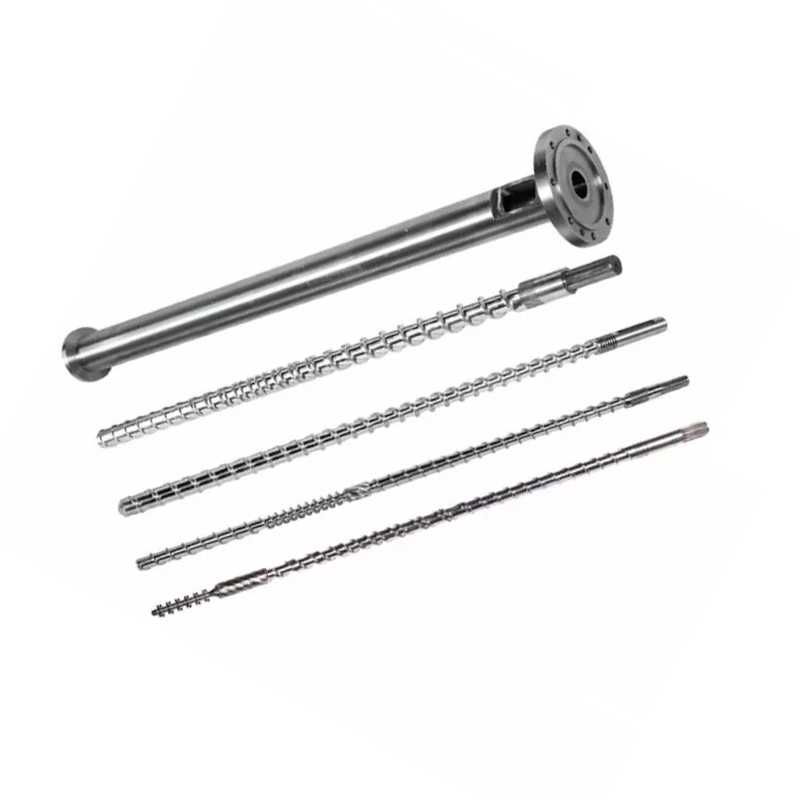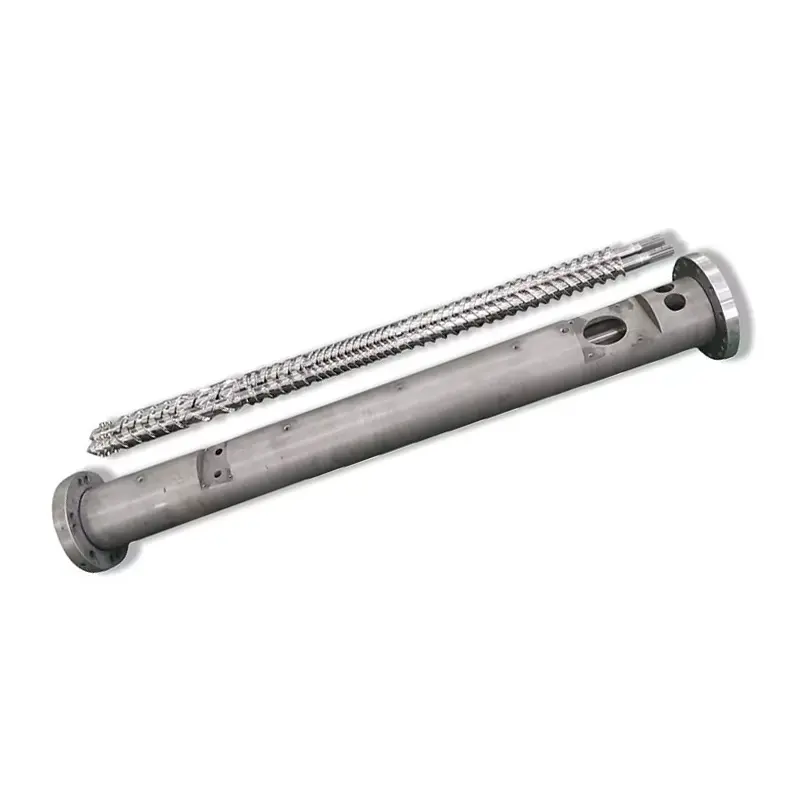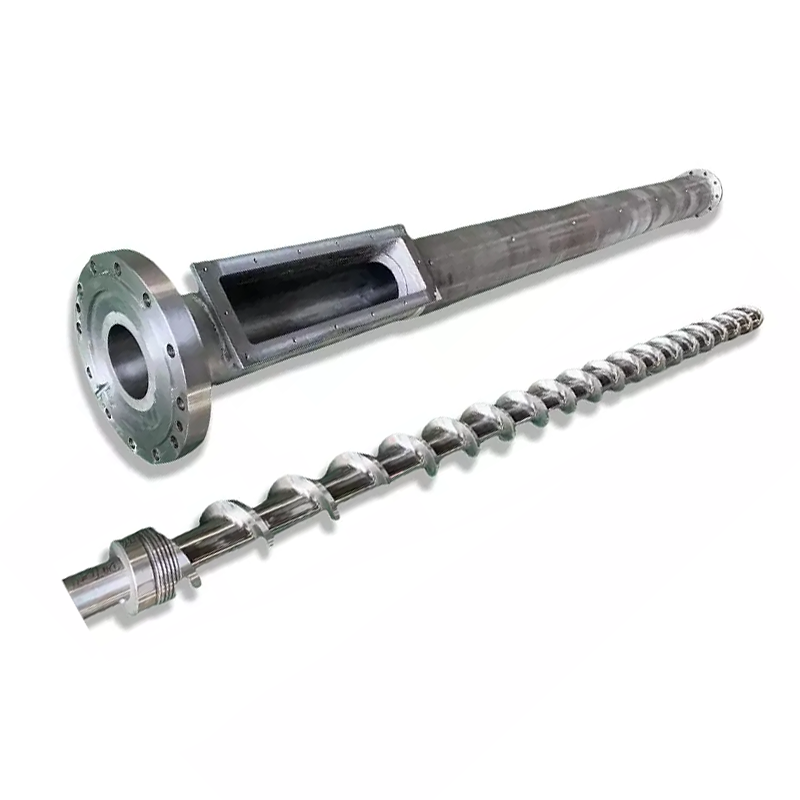
Panjenenganinjeksi ngecor meneng larasmutusake kualitas leleh, konsistensi dijupuk, lan wektu siklus. Ing ngisor iki: carane milih geometri lan perawatan lumahing kanggo resin Panjenengan, carane njaga pesawat, lan carane nglacak cacat bali menyang meneng, tong minyak, utawa ring mriksa tinimbang nguber liwat setelan mesin. Sekrup injeksi 38CrMoAlA nitrided kita nggawa lapisan nitrided 0.5–0.8 mm ing 950–1050 HV, setelan PE, PP, PS, lan ABS, lan nangani serat kaca nganti 30%. Sawisé iku, utawa ing resin korosif, bolongan perlu nyemprotake hard-alloy kanggo 62 HRC. Yen output mudhun lan siklus digawe dowo, waca tabel ngatasi masalah sadurunge ndemek setpoint liyane.

Apa Itu Injeksi Molding Screw Barrel?
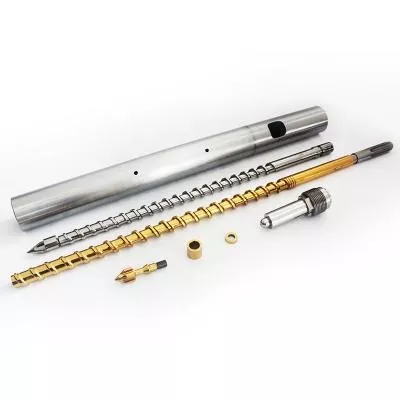
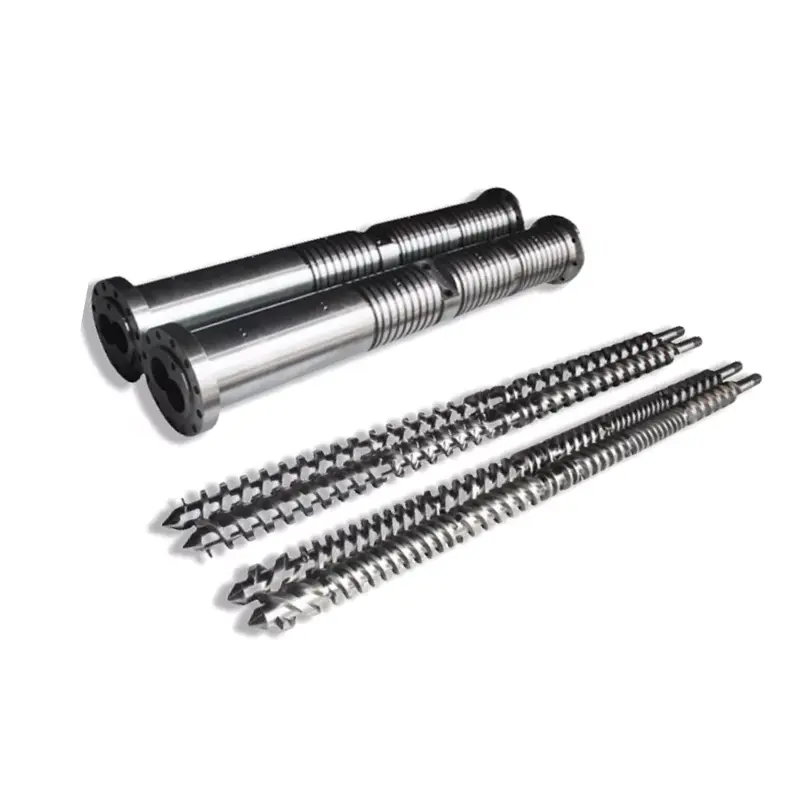
Sekrup lan tong minyak mbentuk unit plasticizing saka mesin ngecor injeksi. Bareng, njupuk pelet padhet saka hopper, nyawiji, nyampur dadi leleh seragam, ngukur tembakan sing tepat, lan nyuntikake tembakan kasebut menyang cetakan. Saben bagean sing diprodhuksi mesin sampeyan ngliwati pasangan iki.
Molders ngganti nozzles, tune cetakan, lan nyetel suhu kanggo minggu sadurunge padha katon ing unit plasticizing. Urutan kasebut mundur. Nalika meneng utawa tong minyak ageman, ora setpoint ing controller ndadekke proses bali.
Peran Screw ing Plasticization
Sekrup nindakake paling leleh, lan ora karo band pemanas. Barel panas nyumbang, nanging mekanisme leleh dominan punikanyukur panas: meneng drags Polymer marang tembok tong minyak panas, lan gesekan njedulake panas nang materi dhewe. Pramila sekrup geometri ngganti suhu leleh sanajan setpoint sampeyan ora obah.
Meneng uga meter dijupuk. Iku muter kanggo plasticize, retracts minangka nyawiji ngumpulake ing ngarepe tip, banjur mandheg. Jarak sing ditarik yaiku ukuran tembakan sampeyan. Sembarang leleh sing bocor mundur sajrone penerbangan utawa ngliwati dering mriksa ngrusak pangukuran kasebut.
Akhire, meneng injects. Iku mandheg muter lan drive maju kaya plunger, meksa nyawiji liwat muncung. Peran ganda iki, muter lan bolak-balik, misahake sekrup injeksi saka sekrup ekstrusi.
Peran Barel ing Transfer Panas lan Kontainer
Barel minangka wadhah tekanan presisi kanthi bolongan sing digawe panas. Isine meksa injeksi, transfer panas saka pita menyang polimer, lan menehi tembok hard kang meneng shears materi marang.
Bore kudu tetep bunder, lurus, lan dimensi nyenyet. Nalika bolongan nganggo oversize, reresik antarane pesawat meneng lan tembok tong minyak mundak akeh. Leleh banjur bocor mundur liwat penerbangan tinimbang maju, lan tingkat plasticizing mudhun.
Pemanasan tong minyak dizona, biasane feed, kompresi, lan metering, saben duwe pengontrol lan thermocouple dhewe. A thermocouple drifted ing siji zona bisa masak materi kanggo sasi nalika tampilan maca normal.
Carane Screw lan Barrel Bisa Bebarengan minangka Sistem
Bagian loro kasebut minangka pasangan sing cocog, lan nomer sing nggambarake pasangan kasebutreresik radial: setengah prabédan antarane diameteripun bolongan tong minyak lan diameteripun pesawat meneng.
Clearance cilik kanthi desain. Aturan jempol industri kanggo set anyar kira-kira 0,001 inch saka reresik saben sisih kanggo saben inci diameteripun sekrup. Ing sekrup 60 mm (udakara 2,36 in), sing nyedhaki 0,06 mm saben sisih. Gambar bangunan sampeyan minangka wewenang, lan kudu dadi nomer sing dipriksa.
Sing longkangan cilik nindakake karya nyata. Iku meksa polimer kanggo nyukur ing tembok tong minyak tinimbang slipping liwat. Pindho reresik lan shearing weakens, leleh slows, output irungnya, lan mesin nyoba kanggo ijol karo panas iku ora perlu.
Ngganti siji bagean mung arang ndandani pasangan sing wis rusak. A meneng anyar nang tong minyak worn mulihake mung setengah reresik ilang, lan mismatch nyandhang bagean anyar luwih cepet saka ngirim.
Anatomi saka Screw Molding Injeksi
Sekrup injeksi standar dibagi dadi telung zona plus rakitan tip. Saben zona wis proyek, lan saben gagal ing cara sampeyan bisa ngenali.
| Zona | ambane saluran | Ayub | Gagal katon kaya apa |
|---|---|---|---|
| Feed | jero | Njupuk ing pelet, ngirim mau maju | Bridging, kaliren, feed erratic, Recovery inconsistent |
| Kompresi (transisi) | Cethek | Kompak lan nyawiji polimer ing tembok tong minyak | Unmelts, campuran miskin, zona iki nganggo pisanan |
| Pangukuran | cethek | Homogenize lan kumpa leleh konsisten | Variasi tembakan, lonjakan suhu |
| Tip lan mriksa ring | — | Segel marang backflow nalika injeksi | Tembakan ukuran drift, tembakan singkat, mundhut bantal |
Zona Feed
Saluran jero njupuk pelet saka tenggorokan hopper lan maju minangka padatan. Zona iki ora leleh akeh. Iku conveys.
Masalah feed masquerade minangka masalah leleh. Yen pelet jembatan ing tenggorokan, utawa bagean feed dadi panas banget lan pelet softened lan nempel awal, meneng starves. wektu Recovery swings, lan ukuran dijupuk nderek. Priksa cooling feed-throat sadurunge nyalahake geometri.
Zona Kompresi (Transisi).
Saluran dadi luwih cethek ing bagean iki. Sing cethek squeezes polimer marang tembok tong minyak panas lan njedulake panas geser sing ora leleh.
Zona komprèsi ing ngendi nyandhang konsentrasi. Puncak tekanan ing kene, lan pengisi abrasif paling angel ing kene. Nalika ngukur sekrup worn, iki ngendi sampeyan nemokake nomer pisanan.
Zona pangukuran
Saluran sing cethek, jero terus-terusan homogenize leleh lan pompa maju kanthi tekanan sing tetep. Zona iki nemtokake konsistensi shot-to-shot.
Pangukuran-zona nyandhang katon minangka variasi dijupuk lan mundhak suhu leleh ing setpoints padha. Sekrup kerja luwih angel kanggo mindhah materi sing padha.
Tip Sekrup, Priksa Ring & Katup Non-Bali
Déwan ring mriksa, kadhangkala disebut tutup non-bali, pantes manungsa waé luwih saka iku nemu. Iku lenggah ing tip meneng lan nindakake siji proyek: sak injeksi asu laut, supaya nyawiji dadi menyang jamur tinimbang bali liwat meneng.
Nalika mandheg nutup, sampeyan bakal entuk variasi ukuran tembakan, gambar sing cendhak, lan bantal sing ilang. Molders nglampahi minggu nyetel meksa injeksi, terus wektu, lan suhu nguber iki. Ora ana sing bisa digunakake, amarga leleh kasebut mundur liwat cincin sing wis usang.
Telung sinyal titik ing dering mriksa khusus. Bantal beda-beda dijupuk kanggo dijupuk tinimbang tetep pancet. Dijupuk bobot drifts nalika mesin laporan Recovery normal. Lan proses repeatable dumadakan dadi erratic tanpa owah-owahan ing resin utawa setelan.
Parameter Geometri Sekrup Kunci
Papat nomer nggambarake sekrup injeksi. Ngerti dheweke, lan penawaran supplier mandheg dadi kothak ireng.
Rasio L/D: Definisi, Formula, lan Nilai sing Disaranake dening Resin
rasio L/Diku dawa digunakake saka meneng dibagi diameteripun njaba sawijining. Sekrup 22 kaping luwih dawa tinimbang lebar duwe L / D 22: 1. Rumus kasebut mung L dibagi D, lan skala rasio kanthi ukuran: sekrup 50 mm kanthi 22:1 nduweni dawa kerja 1.100 mm.
L / D kontrol carane akeh kamar sekrup kudu nyawiji, nyampur, lan homogenize. Luwih dawa menehi kapasitas leleh luwih akeh lan campuran sing luwih apik. Sing luwih cendhek menehi wektu kurang, sing nglindhungi resin sensitif panas.
Sekrup injeksi luwih cendhek tinimbang sekrup ekstrusi. Meneng nyiyapake siji dijupuk ing wektu tinimbang pumping terus-terusan, lan materi lenggah ing tong minyak antarane nembak. IngL / D rasio injeksi ngecorlaku, paling mesin tiba antarane 18: 1 lan 25: 1, karo 20: 1 kanggo 22: 1 umum ing mesin umum.
Resin sing sensitif panas kayata PVC luwih milih ujung sing luwih cendhek, mula bahan kasebut ora butuh wektu panas. Plastik rekayasa sing mbutuhake leleh kanthi tliti luwih suwe. Pandhuan rasio L/D kita nyakup trade-off kanthi jero.
Rasio Kompresi: Cara Ngaruhi Panas Geser lan Kualitas Leleh
Rasio komprèsimbandhingake ambane saluran ing zona feed kanggo ambane saluran ing zona metering. Sekrup kanthi saluran feed kaping telu luwih jero tinimbang saluran pangukuran duwe rasio kompresi 3: 1.
rasio komprèsi mranata carane hard meneng bisa materi. Kompresi sing luwih dhuwur tegese luwih nyukur, panas luwih mekanik, lan leleh luwih agresif. kompresi ngisor nambani polimer alon-alon.
Cocokake kanggo resin, ora kanggo pilihan kanggo nomer ageng. Poliolefin viskositas rendah mbutuhake geser positif kanggo leleh kanthi resik. Resin sensitif panas kayata PVC, PC, lan POM degradasi ing geser sing PE bakal shrug mati. Pandhuan rasio komprèsi kita dianggo liwat kisaran.
Ambane Penerbangan, Ambane Saluran, lan Dampake ing Output
Rasio kompresi minangka rasio, lan rong sekrup kanthi rasio sing padha bisa tumindak kanthi beda. Kedalaman mutlak penting.
A saluran metering jero gerakane luwih materi saben revolusi, mundhakaken tingkat plasticizing, nanging nyampur kurang sak tenane lan ngirim leleh kurang seragam. Saluran pangukuran cethek nyampur luwih apik lan menehi suhu sing luwih konsisten, kanthi output sing luwih murah saben giliran.
Ambane penerbangan lan sudut helix mengaruhi efisiensi panyaluran lan nyukur materi sing katon ing tanah penerbangan. Iki minangka rincian desain sing sampeyan nemtokake kanthi njlentrehake proses sampeyan menyang desainer sekrup, dudu angka sing kudu dipilih saka meja.
Diameter meneng lan Relationship Ukuran Shot
Diameter sekrup nyetel kapasitas dijupuk mesin. Sekrup sing luwih gedhe ngowahi volume luwih akeh saben milimeter perjalanan maju, saengga bisa ngasilake tembakan sing luwih gedhe.
Aturan praktis yaiku pita sing nyenengake, dudu watesan sing angel. Mbukak dijupuk sing nggunakake bagian sekedhik cilik saka kapasitas tong minyak lan materi lenggah ing tong minyak dawa banget, muter liwat panas lan ngremehake. Mlaku kanthi kapasitas meh kebak lan sampeyan bakal kelangan bantal sing dibutuhake kanggo packing konsisten.
Paling molders Doel dijupuk nang endi wae ing tengah sawetara bisa digunakake tong minyak kang. Yen bagean sampeyan lungguh ing njaba band kasebut, ndandani sing bener yaiku diameter sekrup sing beda, dudu setelan mesin sing luwih angel.
Punika kita diterbitake Tabel ukuran, kang nuduhake carane dijupuk kapasitas trek meneng lan ukuran tong minyak ing sawetara kita mbangun. Gunakake kanggo nemokake mesin sampeyan, utawa kanggo mriksa sanity-mriksa diameteripun supplier ngutip sampeyan.
| Tembakan (g) | Sekrup Ø × dawa (mm) | Barel Ø × dawa (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
Loro perkara sing kudu diwaca. Kapasitas tembakan mundhak kanthi diameter, kaya sing dikarepake fisika. Lan tong minyak diameteripun njaba mundak akeh karo, kang kok meneng ageng tau free upgrade: iku kelas ukuran mesin beda.
Jinis Sekrup Injeksi Molding: Kang Sampeyan Perlu?
Lima kulawarga meneng nutupi meh saben aplikasi injeksi. Sing bener gumantung ing resin lan apa sing dikarepake bagean sampeyan.
| jinis sekrup | Apa sing ditindakake | Paling apik kanggo | kekirangan |
|---|---|---|---|
| Tujuan Umum (GP) | Penerbangan tunggal, telung zona standar | PE, PP, PS, ABS, paling resin komoditas | geometri kompromi; perjuangan karo resins nuntut |
| Ngalangi | Penerbangan kapindho misahake amben sing padhet saka blumbang cair | Leleh sing luwih apik, output sing luwih dhuwur, bagean sing ora sensitif | Biaya luwih; overkill ing resins gampang |
| Campuran / campuran | Nambahake Maddock utawa pin nyawiji bagean | Masterbatch warna, senyawa sing diisi, bagean sing sensitif streak | nyukur ekstra; salah kanggo resin sensitif panas |
| Vented (kalih tahap) | Zona decompression plus port ventilasi narik volatiles | Resin higroskopis ing ngendi pangatusan ora praktis | Komplek; ventilasi bisa drool yen ora cocog |
| PVC-spesifik | Kompresi kurang, permukaan polesan, ora ana titik mati | PVC kaku lan fleksibel | Tujuan-dibangun; ora meneng umum-waé |
Sekrup Tujuan Umum (GP): Paling Umum, Paling Apik Kanggo?
Sekrup GP minangka kompromi, lan apik. Iku nganggo PE, PP, PS, lan ABS acceptably, kang isine paling komoditas ngecor. Tukang mesin ngirim minangka standar amarga minangka standar sing paling aman nalika ora ngerti apa sing bakal ditindakake.
Kompromi biaya sampeyan nalika resin njaluk nuntut. Sekrup GP ing nilon sing diisi kaca nganggo cepet. A meneng GP ing PVC kaku degrades materi. A meneng GP di-push kanggo output maksimum ing bagean lancip-tembok ngirim unmelts. Nalika samubarang sing njlèntrèhaké proses Panjenengan, meneng waé-dibangun mbayar dhewe ing kethokan piyambak.
Barrier Screw: Pemisahan lan Homogenitas Leleh Luwih
A meneng alangi nambah pesawat liya liwat zona leleh. Penerbangan kasebut kanthi fisik misahake pelet padhet sing isih ana saka leleh sing wis dibentuk, lan njaga barang padhet ditekan ing tembok tong minyak panas sing terus leleh.
Tanpa alangan, partikel padhet ndhelikake ing jero blumbang cair, terisolasi saka tembok, lan bisa urip ing muncung minangka unmelts. Kanthi siji, leleh rampung luwih lengkap lan luwih konsisten.
Payoff luwih nyawiji uniformity ing output padha utawa luwih, kang nuduhake munggah minangka unmelts kurang, kontrol dijupuk kenceng, lan jendhela proses luwih akeh. Molder sing nganggo kemasan tembok tipis, bagean optik, utawa apa wae sing ora sensitif kudu dijaluk kanthi jeneng.
Nyawiji / Compounding Screw: Kanggo Bahan Masterbatch Isi lan Warna
Nyawiji ngawut-awut nambah bagean nyawiji darmabakti, biasane cedhak tip. Bagean Maddock (fluted) meksa leleh liwat celah-celah sempit, ngrusak partikel sing ora dilebur kanthi geser. Pin mixers pamisah lan recombine aliran, nyebarke werna lan ngisi.
Gunakake siji nalika streaking werna minangka masalah kualitas, nalika masterbatch sawur penting, utawa nalika distribusi pangisi drive kinerja bagean. Trade-off ditambahake nyukur, kang ndadekake campuran bagean pilihan salah kanggo resin sensitif panas sing wis cedhak watesan degradasi sing.
Vented / Degassing meneng: Kanggo Hygroscopic Resin
A meneng vented mbukak rong tahapan. Tahap pertama leleh, banjur saluran dadi jero kanthi cepet, nyuda tekanan leleh nganti cedhak nol ing port ventilasi sing dipotong menyang tong minyak. Kelembapan lan volatile uwal ana, asring ing vakum. Tahap kapindho banjur repressurize leleh kanggo injeksi.
Iki bisa digunakake kanggo resin hygroscopic ing ngendi pangatusan ora praktis utawa ora bisa dipercaya. Iki uga duwe risiko: yen rong tahap ora cocog, leleh didorong metu saka port ventilasi tinimbang gas. Sekrup vented lan laras vented kudu dirancang bebarengan, kang kok padha kasebut minangka pesawat lan ora retrofitted casually.
Desain Screw Khusus PVC: Apa Ngawut Standar Gagal karo PVC
PVC kaku ngukum sekrup standar kanthi rong cara bebarengan. Iku degrades ing geser, ngeculake hidrogen klorida, kang banjur corrodes baja iku lungguh marang. Karusakan diwiwiti sadurunge operator weruh cacat.
A meneng PVC njawab loro ancaman. Kompresi sing sithik tetep nyukur alus. Lumahing polesan lan geometri mati-titik-free materi mungkasi saka stagnating lan masak. Set meh tansah perlu resistance karat ing perawatan lumahing, ora mung nyandhang resistance. kitaPandhuan tong sampah PVCisine kimia, lan kitabarel meneng kembar conicalngawula PVC ing sisih extrusion.
Cara Pilih Barel Screw Tengen kanggo Resin Panjenengan
Pilihan resin ndadekake saben keputusan liyane ing kaca: geometri, baja, lan permukaan. Wacanen tabel, banjur waca cathetan ing ngisor iki, amarga cathetan kasebut ngemot peringatan.
| resin | Biasane L/D | Rasio kompresi sing khas | jinis sekrup | Cathetan khusus |
|---|---|---|---|---|
| PP/PE | 20:1 – 22:1 | 2.5:1 – 3.5:1 | GP utawa alangi | Ngapura. Perlu nyukur positif kanggo nyawiji kanthi resik |
| PS / HIPS | 20:1 – 22:1 | 1.8:1 – 2.5:1 | GP | Viskositas kurang, gampang leleh. Nyampur lembut ing HIPS |
| ABS | 20:1 – 24:1 | 2.0:1 – 2.5:1 | GP utawa alangi | Amorf. Nonton panas geser, goresan katon gampang |
| PC lan plastik engineering | 22:1 – 25:1 | 2.0:1 – 2.5:1 | Barrier utawa GP, kurang nyukur | Suhu leleh dhuwur, jendhela sempit. L/D luwih dawa, kompresi lembut |
| PVC kaku | 18:1 – 20:1 | 1.6:1 – 2.5:1 | PVC-spesifik | Resistance korosi ora opsional. Wektu manggon cendhak |
| PVC fleksibel | 18:1 – 20:1 | 2.0:1 – 2.8:1 | PVC-spesifik | Luwih ngapura tinimbang kaku, isih korosif |
| PET (preform) | 20:1 – 24:1 | Pangukuran sing kurang, akurat | PET sing dibangun kanthi tujuan | Garing utawa degradasi. Gunting sing kurang, papan sing minimal, permukaan sing polesan |
| POM (asetal) | 20:1 – 22:1 | 2.5:1 – 3.5:1 | GP, nyukur kurang | Degrades banget yen overheated. Kontrol suhu sing tepat |
| Isi kaca / abrasif | Per basis resin | Per basis resin | Jinis dhasar + lumahing hard | Geometri ngetutake resin basa. Inglumahingapa owah-owahan: pindhah bimetallic |
Cara nggunakake tabel iki:iki kisaran diterbitake khas lan titik wiwitan, ora specifications. Mesin sampeyan, kelas sampeyan, bagean sampeyan, lan output sampeyan ngganti nomer kasebut. Desainer meneng nandheske geometri final marang proses nyata. Aja pesen saka tabel umum tanpa obrolan kasebut.
PP lan PE: Semi-kristal, Geser Moderate
Poliolefin minangka kasus sing gampang. Padha ngidinke nyukur, nyawiji liwat jendhela sing amba, lan ngapura meneng GP. Kompresi moderat nganti luwih apik, amarga resin viskositas kurang iki mbutuhake geser positif supaya bisa leleh kanthi resik tinimbang mlumpat liwat setengah cair.
Push output hard ing tembok lancip, lan meneng alangi entuk biaya dening ngirim leleh luwih lengkap ing kacepetan padha.
ABS lan PS: Amorf, Watch The Shear Heat
Resin amorf luwih alus tinimbang leleh ing titik sing cetha. PS mlaku kanthi kompresi sithik amarga gampang leleh. ABS mbutuhake perawatan liyane: nuduhake garis-garis lan splay nalika degradasi, lan panas geser biasane dadi alesan.
Yen bagean ABS streak lan setpoints katon bener, curiga nyukur sadurunge sampeyan curiga pengering. Rasio kompresi agresif ing resin amorf sing sensitif panas ngasilake cacat dhewe.
PC lan Rekayasa Plastik: Suhu Dhuwur, L/D luwih dawa
PC, nilon, PBT, lan sanak-sedulure lebur dhuwur lan degradasi ing ndhuwur. Padha kudu leleh pepek, kang udur kanggo L / D maneh, nanging uga ngukum wektu panggonan, kang udur marang nyekeli nyawiji ing tong minyak amba.
Résolusi luwih dawa L/D kanthi komprèsi sing lembut lan bidikan ukuran sing bener. Njaluk ukuran dijupuk salah ing PC lan siklus materi liwat panas nganti kuning, ora ketompo carane apik sekrup punika.
PVC Kaku lan Fleksibel: Tahan Korosi Kritis
Kabeh ing ndhuwur babagan PVC ditrapake kanggo pilihan. PVC kaku lenggah ing mburi kurang saka loro L / D lan komprèsi, amarga wektu lan nyukur loro mungsuh. Perawatan permukaan kudu nolak karat, ora mung abrasi, lan ngganti pilihan campuran ing tong minyak bimetal.
PET lan POM: Kurang Geser, Kontrol Suhu sing Presisi
PET minangka higroskopis. Banyu ing leleh nghidrolisis rantai polimer, nyuda viskositas intrinsik, lan godhong dadi rapuh lan kabur nalika mesin katon apik. Garing resin kanthi bener, geser kurang, tetep panggonan cendhak, lan nemtokake permukaan sing polesan supaya celengan ora dibentuk.
POM ngidinke kompresi biasa nanging degradasi banget nalika overheated, lan produk degradasi kasebut mbebayani. Kontrol suhu lan disiplin wektu panggonan luwih penting tinimbang geometri sing pinter.
Bahan Kaca lan Abrasif: Garis 30%.
Punika aturan paling cetha ing kaca, lan iku nomer, ora koyo.Serat kaca nganti 30%: set 38CrMoAlA nitrided nangani.Kita nggawe lan menehi rating sekrup injeksi nitrided kanthi persis kaya ngono, dipateni lan dikendhaleni, banjur dinitridasi kanthi gas menyang kasus 0,5–0,8 mm ing 950–1050 HV.
Ndhuwur kaca 30%, utawa nganggo pengisi mineral lan tahan api ing ndhuwur, permukaan kudu diganti.Kasus nitrided minangka lapisan difusi, lan pengisi abrasif ngethok luwih cepet tinimbang baja ing ngisor iki.
Nalika iku abarel meneng bimetallicmandheg dadi upgrade lan dadi spesifikasi sing bener: paduan keras nyemprotake bunder lengkap ing sekitar zona nyandhang bolongan, kanthi kekerasan ing njero dadi 62 HRC. Geometri isih ngetutake resin basa. Mung owah-owahan lumahing. kitapandhuan bimetal vs nitrideddianggo liwat logika biaya.
Jinis Barel, Bahan, lan Perawatan Lumahing
Laras ora gagal dramatis. Iku mbukak munggah, quietly, lan njupuk output karo. Bahan lan permukaan mutusake suwene wektu kasebut.
Barel Baja Nitrided Standar: Aplikasi lan Watesan
Nitriding diffuses nitrogen menyang lumahing baja, mbentuk hard case. Kita gas-nitride sekrup injeksi 38CrMoAlA ing 500–560 °C, ngasilake lapisan nitrided 0,5–0,8 mm ing 950–1050 HV. Sing mundhakaken resistance nyandhang dening 30-40% liwat baja untreated.
Basis baja dipateni lan dikendhaleni dhisik, sing ngangkat resistensi geser kanthi 50% dhewe. Bebarengan, rong langkah kasebut menehi umur layanan kira-kira 10,000-20,000 jam ing resin non-korosif kayata PE lan PP.
Watesane yaiku kedalaman kasus. Sawise abrasi nglereni liwat lapisan nitrided, inti alus ing ngisor nyandhang cepet. Kita menehi rating sekrup injeksi nitrided kanggo senyawa sing diperkuat serat kaca nganti 30% (umpamane, PA plus serat kaca). Ndhuwur, utawa ing resin korosif, kasus nitrided ora cocog lan permukaan kudu diganti.
Barel Bimetallic: Konstruksi, Biaya, lan Nalika Mbayar
A tong minyak bimetallic nyimpen awak alloy-baja lan nggabungke alloy nyandhang kapisah menyang bolongan. Ing tong minyak, kita nyemprotake paduan keras ing sakubenge zona keausan bore, sing ndadekake kekerasan ing njero dadi 62 HRC.
Iki minangka proteksi sing beda saka nitriding. Kasus nitrided yaiku lapisan difusi sing diukur ing fraksi milimeter. Bore alloy sing disemprot utawa digabung yaiku lapisan logam sing beda-beda, lan pengisi abrasif kudu ngliwati kabeh.
Paduan kasebut dipilih kanggo ancaman. Permukaan sing sugih karbida lan tungsten-karbida tahan abrasi saka pengisi kaca lan mineral. Wesi nikel tahan korosi saka PVC lan senyawa tahan api. Pilih paduan sing salah lan sampeyan wis mbayar tong minyak bimetal sing ngrampungake masalah sing salah.
Kebayar mati nalika feed abrasive utawa corrosive. Aritmetika iku prasaja: yen pesawat bimetallic tahan kaping pirang-pirang anggere siji nitrided ing materi, rega tuku sing luwih dhuwur dibagi mudhun kanggo biaya sing luwih murah saben taun, sadurunge count kethokan lan downtime sampeyan supaya.
Segmented vs Monolithic Barrel: Fleksibilitas vs Precision
Barel monolitik (siji-potong) digawe saka siji awak. Iku ngemu straightness lan concentricity paling apik, lan iku pakewuh kanggo ngecor injeksi, ngendi tliti drive konsistensi dijupuk.
Barel sing dipérang dadi siji saka bagean, sing ngidini bagean sing rusak bisa diganti tanpa ngilangi kabeh laras, lan ngidini port ventilasi dipasang kanthi fleksibel. Perdagangan kasebut minangka keselarasan: saben sendi minangka kesempatan kanggo misalignment, lan mesin injeksi ora bisa ngapura tinimbang nggunakake extruder.
Base Steel lan Pilihan lumahing sing njagong ing
38CrMoAlApunika baja basa kita mesin ngawut-awut injeksi saka, lan iku standar industri kanggo alesan. Kimia kromium-molybdenum-aluminium sawijining dirancang kanggo nitriding: aluminium mbentuk hard, nitrida stabil ing kasus nalika inti tetep angel.
Baja dasar memikul beban mekanik. Lumahing ing ndhuwur iku njupuk nyandhang, lan sing ngendi pilihan nyata dumunung. Minangka aprodusen barel menengkita nyedhiyakake sawetara permukaan lengkap, lan saben mangsuli ancaman sing beda:
- Nitriding— Lapisan 0,5–0,8 mm ing 950–1050 HV. Resin resin, serat kaca nganti 30%.
- Permukaan bimetal- paduan keras sing digabungake ing zona nyandhang bolongan, bolongan nganti 62 HRC. Tugas abrasive lan korosif.
- Penyemprotan karbida tungsten- kanggo kasus abrasion paling angel.
- Plating Chrome- lumahing Gamelan, release-loropaken. Mbantu karo owah-owahan werna lan tancep, ora karo abrasion abot.
- baja tahan karat- nalika resistance karat utawa kemurnian materi ndadékaké requirement tinimbang nyandhang.
Pandhuan bahan tong minyak sekrup kita mbandhingake baja dasar kanthi lengkap.
Pangobatan lumahing Dibandhingake
| Bahan / perawatan | Kekerasan | Nyandhang resistance | resistance karat | Paling apik kanggo |
|---|---|---|---|---|
| 38CrMoAlA, nitrided | 950–1050 HV, lapisan 0,5–0,8 mm | apik | Moderate | PE, PP, PS, ABS; serat kaca nganti 30%. Default ekonomi |
| Permukaan bimetal | Bore kanggo 62 HRC | Banget | apik | Kaca sing diisi luwih saka 30%, diisi mineral, regrind, tugas abrasif |
| Penyemprotan karbida tungsten | dhuwur banget | Banget | apik | Kasus abrasi paling angel |
| Nikel-base alloy lumahing | Dipilih saben formulasi | apik | Banget | PVC, fluoropolymers, flame retardants |
| Plating krom keras | Atos, tipis banget | Moderate | apik | Rilis lancar, owah-owahan warna luwih gampang, anti-kelet |
| baja tahan karat | Saben kelas | Moderate | Banget | Aplikasi corrosion utawa kemurnian-mimpin |
Nemtokake lumahing kanggo dirtiest feed baris bener bakal mbukak, ora cleanest. Nemtokake kasus sing resik minangka cara sing paling umum kanggo set anyar mati luwih awal.
Maintenance: Carane Njaluk Saben Jam Set Bisa Menehi
Maintenance ora mbalikke nyandhang. Iku mandheg sampeyan saka nambah nyandhang nyingkiri ing ndhuwur jenis ora bisa diendhani, lan menehi data kanggo rencana panggantos tinimbang nanggepi.
Daftar Priksa Rutin
| Frekuensi | Apa sing kudu dipriksa | kok |
|---|---|---|
| Saben shift | Suhu leleh vs normal, wektu pemulihan, konsistensi bantal, beban motor | Iki drift sadurunge cacat katon |
| Saben materi utawa werna diganti | Mbusak kanthi lengkap; mriksa purge kanggo specks ireng utawa materi rusak | Specks tegese bintik mati utawa degradasi ing endi wae |
| Saben wulan | Verifikasi termokopel lan pita pemanas; mriksa feed-tenggorokan cooling | A sensor drifted masak materi kanggo sasi tanpa diweruhi |
| Kapan meneng metu | Ukur OD penerbangan lan ID bolongan laras ing posisi sing ditandhani; mriksa mriksa ring | Sekrup wis metu. Sepuluh menit pangukuran minangka data gratis |
| Paling ora saben taun (tugas abrasif utawa korosif) | Tarik sing direncanakake: pangukuran nyandhang lengkap, priksa keselarasan, log wacan | Isi, PVC, lan tugas regrind nyandhang set luwih cepet tinimbang resin sing resik |
Prosedur Purging sing Bener Nalika Ngganti Resin utawa Werna
Purge sadurunge saben mandeg lan saben owah-owahan, tanpa pangecualian kanggo dina sibuk. Bahan sing ditinggalake kanggo kelangan ing tong minyak rusak, dibakar ing permukaan, lan bali maneh minangka bintik ireng ing bagean pelanggan.
Gunakake senyawa purging komersial kanggo owah-owahan werna, kanggo shutdowns, lan sadurunge ngoper menyang polimer panas-sensitif. Virgin PE utawa PP nangani transisi rutin antarane bahan sing kompatibel. Resin suhu dhuwur kayata PC lan PMMA tetep luwih angel lan mbutuhake purging sing luwih agresif.
Purge sadurunge mateni, ora mung sadurunge miwiti. Apa sampeyan ninggalake ing tong minyak cooling dadi masalah sampeyan perang ing wiwitan sabanjuré.
Carane Ngukur Screw-kanggo-Barrel Clearance
Iki minangka pangukuran sing ngowahi pendapat dadi kasunyatan, lan umume toko nglewati.
- Narik lan ngresiki meneng.Panas, kanthi piranti kuningan utawa tembaga. Tau scrapers baja, kang Cut lumahing dianggep meneng gumantung ing.
- Tandhani posisi pangukuransadawane dawa kerja: feed, transisi, lan pangukuran minimal.
- Ukur penerbangan ODkaro mikrometer njaba ing saben posisi, njupuk wacan ing sawetara titik watara circumference kanggo nyekel nyandhang ora rata.
- Ukur barel bore IDkanthi ukuran bore ing posisi sing cocog lan ambane.
- Hitung jarak radial:nyuda OD pesawat saka ID bolongan lan dibagi loro.
- Bandingake karo gambar mbangunlan log saben maca karo tanggal lan jam mbukak.
Interpretasi asil marang reresik asli, ora marang nomer universal. A aturan toko migunani: nalika reresik wis thukul kanggo kira-kira kaping pindho Nilai mbangun, utawa nalika output wis dropped noticeably ing kacepetan meneng padha, miwiti planning panggantos. Pandhuan pangukuran langkah-langkah kita nyakup metode kasebut kanthi rinci.
Jadwal Reresik lan Jinis Senyawa Purging
Cocokake senyawa kanggo proyek. Mekanik (tanpa abrasif) ngresiki scrub kanthi viskositas dhuwur. Pembersihan kimia nyerang materi lan karbon sing rusak. Pembersihan busa nggedhekake tekan titik mati sing ora kejawab aliran laminar.
Interval jero-resik gumantung ing resin. Polimer suhu dhuwur nggawe karbon luwih cepet lan mbutuhake pembersihan jero sing luwih kerep. Punapa mawon sampeyan mbukak, tetep interval ing jadwal tinimbang nunggu specks ireng kanggo jadwal kanggo sampeyan.
Nalika Ndandani vs Nalika Ngganti
Bandhingake biaya saben taun layanan, dudu rong label rega. A mbangun maneh sing biaya setengah minangka akeh nanging ngasilake katelu saka taun iku pilihan larang ing disguise.
Repair lean tengennalika nyandhang dimensi lan Moderate, basa logam muni, iki dibangun maneh pisanan, lan geometri isih cocog resin Panjenengan.
Pengganti lean tengennalika karat wis pitted jero, nalika meneng wis dibangun maneh sadurunge, nalika materi diganti lan geometri lawas ora mathuk maneh, utawa nalika pesawat punika ukuran umum kang rega panggantos lenggah cedhak kutipan repair.
Pandhuan ndandani vs panggantos kita nyedhiyakake tabel keputusan lengkap.
Panyimpenan sing tepat lan Penanganan Barel Screw Spare
Set cadangan mung migunani yen lurus lan resik nalika sampeyan butuh. Nyimpen sekrup kanthi horisontal kanthi dhukungan ing sadawane dawa, aja nganti condong ing pucuk. Lapisi karo teyeng, tetep ditutupi, lan simpen lembaran spek lan angka kekerasan sing diukur karo bagean kasebut.
Strategi rotasi spare-setiku worth luwih saka ragad nyepetake, lan meh ora supplier bakal pitutur marang kowe iki. Tuku panggantos sadurunge set saiki gagal. Mbukak pesawat anyar, ngirim lawas kanggo mbangun maneh nalika produksi terus, lan tetep pesawat dibangun maneh ing beting minangka nyisakke.
Sampeyan saiki duwe rotasi karo nol downtime unplanned, lan saben panggantos mangsa kelakon ing jadwal tinimbang ing 2 a.m. dina Setu. Strategi kasebut biaya siji set modal kerja lan mbayar maneh nalika kerusakan ora kedadeyan.
Apa Proses utawa Mesin? A Gerbang Keputusan
Ing ngisor iki bagean sing ora ana pesaing sing nulis, lan bakal ngirit wektu luwih akeh tinimbang gabungan pandhuan iki.
Nalika cacat cetakan katon, umume tim tekan setelan mesin. Suhu, tekanan bali, kacepetan injeksi, wektu ditahan. Kadhangkala sing bener. Nanging nalika unit plasticizing wis rusak, ora ana setelan mbalekake proses, lan minggu ilang menyang panelusuran sing ora bisa kasil.
Jalanake gerbang iki sadurunge sampeyan ndemek setpoint liyane.
1. Apa ana owah-owahan?Lot resin anyar, colorant anyar, rasio regrind anyar, jamur anyar, setelan wong diatur? Yen ya, mburu owah-owahan. Iki minangka masalah proses nganti bisa dibuktekake.
2. Apa cacat katon dumadakan, utawa creep ing liwat minggu?Titik dadakan ing owah-owahan utawa komponen sing rusak. Titik bertahap ing nyandhang. Nyandhang ora teka ing wayah wengi.
3. Apa bantal konsisten dijupuk kanggo dijupuk?Bantal sing ora konsisten yaiku cek ring ngomong. Priksa sadurunge samubarang liyane.
4. Wis output dropped ing kacepetan meneng padha, utawa wektu Recovery digawe dowo?Loro-lorone titik ing reresik, tegese nyandhang sekrup utawa tong minyak. Setelan ora bisa mulihake reresik ilang.
5. Apa leleh suhu climbing ing setpoints panggah?Sekrup kasebut ngasilake panas geser ekstra, biasane amarga kerjane luwih angel nglawan reresik sing rusak.
6. Apa bintik ireng bali sawise saben reresik?Materi manggon ing papan mati. Ing set lawas, sing mati titik asring worn reresik harboring degradasi nyawiji.
Telu utawa luwih jawaban "ya" ing pitakonan 3 nganti 6 tegese mesin ngandhani yen unit plasticizing wis dipakai. Mungkasi tuning. Tarik sekrup lan ukur.
Pangukuran njupuk jam. Ngoyak cacat mechanical liwat setelan njupuk minggu, lan ora tau converges, amarga jawaban ora tau ana ing controller.
Pandhuan Ngatasi Masalah karo Tabel Root-Cause
Saben cacat ing ngisor iki bisa teka saka proses utawa saka nyandhang mekanik. Tabel kasebut jenengemeneng lan tong minyaksabab oyot, amarga sing setengah everyone ninggalake metu.
| Masalah | Gejala | Skrup / laras ROOT sabab | Tindakan korektif |
|---|---|---|---|
| Noda ireng/bakar | Titik peteng utawa coretan ing bagean kasebut; luwih elek sawise mandheg | Bahan sing rusak dilebokake ing papan sing rusak utawa mati; ngetung bolongan; lumahing meneng rusak | Pembersihan jero. Yen bintik bali, tarik lan priksa. Priksa skor lan reresik worn. Ganti yen pesawat kasebut ngemot materi |
| Ukuran tembakan sing ora konsisten / tembakan cendhak | Ditembak bobot drifts; bantal beda-beda dijupuk kanggo dijupuk | Priksa ring ora sealing(paling umum); penerbangan worn ngeculake bocor mundur; laras bore oversize | Priksa ring mriksa pisanan. Banjur ngukur reresik. Setelan ora bakal ndandani katup non-bali sing bocor |
| Suhu leleh spiking | suhu leleh nyata ndhuwur setpoints; materi discoloring | Geser gedhe banget saka rasio kompresi sing salah; reresik worn nggawe meneng bisa harder; termokopel drifted | Verifikasi thermocouple. Priksa kacepetan sekrup lan tekanan mburi. Yen geometri salah kanggo resin, meneng punika fix |
| Recovery alon / plasticizing dawa | wektu Recovery mulet; wektu siklus mundak akeh | Reresik rusak nyuda efisiensi pompa; masalah bagean feed; geometri salah kanggo resin | Priksa cooling feed-throat lan feed pelet dhisik. Banjur ngukur reresik marang gambar |
| Naik beban motor / tekanan bali | Motor amps climbing ing output pancet; weker torsi | Screw nyeret ing bolongan (misalignment, meneng mbengkongaken); nyukur kakehan; resistance bangunan bahan rusak | Priksa alignment lan sekrup straightness. A meneng mbengkongaken nganggo salah siji sisih bolongan lan bakal numpes tong minyak anyar uga |
| Degradasi materi / owah-owahan warna | Kuning, splay, brittleness, mambu | wektu panggonan dawa banget (ditembak cilik banget kanggo tong minyak); nyukur banget agresif; titik mati nyekeli materi | Priksa ukuran dijupuk kanggo rasio kapasitas tong minyak. Ngurangi nyukur. Ing resin sensitif panas, sekrup kompresi ngisor bisa dadi siji-sijine fix nyata |
| Unmelts / partikel padhet ing bagean | Specks hard; cacat kaya lensa; titik lemah | Kapasitas lebur ora cukup: L / D cendhak banget, kompresi salah, output didorong liwat apa sing bisa dileburake sekrup, utawa reresik sing rusak | Ngurangi output utawa upgrade menyang meneng alangi. Yen set wis rusak, ora ana setelan sing bisa pulih leleh |
| Warna streaking / sawur miskin | werna ora rata; masterbatch ora nyebar | Ora ana bagean campuran; worn meneng nyawiji lingkungan; meneng salah kanggo senyawa kapenuhan utawa colored | Nemtokake bagean campuran (Maddock utawa pin). Konfirmasi sekrup ora mung lungse dhisik |
Black Streaks utawa Burn Marks
Polimer sing rusak manggon ing endi wae lan pecah dadi potongan. Papan ndhelik klasik yaiku reresik sing rusak, bolongan sing dicetak, dering cek sing rusak, lan titik mati sing ora ana aliran.
Ngresiki jero dhisik. Yen bintik-bintik kasebut bali sawise diresiki kanthi lengkap, materi kasebut ora mung ampas. Lagi diprodhuksi terus-terusan dening titik ing mesin, lan sampeyan kudu narik meneng lan golek.
Ukuran Shot Inconsistent utawa Shot Short
Priksa dering sadurunge ndemek setelan. Nalika tutup non-bali mandheg sealing, nyawiji oncat sakdurunge sak injeksi, lan dijupuk mesin panginten kang diukur ora dijupuk jamur ditampa.
Giveaway yaiku bantal. Proses sing konsisten nduweni bantalan sing tetep. Nalika bantal ngumbara dijupuk kanggo dijupuk, nyawiji arep nang endi wae ngirim ora.
Leleh Suhu Spiking utawa Dhuwur banget
Ukur leleh sing nyata kanthi probe tinimbang ngandelake setpoints. Yen leleh nyata mlaku ing ndhuwur zona, panas ekstra teka saka geser, dudu saka pita.
Geser panas mundhak nalika komprèsi banget agresif kanggo resin, nalika kacepetan meneng dhuwur banget, nalika bali meksa banget, lan nalika meneng worn kudu bisa harder kanggo mindhah materi padha.
Slow Screw Recovery / Long Plasticizing Wektu
Mulai ing hopper. Bridging pelet, tenggorokan feed overheated, lan cooling feed ora nyukupi kabeh keluwen meneng lan Recovery babagan, lan ora ana sing cacat meneng.
Yen feed sehat lan pemulihan isih alon, ngukur reresik. A meneng sing wis ilang efficiency pumping kanggo nyandhang njupuk maneh kanggo isi dijupuk padha, lan wektu siklus nuduhake.
Rising Motor Load utawa Back Pressure
Rising amps ing output pancet tegese ana sing nolak. A meneng mbengkongaken nyeret ing bolongan iku cilik mbebayani: iku ageman siji sisih tong minyak, lan sekrup anyar diinstal marang misalignment sing nganggo cara sing padha ing jadwal padha.
Priksa straightness lan alignment sadurunge pesen apa. Nganggo bolongan siji-sisi yaiku sidik jari.
Degradasi Material utawa Discoloration
Rong panyebab dominasi: materi kasebut panas banget, utawa wis suwe banget. Sing nomer loro yaiku wong sing kangen.
Tembakan sing cilik banget kanggo godhong tong minyak leleh ing siklus sawise siklus, masak alon-alon nganti kuning. Ora ana desain sekrup sing ndandani tembakan sing ukurane kurang ing tong minyak sing gedhe banget. Mbenerake diameteripun meneng, utawa mindhah proyek menyang mesin cilik.
Carane Order Tong Screw Panggantos
Ora ana pesaing sing nyakup iki, lan bagean sing dibutuhake para panuku. Apa sampeyan supaya saka OEM utawa saka sawijiningpabrik sekrup barel, informasi sing padha drive kutipan.
Ukuran lan Spesifikasi Sampeyan Kudu Nyedhiyakake
- Merk lan model mesin.Foto nameplate cukup kanggo ngonfirmasi dimensi pemasangan lan drive-end.
- Diameter sekrup lan rasio L/D,saka gambar utawa diukur langsung.
- Resin, kanthi isi pengisi.Iki drive baja basa lan perawatan lumahing luwih saka tindakan liya ing dhaftar.
- Ukuran tembakan lan siklus target,supaya geometri bisa dioptimalake tinimbang disalin.
- A drawing, utawa sampel worn.Salah siji bisa. Bagean sing rusak bisa diukur lan geometri lengkap direkonstruksi.
- Apa salah pungkasan.Kirimi pola nyandhang bebarengan karo bagean. Mundhut ukuran Gamelan ngandika abrasion. Pitting ngandika karat. Nyandhang siji-sisi ngandika Alignment, kang meneng anyar ora bakal ndandani.
Item sing pungkasan yaiku sing dilalekake para panuku, lan sing mandheg sampeyan tuku salinan kegagalan sing setya.
OEM-Cocok vs Desain Custom: Pros lan Cons
Pertandhingan OEMngasilake geometri asli. Iki minangka telpon sing pas nalika sekrup asli cocog karo proses sampeyan lan mung ilang. Bisa diprediksi, bisa diverifikasi nggambar, ora ana proses validasi maneh.
A desain khususngganti geometri kanggo pas apa bener mbukak dina. Iku telpon tengen nalika proses dipindhah lan meneng ora: sampeyan nambah regrind, ngalih menyang bahan kapenuhan, ngganti target output, utawa meneng asli tau ditangani resin Panjenengan uga.
Mesen match OEM nalika proses wis diganti reproduces masalah ing baja anyar. Mesen desain khusus nalika asline apik nambah biaya lan validasi maneh. Pola nyandhang ngandhani kahanan sampeyan.
Apa sing Dikarepake Nalika Sumber saka China
Wektu timbal gumantung saka geometri, perawatan permukaan, lan manawa ana gambar. Nyuwun kanthi nulis kanthi kutipan, lan takon apa jam diwiwiti: konfirmasi gambar, utawa pesenan tuku. Padha ora tanggal padha, lan prabédan asring minggu.
Telung perkara sing kudu digatekake sadurunge nindakake:
- Nalika produksi diwiwiti.Reverse-engineering sampel worn nambah wektu sadurunge chip siji dipotong. A drawing mbusak langkah sing.
- Apa perawatan lumahing nambah.Permukaan bimetal lan penyemprotan karbida minangka langkah proses sing kapisah kanthi antrian dhewe.
- Angkutan laut, kanthi kapisah.Ora ana ing wektu timbal manufaktur, lan minangka nomer sing nggumunake para panuku sing sepisanan.
Kutipan kita dhewe transparan kanthi desain: kita menehi perkiraan biaya kanggo produk, pengiriman, lan pangopènan sing terus-terusan, mula ora ana sing bisa ditemokake mengko. Sampeyan entuk kutipan kasebut sajrone 12 jam.
Rencana babagan wektu timbal kanthi rotasi set cadangan sing diterangake sadurunge. A pesawat dhawuh saka kapal log nyandhang ing jadwal. A set dhawuh saka kapal risak marang jam, dening udhara, ing rega ora ana sing seneng nerangake.
Kriteria Penerimaan Kualitas lan Titik Inspeksi
Iki minangka pamriksan sing misahake pemasok nyata saka sing murah. Takon kanthi nulis sadurunge nggawe pesenan, lan verifikasi nalika set kasebut teka:
- Dhiameter njaba ing pirang-pirang titik ing saben penerbangan
- Dhiameter bolongan lan silinder
- Kekerasan permukaan minangka anilai sing diukur(HV utawa HRC), dudu spesifikasi katalog
- ambane kasus nitrided, utawa ambane lapisan alloy ing bolongan bimetallic
- Concentricity lan straightness
- Kekasaran permukaan (Ra)
- Kelas baja dasar, dikonfirmasi
Kekerasan lan ambane kasus minangka loro sing paling penting, lan loro sing paling kerep diturunake kanthi tenang. Lapisan nitrided ing 950–1050 HV lan jero 0,5–0,8 mm minangka spesifikasi sing bisa dicekel pemasok. "Nitrided" dhewe ora.
Yen kutipan ndharat sacara dramatis ing sangisore liyane, takon apa baja kasebut lan sepira jero perawatan kasebut. Sing meh tansah ngendi prabédan ndhelikake, lan sampeyan mbayar maneh ing nyandhang awal.
Walkthrough sumber lengkap kita lenggah ing pandhuan pesenan tong minyak sekrup khusus.
Perlu panggantos utawa injeksi adat meneng tong minyak? Kirim model mesin, gambar, utawa conto sing wis usang. We Quote ing 12 jam.
Njaluk Kutipan Screw BarrelPitakonan sing Sering Ditakoni
P: Suwene suwene laras sekrup cetakan injeksi?
A: Ing resin non-korosif kayata PE lan PP, sekrup injeksi 38CrMoAlA nitrided kita mlaku kira-kira 10,000-20,000 jam. Senyawa sing diisi kaca, PVC, lan regrind abot dipotong, lan sepira gumantung saka isi lan output pengisi. Aja mbukak jam lan pangarep-arep: ngukur. Priksa penerbangan OD lan ID bore marang gambar mbangun paling sethithik sapisan taun ing tugas abrasive, lan log tren. Tren, dudu angka jam, ngandhani yen sampeyan kudu pesen set sabanjure.
P: Apa reresik standar antarane sekrup lan tong minyak?
A: Ora ana tokoh siji, amarga skala reresik kanthi diameter sekrup. Aturan jempol industri kanggo pesawat anyar kira-kira 0,001 inci saka reresik radial saben sisih kanggo saben inchi diameteripun sekrup, supaya sekrup 60 mm ndharat cedhak 0,06 mm saben sisih. Gambar bangunan sampeyan minangka wewenang. Minangka watesan layanan praktis, nalika reresik diukur wis thukul kanggo kira-kira kaping pindho Nilai mbangun, utawa output wis dropped noticeably ing kacepetan meneng padha, rencana panggantos.
P: Apa aku bisa nggunakake siji sekrup kanggo macem-macem resin?
A: Ing kulawarga, ya. Sekrup tujuan umum bisa nangani PE, PP, PS, lan ABS, mulane para tukang mesin ngirim standar kasebut. Ing antarane kulawarga, ora. A meneng GP ing PVC kaku degrades materi lan corrodes baja. Sekrup GP ing nilon sing diisi kaca cepet rusak. Lan ukuran meneng kanggo volume siji dijupuk ora bisa ngawula proyek sing nggunakake bagian sekedhik cilik saka tong minyak tanpa masak materi. Yen resin sampeyan ngluwihi celah kasebut, sampeyan butuh luwih saka siji sekrup, utawa sekrup sing dirancang kanggo kasus sing paling angel.
P: Kepiye carane bisa ngerti yen sekrup cetakan injeksi saya rusak?
A: Mesin ngandhani sampeyan dhisik, lan mikrometer konfirmasi. Watch kanggo output nempel ing kacepetan meneng padha, wektu Recovery mulet, nyawiji suhu menek ing setpoints panggah, bintik ireng sing bali sawise reresik, lan ukuran dijupuk drifting. Sembarang sing mbenerake narik meneng. Banjur ngukur OD pesawat nganggo mikrometer lan ID bolongan kanthi ukuran bolongan, ing posisi sing cocog, lan mbandhingake jarak radial karo gambar kasebut. Gejala menehi saran; pangukuran konfirmasi.
P: Apa laras sekrup bimetallic lan kapan aku butuh?
A: A tong minyak bimetallic nyimpen awak alloy-baja lan nggabungke alloy nyandhang hard menyang bolongan. Ing tong minyak, kita nyemprotake paduan sing keras ing bunder lengkap ing sekitar zona nyandhang bolongan, sing ndadekake kekerasan ing njero dadi 62 HRC. Garis kasebut gampang digambar:serat kaca nganti 30% mlaku nggoleki ing set 38CrMoAlA nitrided. Ndhuwur kaca 30%, kanthi pengisi mineral utawa tahan api, utawa ing resin korosif, dadi bimetal. Kasus nitrided yaiku lapisan difusi 0,5–0,8 mm, lan pengisi abot ngethok dawa sadurunge baja ing ngisor rampung.
P: Apa desain sekrup mengaruhi kualitas bagean ing cetakan injeksi?
A: Langsung, lan luwih saka setelan proses paling. Geometri sekrup nemtokake sepira bahan lebur, sepira seragam suhu leleh, sepira warna lan pengisi nyebar, lan konsistensi tembakan kasebut. Unmelts, streaks, splay, degradasi, lan variasi tembakan kabeh bali menyang desain sekrup utawa nyandhang sekrup paling asring nalika bali menyang pengontrol. Nalika cacat nolak saben owah-owahan setelan sing digawe, geometri utawa nyandhang biasane alesan.
P: Apa bedane sekrup injeksi lan sekrup ekstrusi?
A: Sekrup ekstrusi muter terus-terusan lan pompa leleh maju tanpa mandheg. Sekrup injeksi nindakake rong proyek: muter kanggo nggawe plastik, banjur mandheg muter lan maju kaya plunger kanggo nyuntikake. Tumindak reciprocating iku kok ngawut-awut injeksi nindakake dering mriksa ing tip, lan kok padha mbukak cendhek L / rasio D, biasane 18:1 kanggo 25:1, saka ngawut-awut extrusion. Material uga lenggah ing tong minyak injeksi antarane nembak, kang ndadekake wektu panggonan lan ukuran dijupuk kritis.
P: Apa produsen tong minyak bisa nyalin sekrupku tanpa gambar?
A: Nggih. Kirimake bagean sing wis rusak lan geometri bisa diukur lan direkonstruksi: diameter, rasio aspek, ambane saluran, lan dimensi pas ing mburi drive. Kita nyekel sekrup injeksi nganti ± 0,001 mm. Siji ati-ati worth nyatakake: sekrup worn ngukur luwih cilik tinimbang ninggalake pabrik, supaya panggantos kudu dibangun kanggo maksud desain asli tinimbang kanggo dimensi worn. Kirimi pola nyandhang bebarengan karo bagean, lan sekrup anyar bakal ditemtokake marang Gagal tinimbang warisan.
Kesimpulan
Telung gagasan nggawa kabeh pandhuan.
Seleksi ngetutake resin.Geometri (L / D, rasio kompresi, jinis sekrup) cocog karo polimer sampeyan lebur. Perawatan lumahing cocog karo reged feed sampeyan. Resin resik mlaku kanthi seneng ing 38CrMoAlA nitrided. Feed abrasive lan corrosive mbutuhake bolongan bimetallic, lan nemtokake kasus resik iku cara sing paling umum pesawat anyar mati awal.
Pangopènan tuku taun, lan data tuku perencanaan.Purge sadurunge saben mandeg, ngresiki karo kuningan tinimbang baja, lan ngukur reresik saben-saben meneng metu. Log nyandhang dadi "apa wis rusak?" menyang "kapan bakal nglintasi baris?", Kang prabédan antarane changeover ngrancang lan mati.
Diagnosa mesin sadurunge nyetel proses.Nalika output mudhun, siklus mundhak, bantalan ngumbara, utawa bintik-bintik bali sawise ngresiki, unit plasticizing ngomong. Setelan ora bisa mulihake reresik ilang utawa nutup dering mriksa worn. Tarik sekrup lan ukur.
Nanhaiya wis nggawe sekrup lan tong minyak luwih saka rong puluh taun lan nglayani 500+ klien ing saindenging jagad. Sekrup injeksi kita mesin saka 38CrMoAlA, dipateni lan dipanasake, banjur dinitridasi kanthi gas ing 500-560 °C nganti kasus 0,5-0,8 mm ing 950-1050 HV, ditahan nganti toleransi ± 0,001 mm, lan dirating kanggo jam nonsrosif 10,000-20,000 Yen feed luwih atos, kita nyemprotake campuran hard ing bunder lengkap ing sekitar zona nyandhang bolongan lan njupuk kekerasan ing jero nganti 62 HRC.
Sadurunge sampeyan pesen, insinyur kita nggarap paramèter karo sampeyan: diameter, rasio aspek, ambane saluran sekrup, lan pilihan materi antarane 38CrMoAlA lan campuran duplex. Konsultasi kasebut gratis, lan kutipan ing ngisor iki kalebu produk, pengiriman, lan biaya pangopènan sing dikarepake, mula ora ana sing katon ing kaca kasebut.
Sawise pangiriman, teknisi kita ndhukung instalasi lan komisioning, garansi bakal dikontrak (biasane siji nganti rong taun), lan masalah sawise adol entuk tanggapan sajrone 24 jam lan solusi sajrone 48.
Kirimi model mesin, resin, lan masalah sing sampeyan nyoba kanggo ngatasi. Sampeyan bakal duwe spesifikasi lan penawaran sajrone rolas jam.
Marang kita mesin, resin Panjenengan, lan apa salah pungkasan. Kita bakal nemtokake set sing ndandani, dudu sing mbaleni.
Hubungi Nanhaiya kanggo Kutipan