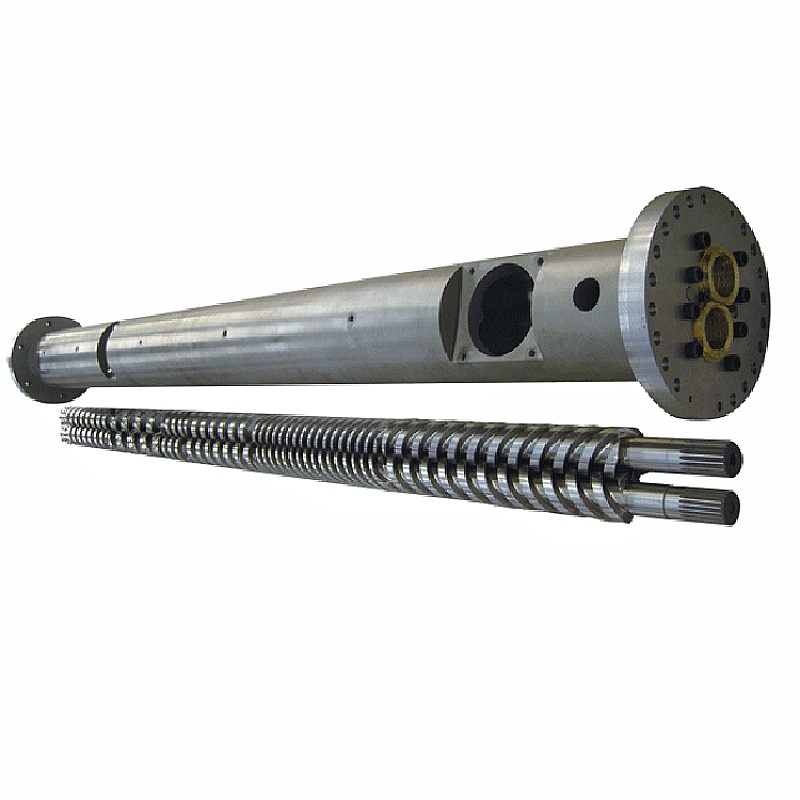
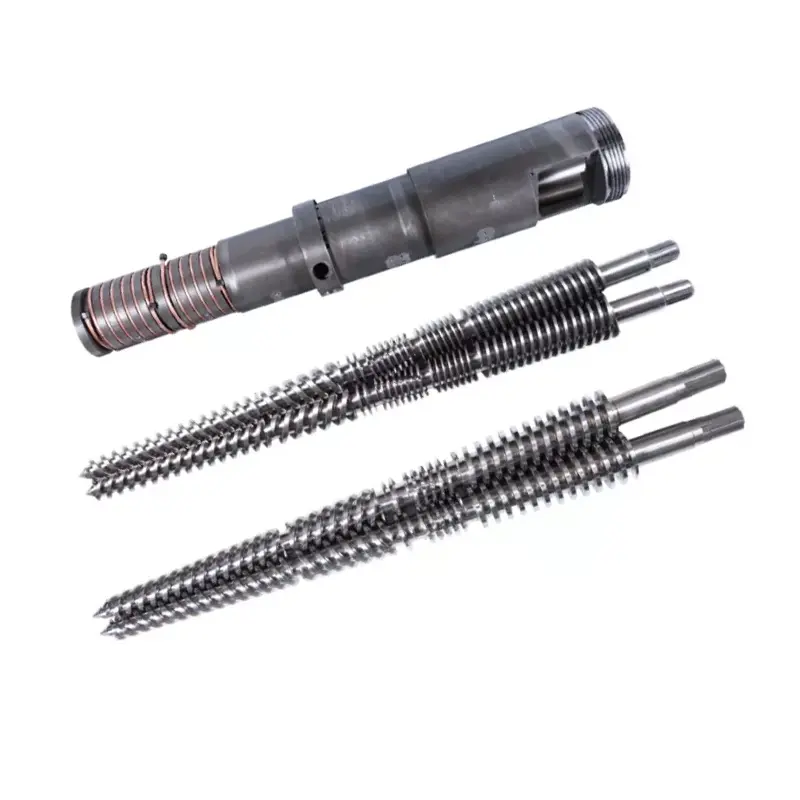
Cetakan WPC ora bisa dipilih saka foto produk lan ukuran njaba. Perkakas kudu cocog karo rumus kayu-plastik, bagean profil, output, discharge extruder, cara kalibrasi, garis cooling lan tes kinerja digunakake kanggo Papan rampung utawa profil.


Wangsulan cepet
Kanggo tuku aWPC cetakan ekstrusi, ngirim salib-bagean final karo toleransi, polymer lengkap lan rumus kayu-pengisi, cara preparation materi, output target lan kacepetan baris, antarmuka extruder, tata cooling hilir lan rencana acceptance produk rampung. Tandhani permukaan sing katon, tembok kritis, iga internal, rongga, radius lan tunjangan embossing utawa sanding ing gambar kasebut.
Aja nampa perkakas saka laporan dimensi garing piyambak. Mbukak rumus sarujuk liwat baris dimaksudaké, supaya profil kelangan, banjur ngukur dimensi, tembok lan rib kekandelan, straightness, corak, kondisi lumahing lan massa saben dawa. Tes kinerja produk tetep dadi tanggung jawab pabrikan produk rampung.
Tuku sistem mbentuk, ora pemblokiran terisolasi saka baja
Cetakan extrusion nggawe profil panas nalika WPC nyawiji godhong extruder. Profil kasebut isih alus lan bisa ngganti wujud. Calibrators, bagean cooling, support, haul-off lan peralatan nglereni banjur terus lan stabil. Die sing katon bener ing bangku bisa ngasilake profil sing ora stabil yen bagean hilir kasebut ora cocog.
Range cetakan WPC Nanhaiya nggunakake badan baja kanthi permukaan sing atos lan polesan. Cetakan kasebut mesin CNC lan diobati panas, lan saluran pendinginan opsional kasedhiya. Ruang lingkup produk kalebu lembaran, papan lan profil, kalebu decking, pagar, panel lan komponen perabot ruangan sing digawe saka PE utawa PP kanthi pengisi kayu.
| Tuku item | Tugase | Apa sing kudu katon ing kutipan |
|---|---|---|
| Adaptor lan inlet | Sambungake discharge extruder menyang jalur aliran profil | Flange, pola bolt, register, segel, inlet leleh, dhuwur tengah, pemanas lan rincian sensor |
| Ekstrusi mati | Distributes nyawiji lan mbentuk bagean profil panas | Gambar awak lan sisipan, materi, perawatan, zona pemanasan, finish permukaan lan titik pangaturan |
| Kalibrator utawa ukuran alat | Ndhukung lumahing kritis lan dimensi sak cooling awal | Jumlah bagean, lumahing kontak, vakum utawa sambungan banyu, imbuhan lan soyo tambah |
| Alat pendingin | Mbusak panas nalika profil didhukung | Saluran cooling, syarat banyu, tank utawa piring lan ukuran sambungan |
| Ganti bagean | Ngidini varian produk sing direncanakake utawa ngganti item nyandhang rutin | Nomer gambar, matriks kompatibilitas, jumlah cadangan lan prosedur pangowahan |
| Penanganan lan dhukungan | Posisi perkakas lan nglindhungi sambungan extruder | Bobot bagean, titik angkat, ngadeg, rel, pangaturan garis tengah lan peralatan panyimpenan |
| Dokumentasi | Kontrol Pabrik, instalasi, operasi lan panggantos mangsa | Gambar sing disetujoni, tagihan bahan, cathetan inspeksi, manual lan daftar suku cadang |
Tampilan pabrik kita:tembung "siji pesawat saka WPC jamur" banget samar kanggo comparison rega. Siji supplier mung bisa nyebutake awak mati sing digawe panas. Liyane bisa uga kalebu adaptor, sawetara calibrators, piring cooling, ndhukung, pemanas cadangan lan panuntun dhumateng commissioning. Kita njaluk panuku mbandhingake ruang lingkup item baris sadurunge mbandhingake total.



Gambar profil pungkasan minangka titik wiwitan
Foto katalog nuduhake kulawarga produk, nanging ndhelikake informasi sing ngontrol perkakas. We kudu tampilan bagean karo dimensi lan toleransi. Gambar kasebut uga kudu ngenali permukaan sing digandhengake karo klip, pengikat, bingkai utawa profil liyane amarga fitur kasebut asring kudu dikontrol luwih kenceng tinimbang pasuryan hiasan.
Kanggo profil kothong, menehi saben tembok lan dimensi web. Aja ninggalake rongga internal minangka pola artistik. Geometri mengaruhi distribusi materi, cooling, kaku, bobot profil lan carane bagean tumindak ing haul-off.
- Sakabèhé jembaré, dhuwur lan orientasi profil
- Kekandelan tembok ing saben pasuryan njaba
- Kekandelan lan posisi web internal
- Ukuran rongga, jumlah lan geometri
- Jari-jari sudut lan internal
- Grooves, ilat, klip lan zona fastener
- Toleransi kritis lan datum inspeksi
- Diijini busur, twist lan straightness
- Target massa saben unit dawa
- Pasuryan sing katon lan wates cacat lumahing
- Embossing, sanding utawa sangu brushing
- Cut dawa lan cara nglereni hilir
- Konstruksi padhet, kothong, ditutup utawa diekstrusi
- Sampel master sing disetujoni lan tanggal revisi
Aja mesin bukaan mati minangka salinan profil rampung kadhemen.Bagean WPC panas bisa diganti liwat die swell, drawdown, kalibrasi lan cooling. Kompensasi perkakas kudu dikembangake ing babagan rumus, output lan sistem hilir sing nyata.
Tampilan pabrik kita:Rendering 3D resik migunani kanggo dodolan, nanging document Manufaktur miskin. We takon kang lumahing ngumpul karo bagean liyane, kang tembok kontrol kekuatan, kang ngadhepi customer sumerep lan ngendi tanduran bisa nampa variasi. Peta prioritas kasebut luwih migunani tinimbang ngetrapake toleransi sing padha ing saben baris.


WPC minangka kulawarga rumus, dudu siji bahan mentah
Produsen perkakas mbutuhake luwih saka huruf WPC. Polimer bisa uga PE, PP utawa PVC. Komponen kayu bisa beda-beda ing spesies, wangun partikel, distribusi ukuran lan kondisi kelembapan. Formula bisa uga ngemot pengisi mineral, pelumas, agen kopling, pigmen, penstabil, agen busa utawa bahan daur ulang.
Kaca cetakan WPC Nanhaiya ngenali PE lan PP kanthi pengisi kayu minangka bahan target. Produk lan macem-macem aplikasi uga nyakup papan busa PVC lan pangolahan kayu-plastik khusus PE. Menehi rumus produksi pas supaya jamur dirancang kanggo materi sing bakal mlebu.
| Input formula | Napa supplier perkakas mbutuhake | Apa ngirim |
|---|---|---|
| Polimer matriks | Owah-owahan prilaku leleh, jendhela suhu, drawdown lan respon cooling | Bahan resin sing tepat, lembar data pemasok lan persentase |
| Komponen kayu | Ngaruhi prilaku feed, resistensi aliran, beban kelembapan lan tampilan permukaan | Jinis kayu, glepung utawa serat, kisaran partikel, kerapatan akeh, kondisi kelembapan lan persentase |
| Pengisi mineral | Ngganti viskositas, bobot, nyandhang lan permukaan | Jeneng materi, data partikel, perawatan lan persentase |
| Bantuan pelumas lan pangolahan | Pengaruh die release, tekanan, perawatan permukaan lan hilir | Jeneng produk, tingkat tambahan lan urutan campuran |
| Agen kopling lan stabilizer | Ngganti kinerja senyawa lan produk pungkasan | Tingkat lan persentase, ditambah watesan pangolahan |
| Pigmen utawa lapisan tutup | Ngaruhi permukaan sing katon, respon termal lan tata letak co-extrusion | Sistem warna, target ketebalan lapisan, posisi co-extruder lan rasio aliran |
| Isi daur ulang | Bisa nambah viskositas, kontaminasi lan variasi kelembapan | Sumber, persiapan, persentase maksimal lan variasi lot |
| Sistem busa | Ngganti pangembangan Kapadhetan, tekanan lan pemulihan dimensi | Formulasi lengkap, Kapadhetan target lan jendhela pangolahan |
Laboratorium Produk Hutan Departemen Pertanian AS nerangake manawa kelembapan WPC bisa dicopot sadurunge diproses, sajrone langkah compounding sing kapisah utawa ing proses ekstrusi in-line. Bab teknis kasebut uga nyathet manawa produsen WPC nggunakake rute peralatan sing beda-beda, kalebu pelet precompounded liwat sekrup siji, compounding lan profiling twin-screw siji-langkah, lan sistem tandem. Cetakan kudu dicocogake karo rute sing nyedhiyakake leleh.
Aturan rumus referensi:sijine siji rumus disetujoni lan cara preparation ing persetujuan perkakas. Owah-owahan ing mangsa ngarep bisa uga, nanging tim butuh garis dasar nalika tekanan, permukaan, dimensi utawa output diganti.
Kelembapan pantes baris dhewe ing RFQ. Gelembung, pinholes lan permukaan sing ora stabil ing cetakan bisa diwiwiti ing panyimpenan, pangatusan, campuran, dipakani utawa ventilasi. A lumahing aliran polesan ora bisa mbusak banyu sing tetep ing senyawa.
Cocokake cetakan kanggo cara WPC nyawiji diprodhuksi
A pelet WPC precompounded mlaku liwat profiler siji-meneng tekan jamur beda saka campuran garing sing pipis lan shaped ing siji proses twin-meneng. Output bisa uga duwe stabilitas tekanan sing beda, distribusi suhu lan sensitivitas kanggo watesan layar. Takon supplier jamur kanggo mriksa extruder lan adaptor, ora mung profil.
| Rute produksi | Fokus tuku sing khas | Informasi sing dibutuhake ing inlet cetakan |
|---|---|---|
| Pelet precompounded lan profil siji-screw | Nyalurake anteng, leleh, generasi tekanan lan pembentukan profil | Bahan pelet, kelembapan, diameter sekrup, output, suhu leleh, sawetara tekanan lan filtrasi |
| Siji-langkah twin-screw compounding lan profiling | Dipakani, nyampur, mbusak kelembapan lan mbentuk ing siji rute terus | Rumus lengkap, rencana feeder, ventilasi, konfigurasi sekrup, tekanan discharge, suhu lan variasi tingkat |
| Ekstrusi tandem | Pisah tugas compounding utawa pangatusan saka tekanan pungkasan lan tugas profiling | Cara transfer, data extruder kapindho, kondisi leleh, logika kontrol lan penanganan upset |
| Co-extruded tutup utawa lapisan fungsi | Distribusi lapisan stabil lan adhesi ing sekitar profil | Rumus inti lan tutup, rasio aliran, orientasi inlet, tekanan individu lan acceptance ketebalan lapisan |
persediaan Nanhaiyasekrup tunggal, sekrup kembar podo, laras kembar-screw conicallanmesin extruder plastik. Pilih bagean plasticizing dening proyek proses. Banjur desain cetakan watara kondisi nyawiji sing bagean bisa njaga.
Kanggo rumus kayu lan mineral sing abrasif, deleng paket nyandhang sekrup lan tong minyak sadurunge nambah watesan cetakan. Panuntun Nanhaiya sing ana,Screw Barrel kanggo WPC Extrusion: Cara Mungkasi Kayu-Plastik Nyandhang, isine ventilasi, suhu lan pilihan lumahing tanpa duplikat pancasan profil-tooling ing artikel iki.
Tampilan pabrik kita:nalika jamur anyar mundhakaken meksa, die asring disalahake langsung. Kadhangkala larangan kasebut salah. Kadhangkala sekrup ora bisa nyedhiyakake seragam, nyawiji kanthi disiapake kanthi tingkat sing dijaluk. Kita mbandhingake tekanan sadurunge lan sawise owah-owahan, mriksa layar lan kondisi materi, lan konfirmasi output net sing bener sadurunge nglereni jalur aliran maneh.

Aliran profil kudu teka bebarengan ing metu die
A profil WPC bisa ngemot tembok njaba nglukis, webs internal lancip, grooves jero lan sudhut cilik ing siji bagean. Saben path nolak aliran beda. Yen leleh tekan siji wilayah cepet banget lan liyane alon banget, profil bisa narik, corak, luh utawa nuduhake Kapadhetan ora rata lan lumahing.
Desain perkakas nggunakake wujud transisi lan resistensi aliran lokal kanggo ngimbangi bagean kasebut. Target ora kacepetan sing padha ing saben titik internal. Target punika profil stabil ing metu sing calibrator bisa ndhukung tanpa koreksi gedhe banget.
Tembok njaba
Pasuryan sing katon mbutuhake pasokan sing stabil lan permukaan sing cocog ing lambe mati. Bagean sing kandel uga nggawa panas luwih akeh menyang kalibrator lan bisa adhem luwih alon tinimbang fitur tipis.
Jaringan internal
Iga tipis rentan kanggo ngisi utawa nyuwek sing ora lengkap. Jalur feed, persimpangan lan dhukungan hilir kudu katon ing gambar alat lan panampa.
Grooves lan sudhut
Fitur cilik bisa nggedhekake aliran lokal lan ngrampungake masalah. Tandhani pinggiran fungsional supaya koreksi alat nglindhungi pas tinimbang nambah permukaan sing ora kritis.



Tampilan pabrik kita:koreksi jamur kudu duwe alesan sing diukur. We nandhani ngendi profil abot, lancip, cepet, alon utawa kleru, banjur ngganti wilayah aliran tanggung jawab ing langkah kontrol. Grinding lambe mati amarga profil "katon salah" bisa perdagangan siji cacat liyane lan mbusak rekaman needed kanggo pesawat sabanjuré.
Kalibrasi lan cooling nemtokake profil kadhemen
Extrusion die mbentuk bagean panas. Kalibrator netepake lan ndhukung permukaan kritis nalika panas ninggalake materi kasebut. Cooling terus liwat piring, tank utawa bagean semprotan, lan haul-off gerakane profil ing tension kontrol. Komponen kasebut kudu nuduhake garis tengah lan referensi kacepetan.
Nanhaiya nawakake saluran pendinginan opsional ing cetakan WPC. Nemtokake tujuan saben sirkuit, ukuran inlet lan outlet, syarat kualitas banyu, suhu operasi lan aliran sing kasedhiya. Pabrik uga kudu ngrancang akses kanggo saluran reresik sing bisa ngumpulake skala utawa lebu.
| Input hilir | Efek ing profil | data panuku kanggo nyedhiyani |
|---|---|---|
| Kontak Calibrator lan dhukungan | Nahan pasuryan njaba sing dipilih, alur, pinggiran utawa rongga nalika bagean kasebut adhem | Gambar kalibrator, dawa, jumlah tahapan, metode vakum lan sawetara pangaturan |
| Kondisi banyu adhem | Ngganti tingkat mbusak panas lan stabilisasi dimensi | Penyetor kisaran suhu, aliran, tekanan, kualitas banyu lan sistem resirkulasi |
| Jarak saka die kanggo calibrator | Ngganti prilaku profil panas sing ora didhukung sadurunge nggawe ukuran | Tata letak baris, sawetara pangaturan lan akses wiwitan |
| Tipe Haul-off lan Alignment | Nyetel kacepetan garis lan bisa narik profil kanthi ora rata | Tata letak sabuk utawa trek, sawetara kacepetan, dawa kontak lan dhuwur tengah |
| Nglereni lan numpuk | Bisa mbukak utawa nggawe gerakan sawise cooling utami | Dawane potong, saw utawa jinis pemotong, meja dhukungan lan metode tumpukan |
Aja janji dimensi kadhemen ing metu mati.Setuju ing ngendi lan kapan saben dimensi bakal diukur sawise adhem. Gunakake kahanan lan cara pangukuran sing padha kanggo conto persetujuan lan kontrol produksi.
Riset profil-ekstrusi Laboratorium Produk Hutan USDA nggambarake proses ing ngendi WPC molten dibentuk liwat die, disusul karo die ukuran, tank semprotan banyu lan penarik. Urutan kasebut minangka pangeling sing migunani: asil pambentukan kalebu kabeh baris, sanajan cetakan dituku minangka siji item.
Nemtokake construction jamur, perawatan lan pengawasan
Nanhaiya mrodhuksi cetakan WPC saka baja lan njlèntrèhaké baja paduan kekuatan dhuwur kanthi permukaan hardened lan polesan kanggo wilayah kerja. Saben jamur wis CNC machined, panas dianggep lan polesan. Persetujuan pungkasan kudu ngowahi atribut produk umum kasebut dadi syarat tingkat komponen.
- Kelas materi kanggo saben komponen utama
- Panas-perawatan lan orane katrangan hardening
- Rampung syarat atose lan lokasi test
- Persyaratan finishing lumahing aliran
- Dimensi kritis lan toleransi
- Registers, dowels lan referensi perakitan
- Jumlah pemanas, daya, voltase lan konektor
- Tipe termokopel, lokasi lan rincian kabel
- Port tekanan lan suhu leleh
- Gambar saluran pendinginan lan tes tekanan
- Bahan pengikat, kelas lan jumlah cadangan
- Definisi insert lan nyandhang sing bisa diganti
- Proteksi karat, cara pengepakan lan panyimpenan
- Bahan, perawatan lan cathetan dimensi
Aja njaluk permukaan sing paling angel ing endi wae. Awak mati, sisipan, pengikat, adaptor lan dhukungan duwe macem-macem proyek. Spesifikasi kasebut kudu nggabungake kahanan permukaan, kekuatan substrat, metode perbaikan lan paparan korosi kanthi kandungan kayu lan mineral sing dikarepake.


Kualifikasi pemasok bisa kalebu Nanhaiyaperalatan produksi, informasi sertifikatlandhukungan instalasi lan pangopènan. Sijine dokumen lan dhukungan sing dibutuhake ing pesenan tuku tinimbang ngandelake pernyataan katalog umum.
Gunakake pola cacat kanggo nemokake zona tanggung jawab
Cacat profil WPC bisa diwiwiti ing bahan mentah, mixer, feeder, meneng lan tong minyak, jamur, calibrator, bagean cooling utawa haul-off. Lokasi cacat ing bagean salib lan owah-owahan saka wektu menehi pitunjuk migunani. Rekam sadurunge ngganti suhu, kacepetan lan perkakas bebarengan.
| Cacat sing diamati | Priksa cetakan | Priksa baris liyane | Pawulangan pengadaan |
|---|---|---|---|
| Profil twists ing siji arah repeatable | Keseimbangan aliran, kompensasi tembok, keselarasan mati lan kondisi discharge | Posisi kalibrator, keseimbangan pendinginan lan keselarasan jarak | Nggawe twist item acceptance diukur sawise cooling lengkap |
| Siji tembok utawa iga tipis | Watesan lokal, posisi masang, simpenan, nyandhang utawa lumahing aliran rusak | Konsistensi formula, kelembapan, kondisi layar lan stabilitas output | Tandhani saben tembok kritis lan iga ing gambar kasebut |
| Web break internal | Jalur feed web, desain persimpangan lan dhukungan metu | Kelembapan, kontaminasi, persiapan leleh, kacepetan lan jarak sing ora didhukung | Kalebu inspeksi potong salib ing test run |
| Lumahing atos utawa ambruk | Die-lip Rampung, simpenan, suhu lan aliran lokal | Formula, imbangan pelumas, kelembapan, dispersi lan kacepetan garis | Nyetujoni conto permukaan fisik miturut rumus sing dijenengi |
| Gelembung utawa pinholes | Zona tahan lan overheating lokal | Kelembapan kayu, pangatusan, pakan, ventilasi lan mbusak molah malih | Rekam persiapan kelembapan lan kinerja ventilasi ing rencana uji coba |
| Coklat utawa tandha ireng | Zona mati, celengan, suhu lokal sing gedhe banget lan karusakan reresik | Simpenan tong minyak, riwayat termal, praktik mati lan feed sing kontaminasi | Nyuwun prosedur wiwitan, mateni lan ngresiki sing didokumentasikan |
| Ukuran drift nalika mlaku | Gerakan termal, pangaturan longgar, nyandhang lan kondisi saluran pendinginan | Output, suhu, tekanan, vakum, banyu lan kacepetan angkut | Gunakake sampling wektu liwat run stabil, ora siji sampel awal |
| Tekanan dhuwur lan output kurang | Aliran sing diwatesi, dalan sing diblokir, transisi sing ora cocog utawa suhu mati sing sithik | Pemblokiran layar, sekrup rusak, watesan feed lan viskositas materi | Nemtokake lokasi tekanan lan jendhela operasi sing bisa digunakake |
Metode diagnostik praktis:tandha ndhuwur, ngisor, kiwa lan tengen ing extrudate lan profil final. Rekam orientasi sing padha liwat calibrator. Yen cacat muter utawa ngganti sawise komponèn baris, diselidiki wis titik wiwitan luwih saka instruction umum kanggo nyetel jamur.
Tampilan pabrik kita:kita ngati-ati nalika cacat diterangake mung minangka "lumahing iku ala." We takon ngendi iku katon, apa iku terus-terusan, nalika wiwit sawise wiwitan-up, kang rumus akeh mlaku lan apa mengkono kanggo meksa. Foto sing cedhak karo orientasi lan bagean sing disimpen asring ngirit wektu luwih akeh tinimbang pesen sing dawa.

WPC extrusion mold RFQ checklist
A RFQ lengkap ndadekake kutipan iso dibandhingke lan menehi tim engineering kondisi referensi cetha. Gunakake nomer revisi siji ing gambar produk, rumus, tata letak baris lan dokumen acceptance.
- Ngenali produk rampung.Decking negara, pager, pigura lawang, langit-langit, panel, trim utawa profil liyane. Nerangake aplikasi lan permukaan sing katon utawa fungsional.
- Pasang bagean salib sing dikontrol.Kalebu dimensi, tembok, rusuk, rongga, radius, datum, toleransi, straightness, twist lan target massa saben dawa.
- Nyedhiyakake rumus lengkap.Dhaptar kelas polimer, jinis lan konten kayu, pengisi mineral, pelumas, agen kopling, penstabil, pigmen, konten daur ulang lan sistem busa utawa lapisan tutup.
- Nerangake persiapan materi.Menehi pangatusan, nyawiji, compounding, pelletizing, panyimpenan, bulk-Kapadhetan lan Kelembapan-kontrol informasi.
- Nemtokake rute ekstrusi.Sekrup tunggal negara, kembar paralel, kembar kerucut utawa tandem; diameteripun meneng; output; kacepetan baris; filtrasi; tekanan normal; lan jendhela suhu.
- Kontrol antarmuka mekanik.Pasang flange, ndhaptar, bunder bolt, leleh inlet, sealing pasuryan, dhuwur tengah, support, ngangkat lan amplop spasi.
- Dhaptar data listrik lan sarana.Menehi voltase, frekuensi, kontrol pemanas, jinis termokopel, standar kabel, cooling-banyu suhu, aliran, tekanan lan kualitas.
- Tampilake tata letak hilir.Kalebu bagean kalibrator, sambungan vakum utawa banyu, tank cooling, meja dhukungan, haul-off, unit embossing, pemotong lan pangaturan sing kasedhiya.
- Netepake karya permukaan.Nyatakake apa prodhuk ninggalake garis Gamelan, embossed, sanded utawa disapu resik lan carane akeh materi saka proses secondary mbusak.
- Dhaptar saben komponen sing diwenehake.Adaptor kapisah, awak mati, sisipan, kalibrator, piring pendinginan, pemanas, sensor, segel, pengikat, stand, alat lan suku cadang.
- Njaluk file teknis.Kalebu gambar, tagihan bahan, cathetan materi lan perawatan, laporan inspeksi, daftar listrik, diagram pendinginan, daftar manual lan suku cadang.
- Tulis tes acceptance.Sebutake rumus, profil, output, kacepetan, durasi mlaku, rekaman proses, frekuensi sampling, watesan dimensi, sampel permukaan lan tes produk rampung.
Peringatan ganti:ora nggunakake jamur worn minangka definisi mung pesawat anyar. Gabungke gambar asli, pangukuran antarmuka mesin, profil sing disimpen apik lan alasan kanggo ngganti. Nyalin fitur aliran worn bisa ngasilake cacat lawas.
Kanggo baris Papan PVC utawa WPC, mriksa ingPapan PVC conical twin-screw barelkaro paket perkakas. Kanggo tugas dhuwur-output utawa compounding, mbandhingakéco-rotating paralel twin-screw barellan luwih jembarkisaran twin-screw paralel. Tautan kasebut ndhukung pilihan peralatan; pilihan final isih gumantung ing rumus lan proses rute.
Nampa cetakan kanthi produksi sing dikontrol
Miwiti karo inspeksi komponen, banjur mbuktekaken asil mbentuk ing baris. Rumus WPC sing disepakati penting amarga polimer, isi kayu, kondisi kelembapan utawa sistem pelumas sing beda bisa ngganti tekanan, permukaan lan pemulihan dimensi.
| Tahap panampa | Apa sing kudu diverifikasi | Rekam kanggo nahan |
|---|---|---|
| Review dokumen | Revisi gambar, dhaptar komponen, materi lan ruang lingkup perawatan, pemanas, sensor, sirkuit pendingin, suku cadang lan manual | Register dokumen sing ditandatangani |
| Inspeksi bangku | Antarmuka kritis, register, bukaan, sisipan, pasuryan sealing, pengikat, permukaan aliran lan orientasi perakitan | Laporan dimensi lan visual disambungake menyang nomer bagean |
| Instalasi | Dhuwur tengah, pas flange, dhukungan, akses angkat, kabel pemanas, sensor, sambungan banyu lan keselarasan kanggo kalibrator | Daftar mriksa lan foto instalasi |
| Panas-munggah | Identifikasi zona, respon pengontrol, maca sensor, gambar saiki, bocor lan kondisi saluran pendinginan | Peta zona lan wacan sing stabil |
| Produksi run | Formula sing disetujoni, persiapan pakan, output, kacepetan saluran, suhu, tekanan, beban motor, kahanan pendinginan lan angkut | Lembar proses adhedhasar wektu lan sampel bahan mentah sing ditahan |
| pamriksa profil | Ukuran njaba, bagean tembok lan iga, straightness, twist, lumahing, werna, massa saben dawa lan pas karo komponen kawin | Pangukuran diikat kanggo posisi potong lan wektu produksi |
| Ganti lan Recovery | Penyesuaian sing disepakati, mandheg normal lan miwiti maneh, utawa siji ukuran utawa owah-owahan warna yen penting kanggo produksi saben dina | Operator sign-off lan dhaptar tumindak sing isih ana |
Produk sing wis rampung bisa uga mbutuhake tes sing ngluwihi dimensi profil.ASTM D7031minangka pandhuan kanggo ngevaluasi sifat mekanik lan fisik produk WPC, lan nyatakake yen pangguna kudu milih tes sing cocog karo aplikasi kasebut.ASTM D7032-21isine ratings kinerja kanggo WPC lan plastik-kayu papan dek, treads undhak-undhakan, njaga lan handrails.
Kanggo papan dek komposit sing dikuatake serat alam,ISO 16616:2015menehi cara test, nalikaISO 19821:2017alamat span rating. Konfirmasi edisi sing ditrapake, kode nasional lan ruang lingkup produk sadurunge nulis kontrak. Cetakan ora nindakake kepatuhan produk rampung.
Tampilan pabrik kita:handover paling apik iku jendhela proses stabil lan pesawat saka conto bisa dilacak. Kita pengin ngerti rumus endi sing mlaku, sepira cepet garis kasebut, ing endi meksa mapan, carane cooling disetel lan nalika saben sampel dipotong. Siji papan sing katon apik sing diselehake ing meja ora nerangake manawa baris kasebut bisa mbaleni.

Pitakonan sing kerep ditakoni
Informasi apa sing dibutuhake kanggo ngutip cetakan ekstrusi WPC?
Ngirim gambar profil final karo toleransi, rumus WPC lengkap, cara preparation materi, extruder lan rincian adaptor, output target lan kacepetan line, cooling lan tata letak haul-off, syarat lumahing, rencana changeover, keperluan kasedhiya lan test acceptance bisa diukur. Sampel produk fisik migunani, nanging ora kudu ngganti gambar sing dikontrol.
Bisa siji WPC jamur mbukak PE, PP lan PVC basis komposit kayu?
Wangun rampung sing padha ora nggawe bahan bisa diganti. Formulasi WPC adhedhasar PE, PP lan PVC bisa beda-beda ing aliran, jendela suhu, pelumasan, penarikan lan respon pendinginan. Kita mriksa rumus sing tepat lan rute pangolahan sadurunge mutusake manawa piranti siji lan sisipan sing kapisah praktis utawa apa alat khusus luwih aman.
Apa cetakan ekstrusi WPC kalebu kalibrator?
Ruang lingkup sing dipetik kudu ngomong. Extrusion mati mbentuk nyawiji panas, nalika calibrator, cooling bagean lan haul-mati ditahan lan stabil profil minangka cools. Nyuwun dhaptar perkakas baris-item sing ngenali mati, adaptor, calibrators, piring cooling, asu laut, pemanas, sensor lan ngganti bagean.
Napa profil WPC corak utawa sujud sawise cetakan?
Twist utawa busur bisa teka saka aliran mati ora rata, tembok ora seimbang utawa bagean web, cooling unequal, kalibrator alignment, output ora stabil, suhu nonuniform utawa misaligned haul-off. Ukur arah lan wektu distorsi sadurunge nyetel sawetara variabel. Sistem pambentukan lan pendinginan sing lengkap kudu dipriksa.
Bahan apa sing digunakake Nanhaiya kanggo cetakan WPC?
Kaca cetakan WPC Nanhaiya nyathet baja lan njlèntrèhaké baja paduan kekuatan dhuwur kanthi permukaan sing atos lan polesan. Saben jamur CNC machined lan panas dianggep, karo saluran cooling opsional. Kutipan sing disetujoni kudu ngenali kelas sing tepat, ruang lingkup perawatan, rampung aliran permukaan lan cathetan inspeksi kanggo proyek kasebut.
Kepiye cara nemtokake profil decking WPC sing kothong?
Nyedhiyani salib-bagean lengkap karo dimensi njaba, tembok lan kekandelan rib, geometri growong, radii, toleransi kritis, pasuryan katon, embossing utawa sanding sangu, target massa saben dawa lan standar test produk final. Tandhani dimensi endi sing fungsional supaya panyedhiya perkakas ngerti ing ngendi pangaturan sing paling penting.
Bisa jamur njamin selaras standar WPC decking?
Ora jamur kontrol tatanan profil, nanging kinerja produk final uga gumantung ing rumus, compounding, kontrol Kelembapan, kahanan extrusion, cooling lan sistem kualitas produksi. Pabrikan kudu nguji decking sing wis rampung miturut syarat sing ditrapake, kayata ASTM, ISO utawa standar nasional sing dipilih.
Carane kudu WPC extrusion jamur ditampa?
Priksa gambar sing disetujoni, bahan, perawatan, antarmuka, pemanas, sensor, permukaan aliran lan ganti bagean dhisik. Banjur mbukak rumus produksi sarujuk ing profil jeneng, output lan kacepetan baris. Rekam kahanan proses lan ngukur dimensi profil digawe adhem, tembok lan rib bagean, straightness, corak, lumahing, massa saben dawa lan sembarang tes dibutuhake dening specification produk.
Isi teknis sing disiapake saka cetakan WPC Nanhaiya, laras sekrup, peralatan lan kaca layanan. Dhukungan teknis eksternal diwatesi kanggo sumber resmi USDA, ASTM lan ISO. Dimensi perkakas pungkasan, bahan, perawatan, ruang lingkup garis lan kritéria ditampa dikontrol dening dokumen proyek sing disetujoni.