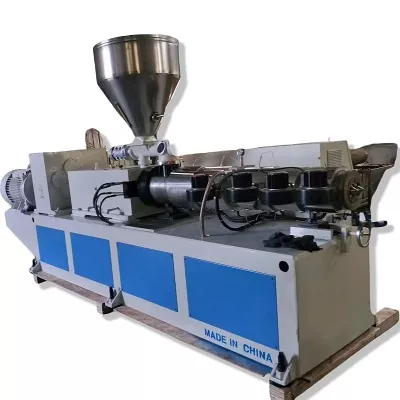
Pipa die sirah kudu pas luwih saka diameteripun nominal. Sampeyan kudu cocog karo polimer, formulasi, standar pipa, output, sambungan extruder, sistem kalibrasi lan cara operator sampeyan ngganti ukuran. Pandhuan iki ngowahi input kasebut dadi spesifikasi tuku kanggo produksi pipa PVC, PE, CPVC, PP lan PPR.


Kanggo tuku akepala die extrusion pipa, ngirim supplier limang set data sing cocog: materi lan formulasi; standar pipe, diameteripun lan sawetara tembok; kacepetan output lan baris; flange extruder lan antarmuka leleh-inlet; lan kalibrator hilir, vakum, cooling lan tatanan haul-off. A request sing menehi mung "pipa PVC, 110 mm" ora siap kanggo engineering.
Titik kontrak sing paling penting yaiku syarat sing ditampa. Sebutake bahan produksi nyata, ukuran pipa, output stabil, kacepetan garis, pemanasan lan persiyapan sensor, variasi tembok sing diidini, diameter njaba, ovality, kondisi permukaan lan tes produk sing dibutuhake. Kepala die mbentuk leleh panas, nanging ora bisa njamin pipa sing adhem pungkasan.
Kaputusan pisanan ora diameteripun mati
Kaputusan pisanan yaiku amplop produksi. Siji sirah bisa mbukak klompok ukuran toko karo mati lan mandrels diganti. Kisaran ukuran sing amba banget bisa ngasilake kompromi ing aliran, wektu panggonan, pangaturan, tekanan sirah lan kerja ganti. Kisaran sing bener gumantung saka materi lan tingkat, ora mung ing sisipan sing bisa pas ing jero awak.
Kita dibagi saben priksaan dadi telung wates. Wates produk kalebu bahan pipa, standar, diameter lan tembok. Watesan proses kalebu output, kacepetan, suhu lan tekanan. Wates mekanik kalebu flange, garis tengah, pemanas, sensor, posisi angkat lan hilir.
| Input panuku | Kok ngganti sirah die | Bukti ngirim |
|---|---|---|
| Polimer lan rumus lengkap | Ngganti viskositas, sensitivitas panas, slip, nyandhang, risiko karat, watesan wektu panggonan lan cara reresik | Lembar data kelas resin, persentase formulasi lan sampel |
| Pipa standar lan aplikasi | Nemtokake produk rampung sing kudu diprodhuksi lan dites garis kasebut | Nomer standar sing tepat, edisi, pasar lan gambar internal |
| OD, tembok, SDR utawa sawetara jadwal | Nyetel area aliran annular, kulawarga perkakas lan sawetara bagean pangowahan praktis | Tabel ukuran kanthi produk minimal, normal lan maksimal |
| Output net lan kacepetan baris | Owah-owahan kecepatan aliran, tekanan, beban pemanasan, wektu panggonan lan panjaluk pendinginan hilir | Stabil salable kg / h kanggo saben ukuran kritis |
| Extruder lan antarmuka adaptor | Nemtokake geometri inlet, pola bolt, register, segel, dhuwur tengah lan dhukungan | Gambar sing dikontrol plus foto sing diukur saka mesin sing ana |
| Kalibrasi lan sistem cooling | Ngaruhi drawdown, OD final, ovality, distribusi tembok lan prilaku wiwitan | Gambar kalibrator, data tank vakum, dawa cooling lan posisi haul-off |
| Rencana owah-owahan | Nemtokake bagean sing bisa dicopot, kepiye pusate lan kepiye operator nangani | Ganti frekuensi, cara reresik, kapasitas crane lan target downtime |
Tampilan pabrik kita:kita ora nganggep diameter pipa nominal minangka spesifikasi die-head sing cukup. Yen panuku menehi kita mung jeneng resin lan OD, kita takon seri tembok, rumus, output, antarmuka extruder lan cara ukuran sadurunge mbenakake path aliran. Kutipan cepet adhedhasar input sing ilang biasane mindhah pitakonan sing durung dijawab menyang komisi.



Mulai karo standar pipa rampung
Kepala die minangka alat produksi. Iku dudu sertifikasi pipa. Sing panuku kudu ngenali standar lan edisi produk sing tepat, dene supplier kudu nerjemahake amplop pipa menyang jalur aliran, set perkakas lan cara pangaturan. Kepatuhan pungkasan dibuktekake ing pipa rampung kanthi tes sing dibutuhake kanggo pasar lan aplikasi.
Kanggo proyek pipa banyu umum, telung referensi resmi sing migunani yaikuISO 1452-2: 2009 kanggo pipa PVC-U, ISO 4427-2: 2019 kanggo pipa PElanTS ISO 15874-2: 2013 kanggo pipa PP sing digunakake ing instalasi banyu panas lan adhem. Priksa edisi saiki, amandemen lan adopsi nasional nalika kontrak disiapake.
| kulawarga pipa | Referensi wiwitan resmi | Informasi sing isih dibutuhake RFQ die-head |
|---|---|---|
| Pipa tekanan PVC-U | ISO 1452-2 utawa setara nasional sing dibutuhake | Rumus campuran garing PVC, seri pipa, OD nominal, meja tembok, tunjangan soket, output, kacepetan garis lan syarat permukaan |
| Pipa tekanan PE | ISO 4427-2 utawa setara nasional sing dibutuhake | Senyawa PE persis, sawetara SDR, rentang OD, konstruksi padat utawa co-extruded, susunan garis utawa lapisan, output lan sistem pendingin |
| PP utawa PPR pipa banyu panas lan adhem | ISO 15874-2 utawa setara nasional sing dibutuhake | Kelas PP sing tepat, kelas dimensi pipa, aplikasi layanan, konstruksi lapisan, diameter lan tembok tembok, output lan metode kalibrasi |
| Saluran listrik utawa pipa industri | Spesifikasi nasional, industri utawa pelanggan sing ditrapake kanggo panuku | Formula material, kaku utawa target fungsional, geometri, warna, cetakan utawa garis, rencana uji lan cacat permukaan sing diidini. |
Aja nulis "miturut standar internasional" ing RFQ.Jeneng dokumen, bagean, edisi lan adopsi lokal. Banjur pasang gambar pipa sing wis rampung lan rencana inspeksi. Ukuran nominal sing padha bisa duwe macem-macem tembok, kahanan tes lan syarat identifikasi.
Siji liyane misahake prakara. Persetujuan banyu ngombe babagan produk pipa sing wis rampung lan bahan sing dibasahi. Mesen kepala mati saka Nanhaiya ora nransfer persetujuan banyu ngombe menyang pipa panuku. Persetujuan resin, kontrol senyawa, rekaman produksi lan sertifikasi pihak katelu tetep dadi bagian saka sistem kepatuhan produsen pipa.
Nemtokake rumus nyata, ora mung PVC utawa PE
Nanhaiyakepala die extrusion pipaditawakake kanggo PVC kanthi aditif, PE, CPVC lan PP. Jeneng-jeneng kasebut nemtokake kulawarga material. Dheweke ora ngandhani viskositas leleh, pengisi pengisi, sistem penstabil, konten daur ulang, jendhela pangolahan utawa cenderung metu.
Kanggo PVC, kirim resep campuran garing kanthi bobot lan kondisi campuran. Tingkat kalsium karbonat lan perawatan partikel, imbangan pelumas, sistem penstabil, modifier impact, bantuan pangolahan, pigmen lan persentase rework kabeh bisa ngganti tampilan tembok, tekanan sirah lan prilaku simpenan.
Kanggo PE utawa PPR, kirim kelas senyawa sing tepat lan lembar data pemasok saiki. Kalebu leleh massa-aliran utawa informasi viskositas minangka diterbitake kanggo kelas sing, Kapadhetan, aditif, karbon-ireng utawa sistem werna, watesan regrind lan apa loreng identifikasi utawa lapisan fungsi co-extruded.
PVC lan CPVC
Sajarah panas lan wektu panggonan kudu digatekake. Path aliran kudu ngindhari terus-terusan sing ora perlu, lan rencana pemanasan kudu ndhukung wiwitan lan reresik sing dikontrol. Owah-owahan formula kudu dibeberke sadurunge digawe.
PE
Grade, kekuatan leleh, output lan kapasitas cooling tumindak bebarengan. Kepala PE kanthi output dhuwur mbutuhake aliran circumferential sing stabil lan sistem ukuran sing cocog, ora mung jurang annular sing luwih gedhe.
PP lan PPR
Nyatakake resin lan produk layanan sing tepat. Pipa banyu panas lan kadhemen, tabung industri lan konstruksi multilayer bisa mbutuhake kahanan perkakas, pendinginan lan panriman sing beda.
Tampilan pabrik kita:nalika tim produksi ngganti pangisi, bahan resin utawa persentase daur ulang sawise perkakas disetujoni, die ora dumadakan dadi ora akurat. Input proses wis diganti. Kita ngrekam formulasi referensi ing persetujuan teknis supaya ngatasi masalah ing mangsa ngarep diwiwiti saka kondisi sing dikenal.

Bukaan die ora ukuran pipa final
A annular nyawiji panas ora ninggalake mati lan tetep geometrically tetep. Iku bisa swell ing metu, tarik mudhun ing haul-off, hubungi kalibrator, nyilikake sak cooling lan terus ganti nalika suhu sawijining equalizes. Mulane pipa nominal 110 mm ora kanthi otomatis nggunakake bukaan die 110 mm.
Asil pungkasan teka saka sistem: output extruder, suhu nyawiji lan meksa, die lan geometri mandrel, imbangan panas circumferential, centering, path online, calibrator, vakum, cooling lan kacepetan haul-mati. Yen bagean kasebut dituku saka macem-macem supplier, panuku kudu nemtokake siji gambar antarmuka sing dikontrol lan siji matriks tanggung jawab sing ditampa.
| Elemen kontrol | Apa pengaruhe langsung | Apa ora bisa mbuktekaken piyambak |
|---|---|---|
| Die lan path aliran mandrel | Distribusi leleh Annular, mundhut tekanan, prilaku panggonan lan wangun tabung awal | Final kadhemen OD, tembok, ovality utawa meksa kinerja |
| imbuhan centering Mandrel | Kesenjangan circumferential awal lan koreksi distribusi tembok | A asil stabil nalika suhu, aliran utawa alignment hilir tetep drifting |
| Pengaturan zona pemanas | Kontrol termal watara lan ing sadawane sirah | Suhu leleh sing nyata tanpa metode pangukuran sing ditemtokake |
| Calibrator lan tank vakum | Ukuran eksternal, pendinginan awal lan dhukungan bentuk | Tembok seragam nalika tabung leleh sing mlebu ora stabil |
| Sistem pendinginan | Tingkat solidifikasi, stabilitas dimensi lan sisa panas | Geometri apik nalika suhu utawa aliran banyu ora dikontrol |
| Angkot-off | Kacepetan garis, drawdown lan transportasi tetep | Ukuran sing bener nalika penarik salah utawa kacepetan fluktuasi |
Aturan ukuran sing migunani:nemtokake pipe cilik lan paling gedhe, nanging engineer watara sudhut operasi angel. Iki asring pipa paling gedhe ing output dhuwur, tembok thinnest ing kacepetan dhuwur line, ukuran cilik-output kurang sing mundhak wektu panggonan, lan produk karo tembok tightest utawa lumahing requirement.


Nanhaiya nawakake mandrels luwes, pilihan cooling-saluran lan liner replaceable ing sawetara pipe die-head sawijining. Gunakake opsi kasebut kanthi alesan sing ditemtokake. Penyesuaian migunani nalika operator duwe metode centering sing bisa diulang. Komponen nyandhang sing bisa diganti migunani nalika ruang lingkup, jumlah cadangan lan prosedur panggantos jelas.
Kunci antarmuka extruder sadurunge mesin diwiwiti
Pipa die bisa duwe jalur aliran internal sing apik lan isih gagal diinstal amarga inlet, register, pola bolt, segel utawa dhuwur tengah dianggep. Proyèk panggantos utamané rawan amarga gambar mesin bisa lawas, diowahi utawa ora kasedhiya.
Kita luwih seneng telung wujud bukti: gambar sing dikontrol asli, pangukuran seger lan foto sing jelas kanthi referensi skala. Yen telu ora setuju, mutusake konflik sadurunge gambar manufaktur dirilis.
- Extruder nggawe, model lan konfigurasi meneng
- Diameter sekrup lan kisaran output sing dirating
- Discharge utawa adaptor flange drawing
- Register diameteripun, ambane lan toleransi
- Jumlah bolt, benang, bunder pitch lan orientasi
- Seal-face geometri lan metode gasket
- Diameter leleh-inlet lan dawa transisi
- Dibutuhake piring breaker utawa antarmuka layar
- Ukuran port sensor-tekanan lan lokasi
- Jinis lan selipan sensor suhu leleh
- Tegangan pemanas, frekuensi, daya lan konektor
- Kompatibilitas jinis termokopel lan pengontrol
- Die-head tengah dhuwur lan arah aliran
- Dhukungan pigura, gembong, ril utawa titik ngangkat
- Reresik instalasi lan pangopènan kasedhiya
- Jarak kanggo calibrator lan referensi alignment
Nanhaiya nggawe customizableflange laraslan komponen mati-sirah, supaya adaptor bisa rembugan karo sirah tinimbang ngiwa minangka surprise instalasi. Kanggo proyek baris lengkap, kempal antarmuka mati karo milihmesin extruder plastik, kontrol lan peralatan hilir.
Tampilan pabrik kita:foto telpon flange mbantu kita ngerti tata letak, nanging ora nemtokake bunder bolt utawa ndhaftar pas. Kita nggunakake foto kanggo nemokake pitakonan. Kita nggunakake gambar sing ditandatangani kanggo ngethok logam. Bedane kasebut nyegah kesalahan antarmuka cilik supaya ora tundha kabeh instalasi.


Pilih konstruksi babagan materi lan tugas reresik
Kepala die pipa khusus Nanhaiya nggunakake baja paduan kekuatan dhuwur kanthi permukaan hardened lan diprodhuksi dening mesin CNC presisi lan perawatan panas. Umumeextruder mati sirahkaca dhaptar 38CrMoAl, nitriding lan atose lumahing HV950 kanggo HV1000.
Nilai kasebut minangka data wiwitan sing migunani, nanging spesifikasi sing disetujoni isih kudu ngenali bahan komponen sing tepat, ruang lingkup perawatan, kritéria kekerasan sing wis rampung, rampung permukaan aliran, inspeksi dimensi lan syarat karat. Nilai kekerasan ing siji komponen ora kudu disalin menyang saben pengikat, tutup pemanas utawa bagean struktural.
| Kondisi layanan | Prihatin pengadaan | Apa sing kudu ditetepake ing kutipan |
|---|---|---|
| Isi PVC | Pangisi mineral abrasive, celengan lan frekuensi reresik | Formula, level pengisi, bahan lan perawatan komponen wetted, ruang lingkup nyandhang sing bisa diganti lan metode reresik |
| CPVC utawa senyawa sensitif panas | Sajarah termal, tahan lan degradasi materi | Jendhela pangolahan, konsep jalur aliran, zona pemanasan, titik sensor, prosedur wiwitan lan mateni |
| PE karbon-ireng | Distribusi stabil, kualitas permukaan lan jangka panjang | Kelas senyawa, kisaran output, jendela tekanan, pengaturan pemanas lan akses reresik |
| Isi daur ulang | Kontaminasi, variasi viskositas lan partikel abrasif | Sumber, persentase maksimum, rencana filtrasi, sampel, variasi samesthine lan watesan ditampa |
| Ganti warna sing kerep | Tahan-up, akses, pangowahan-bagean nangani lan kethokan | Urutan warna, bahan reresik, wektu ganti sing diidini, prosedur purge lan bagean sing bisa dicopot |
Harder ora strategi materi lengkap.Atose lumahing, ambane cilik, kateguhan substrat, prilaku karat, finish lan cara ndandani kudu cocog karo komponen lan proses. Takon supplier kanggo dhaptar apa sing dianggep, carane diverifikasi lan cathetan pengawasan sing teka karo pesenan.


Review Nanhaiyaperalatan produksi, sertifikatlanlayanan teknissajrone kualifikasi supplier. Panuntun instalasi lan saran pangopènan jangka panjang bisa kalebu ing ruang lingkup dhukungan sing disepakati.
Nggawe pangowahan ukuran minangka bagean saka pitungan tuku
Rega perkakas sing luwih murah bisa larang yen saben owah-owahan nyambungake crane, ngrusak pemanas utawa mbutuhake pusat nyoba-lan-kesalahan sing bola-bali. Takon carane mati lan mandrel dibusak, ngendi bagean panas diselehake, kang fasteners ditangani, carane alignment dibalèkaké lan kang asu laut utawa consumables diganti.
| Pitakonan ganti | Apa sing tuku kudu peduli | Output kontrak |
|---|---|---|
| Kang ukuran nuduhake siji awak? | Nuduhake nomer nyata saka sirah lan ngganti-part set | Matriks kompatibilitas kanthi pipa OD, sawetara tembok lan materi |
| Apa sing kudu adhem sadurunge dicopot? | Ngaruhi downtime lan nangani safety | Suhu ditulis lan prosedur penanganan |
| Carane die lan mandrel pusaté? | Ngaruhi kethokan wiwitan lan koreksi tembok | Diagram pangaturan, posisi referensi lan latihan |
| Piranti lan piranti angkat apa sing dibutuhake? | Nyegah penanganan improvisasi sing ora aman | Dhaptar alat, bobot bagean, titik angkat lan gambar peralatan |
| Bagian endi sing dadi suku cadang rutin? | Nyuda downtime sawise thread, segel, mesin ingkang ndamel benter utawa karusakan sensor | Dhaptar cadangan sing disaranake rong taun miturut barang |
| Kepiye cara ngresiki jalur aliran? | Ngganti tenaga kerja, risiko permukaan lan kethokan owah-owahan warna | Alat reresik, bahan lan langkah disassembly sing disetujoni |
Kanggo jadwal produk campuran, etung biaya pangowahan miturut jam, tenaga kerja lan kethokan wiwitan. Yen tanduran ngganti antarane rong ukuran pipa adoh kaping pirang-pirang saben minggu, loro kepala lengkap bisa nglindhungi wektu produksi luwih saka siji awak karo akeh sisipan. Yen owah-owahan arang banget lan jangkauane kompak, awak sing dienggo bareng bisa dadi wicaksana.
Tampilan pabrik kita:kita takon sapa sing bakal ngganti perkakas lan peralatan angkat apa sing kasedhiya. Desain sing bisa digunakake ing bangku perakitan sing resik bisa uga kikuk ing jejere extruder panas lan tank vakum. Akses operator minangka input teknik, dudu rincian sawise dodolan.

Gunakake cacat pipa kanggo nemokake zona proses sing tanggung jawab
Nalika pipe mbukak mati specifications, operator asring nyetel die pisanan amarga bolt centering katon. Sing sementara bisa nambah siji maca nalika ndhelikake suhu, extruder utawa masalah hilir. Rekam cacat sak circumference lan ing dawa pipe sadurunge nggawe sawetara owah-owahan bebarengan.
| Cacat sing diamati | Die-head mriksa | Priksa hulu lan hilir | Pelajaran tuku |
|---|---|---|---|
| Siji sisih terus-terusan luwih kenthel | Mandrel centering, aliran-path celengan, karusakan, imbangan mesin ingkang ndamel benter lan alignment Déwan | Extruder surging, kalibrator alignment, distribusi vakum, cooling lan haul-off alignment | Mbutuhake pusat sing bisa diakses, zona suhu lan referensi keselarasan |
| Tembok ganti watara lan ing sadawane pipa | Pangaturan longgar, siklus termal, tekanan sing ora stabil utawa aliran sing ora rata | Feeding, output meneng, kontrol line-kacepetan, vakum lan stabilitas suhu banyu | Nampa jendhela operasi sing stabil, ora mung siji set pangukuran |
| Garis permukaan sing dawa | Kontaminasi, simpenan, goresan utawa rusak permukaan lambe | Partikel sing ora dilebur, filtrasi, karusakan kalibrator lan tandha penanganan | Netepake alat reresik, rencana saringan, inspeksi permukaan lan perkakas cadangan |
| Garis kuning, coklat utawa ireng | Zona mati, celengan, panas lokal sing gedhe banget lan wektu panggonan sing dawa | Feed kontaminasi, celengan tong minyak, nyandhang meneng lan laku mati | Deleng path leleh lengkap lan rutin reresik sadurunge nyalin geometri lawas |
| Tekanan sirah dhuwur | Longkangan annular diwatesi, suhu kurang, blockage utawa path aliran ora cocog | Watesan layar, viskositas materi, dikarepake output lan kondisi sensor | Nyatakake titik pangukuran tekanan lan watesan operasi ing spesifikasi |
| Ovalitas pipa | Aliran metu sing ora rata utawa posisi tabung awal | Calibrator nyandhang, vakum, cooling balance, support lan haul-off alignment | Ovalitas pungkasan kalebu tes panampa baris lengkap |
| Lumahing njero kasar | Rampung Mandrel, celengan, suhu lan prilaku aliran | Kelembapan material, dispersi, degradasi lan stabilitas output | Kalebu kritéria permukaan internal lan eksternal ing persetujuan sampel |
Aturan siji-owahan:ngrekam garis dasar, ngganti siji variabel kontrol, ngenteni materi kanggo lelungan liwat baris, tandha pipe kena pengaruh lan ngukur maneh. Imbuhan acak saka suhu, centering, vakum lan haul-off ing wektu sing padha ngrusak bukti needed kanggo ngenali sabab.
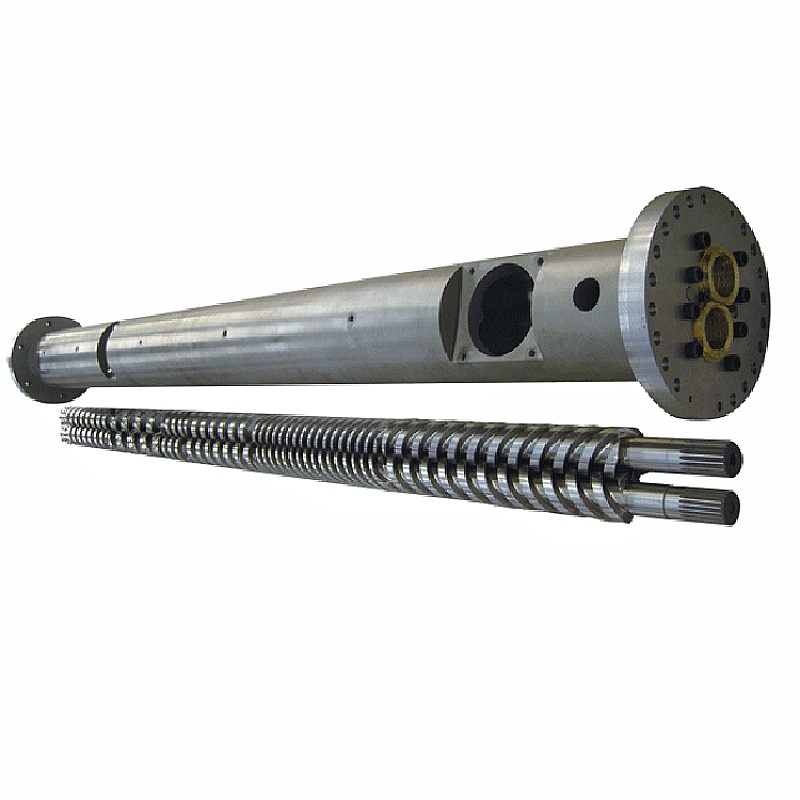
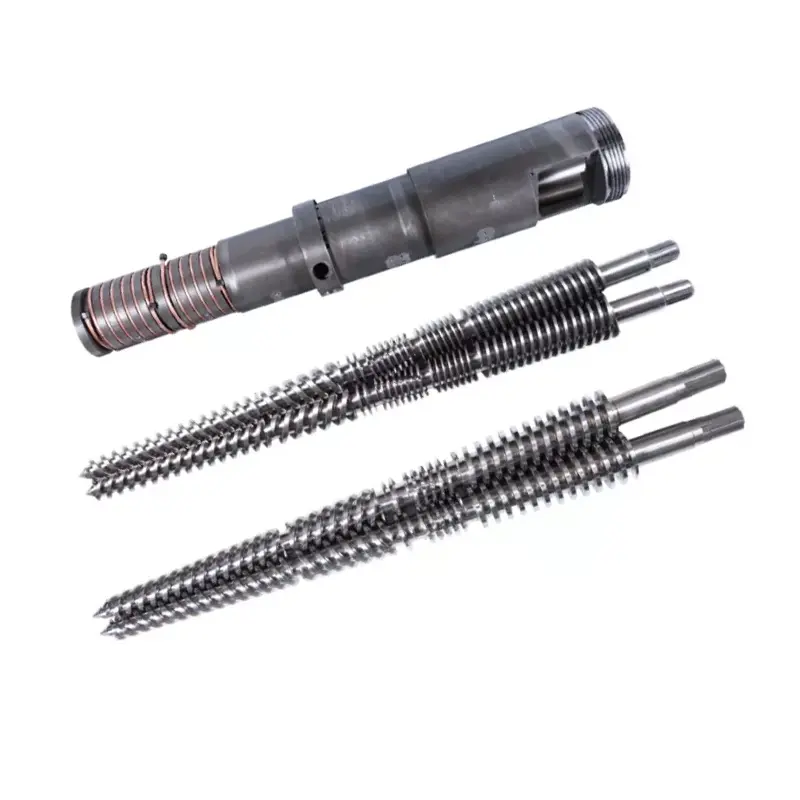
Yen output utawa tekanan leleh ora stabil sadurunge sirah, priksa uga sekrup lan tong minyak. persediaan Nanhaiyasekrup tunggal pipa PVC, Pipa PVC paralel meneng barellanPipa PVC conical twin-screw barel. Die ngirim ora dirancang maneh kanggo ijol kanggo worn utawa unsuitable plasticizing bagean.

Pipe extrusion die head RFQ checklist
RFQ lengkap ngidini para panuku mbandhingake ruang lingkup teknik tinimbang mbandhingake rega dhasar sing murah kanthi kutipan inklusif. Sijine item ing ngisor iki ing siji paket revisi-kontrol.
- Ngenali produk.Dhaptar saben pipa OD, sawetara tembok, SDR utawa jadwal, construction lapisan, werna lan aplikasi. Tandhani produk normal lan ukuran sing paling angel.
- Jeneng standar.Menehi standar pas, bagean, edition, Adoption nasional lan drawing internal. Pasang rencana inspeksi pipa sing wis rampung.
- Nyampekno materi.Nyedhiyakake rumus PVC lengkap utawa kelas PE, PP utawa PPR sing tepat, aditif, pengisi, pigmen, isi daur ulang lan lembar data pemasok.
- Netepake tingkat.Menehi output salable net lan kacepetan line kanggo saben produk kritis, plus kapasitas cooling kasedhiya lan jadwal operasi normal.
- Njlèntrèhaké extruder.Negara siji, sekrup kembar podo utawa conical; diameteripun meneng; daya motor; tekanan lan suhu leleh normal; tata letak adaptor; lan watesan proses saiki.
- Ngontrol antarmuka.Pasang flange, register, bunder bolt, sealing pasuryan, leleh inlet, dhuwur tengah, sensor-port lan gambar support.
- Nemtokake rincian listrik.Dhaptar voltase lan frekuensi pemanas, jinis termokopel, standar konektor, kompatibilitas pengontrol, dawa kabel lan syarat area mbebayani yen ana.
- Tampilake garis hilir.Kalebu dimensi kalibrator, tank vakum, dawa pendinginan, susunan semprotan utawa kecemplung, jinis haul-off, garis tengah lan jarak saka metu mati.
- Pilih ruang lingkup pangowahan.Dhaptar set pangowahan bagean, pemanas lan sensor cadangan, segel, pengikat, alat penanganan, rak panyimpenan lan prosedur pangowahan ukuran sing dikarepake.
- Nemtokake dokumen.Panjaluk gambar perakitan lan bagean, tagihan bahan, cathetan bahan lan perawatan panas, inspeksi dimensi, dhaptar listrik, instruksi operasi lan dhaptar suku cadang.
- Tulis tes acceptance.Sebutna resin, rumus, ukuran pipa, durasi mlaku, output, kecepatan garis, rekaman proses, sampling dimensi lan kriteria lulus/gagal.
- Njlentrehake dhukungan.Setuju babagan panuntun dhumateng instalasi, tanggung jawab komisioning, pelatihan operator, pitulungan remot lan wates antarane kinerja die-head lan lengkap.
Peringatan ganti:mati worn bisa maneh ngreksa dimensi asli. Ukur antarmuka mesin lan pipa ditahan sing apik, temokake gambar asli lan jelasake kenapa sirah lawas diganti. Nyalin saben dimensi sing rusak bisa ngasilake aliran utawa masalah keselarasan sing padha.
Konfigurasi sekrup uga kudu cocog karo tugas materi. Telusuri Nanhaiyasekrup tunggal, sekrup kembar podolanlaras kembar-screw conicalnalika priksaan isine bagean plasticizing lengkap. Kanggo aksesoris lan perkakas sing disambungake, gunakakekisaran suku cadang ekstrusi.
Nampa kepala babagan kondisi produksi sing arep didol
Pemriksaan dimensi mbuktekake manawa komponen sing diprodhuksi cocog karo gambar kasebut. Ora mbuktekaken carane senyawa tartamtu bakal mili liwat baris lengkap. Rencana penerimaan swara duwe rong bagean: verifikasi komponen lan produksi.
| Tahap panampa | Apa sing kudu diverifikasi | Rekam kanggo nyimpen |
|---|---|---|
| Review dokumen | Revisi gambar sing disetujoni, tagihan bahan, matriks bagean ganti, dhaptar pemanas lan sensor, manual lan ruang lingkup cadangan | Register dokumen sing ditandatangani |
| Inspeksi komponen | Antarmuka kritis, fitur konsentris, pasuryan sealing, fasteners, port, materi, perawatan lan kondisi lumahing aliran katon. | Cathetan dimensi lan materi utawa perawatan sing ditemtokake ing urutan kasebut |
| Priksa perakitan | Pas, orientasi, instalasi pemanas, selipan sensor, gerakan centering, support, ngangkat lan akses | Dhaptar priksa perakitan kanthi foto |
| Priksa panas | Identifikasi zona, respon controller, maca sensor, gambar saiki lan stabilitas termal | Peta zona lan wacan sing stabil |
| Produksi run | Bahan sing disepakati, ukuran pipa, output, kacepetan saluran, suhu, tekanan leleh, beban motor, vakum lan kahanan pendinginan | Lembar proses adhedhasar wektu lan sampel sing disimpen |
| Inspeksi pipa | OD, tembok ing pirang-pirang posisi jam, ovality, massa saben dawa, lumahing njero lan njaba, straightness lan tes standar sing dibutuhake | Laporan inspeksi disambungake menyang posisi sampel lan wektu produksi |
| Operasi rutin | Start-up, koreksi centering, mandeg normal, disassembly aman utawa siji pangowahan ukuran sarujuk | Operator sign-off lan dhaptar item mbukak |
Gunakake formulasi normal panuku nalika praktis. Yen bahan pengganti dibutuhake, cathet prabédan lan matesi apa sing dibuktekake saka tes kasebut. A sukses PE roto ora ngesyahke rumus PVC, lan nglukis-tembok kurang-kacepetan produk ora mbuktekaken lancip-wall kondisi-kacepetan dhuwur.
Tampilan pabrik kita:kita luwih seneng roto stabil karo pangukuran bisa dilacak liwat tampilan ringkes ing output maksimum. Tekanan kudu mapan, maca tembok kudu tetep bisa dikontrol, pemanas ora kudu siklus abnormal lan pipa sing adhem kudu ketemu karo pemeriksaan sing disepakati. Asil kasebut menehi loro-lorone titik serah terima sing migunani.


Pitakonan sing kerep ditakoni
Informasi apa sing dibutuhake kanggo ngutip kepala die ekstrusi pipa?
Kirim bahan polimer lan rumus, standar pipa, ukuran lengkap lan jangkoan tembok, output target lan kacepetan garis, jinis extruder, leleh inlet lan flange drawing, voltase pemanas, syarat sensor, rincian kalibrasi hilir, bagean pangowahan sing disenengi lan rencana penerimaan. Foto lan gambar sing diukur saka sambungan saiki uga migunani kanggo proyek panggantos.
Bisa siji pipe mati sirah mbukak PVC, PE lan PPR?
Awak njaba sing dienggo bareng bisa uga teknis ing proyek sing ditetepake kanthi sempit, nanging PVC, PE lan PPR ora nggawe aliran, kondisi termal utawa ukuran sing padha. Kita mbandhingake formulasi lengkap, output, kisaran ukuran, syarat jalur aliran lan metode reresik. Perkakas sing kapisah utawa sirah sing kapisah bisa dadi pilihan produksi sing luwih aman.
Apa diameter pipa mati padha karo diameter pipa pungkasan?
Biasane ora. Tabung panas diganti sawise ninggalake mati amarga nyawiji swells, ndudohke mudhun, lumebu ing calibrator lan cools. Die dibutuhake lan dimensi mandrel kudu dirancang karo materi, output, kacepetan line, ukuran vakum lan sistem cooling, tinimbang disalin langsung saka ukuran pipe nominal.
Bisa sirah mati piyambak njamin kekandelan tembok pipe lan ovality?
Ora sirah die netepake distribusi nyawiji annular, nanging kekandelan tembok final lan ovality uga gumantung ing stabilitas nyawiji, centering, imbangan suhu, kondisi calibrator, vakum, cooling, alignment angkut-mati lan kacepetan line. Penerimaan kudu nguji baris operasi lengkap.
Bahan apa sing digunakake Nanhaiya kanggo kepala mati ekstrusi?
Kaca sirah extruder umum Nanhaiya nampilake 38CrMoAl kanthi nitriding lan kekerasan permukaan HV950 nganti HV1000. Kepala mati ekstrusi pipa khusus diterangake minangka baja paduan kanthi permukaan sing atos. Bahan pungkasan, perawatan panas lan syarat permukaan wetted kudu dikonfirmasi kanggo resin, aditif lan cara reresik ing spesifikasi sing disetujoni.
Apa aku kudu tuku siji sirah mati karo akeh sisipan ukuran utawa sawetara kepala lengkap?
Gunakake bagean ganti nalika sawetara ukuran, output lan reresik tumindake ngidini siji awak kanggo nutupi proyek tanpa imbuhan gedhe banget. Kepala sing kapisah bisa dingerteni nalika produk beda-beda kanthi diameter, polimer, output, struktur lapisan utawa frekuensi ganti. Bandhingake total wektu ganti lan risiko produksi, ora mung rega perkakas.
Carane ngirim pipe extrusion mati sirah ditampa?
Miwiti kanthi gambar, materi, perawatan, pemanas, sensor, flange lan mriksa jalur aliran. Banjur mbukak bahan produksi sing disepakati ing ukuran pipa, output lan kacepetan garis sing ditemtokake. Rekam suhu, tekanan cair, wacan tembok ing keliling, diameter njaba, ovality, kondisi permukaan, massa saben dawa lan tes apa wae sing dibutuhake dening standar pipa target.
Apa sing nyebabake salah sijine tembok pipa sing diekstrusi dadi luwih kenthel?
Kemungkinan nimbulaké kalebu mati utawa mandrel mis-centering, ora seimbang suhu circumferential, aliran nyawiji ora rata, celengan utawa karusakan ing path aliran, output extruder boten stabil, misalignment calibrator, vakum ora rata utawa cooling, lan misalignment haul-mati. Priksa tren sadurunge nggunakake bolt centering kanggo ndhelikake masalah hilir.
Konten teknis sing disiapake saka informasi produk, peralatan lan layanan Nanhaiya saiki, mung didhukung dening kaca standar pipa ISO resmi. Geometri mati pungkasan, materi, perawatan, dimensi lan kritéria ditampa ditetepake dening spesifikasi proyek sing disetujoni.