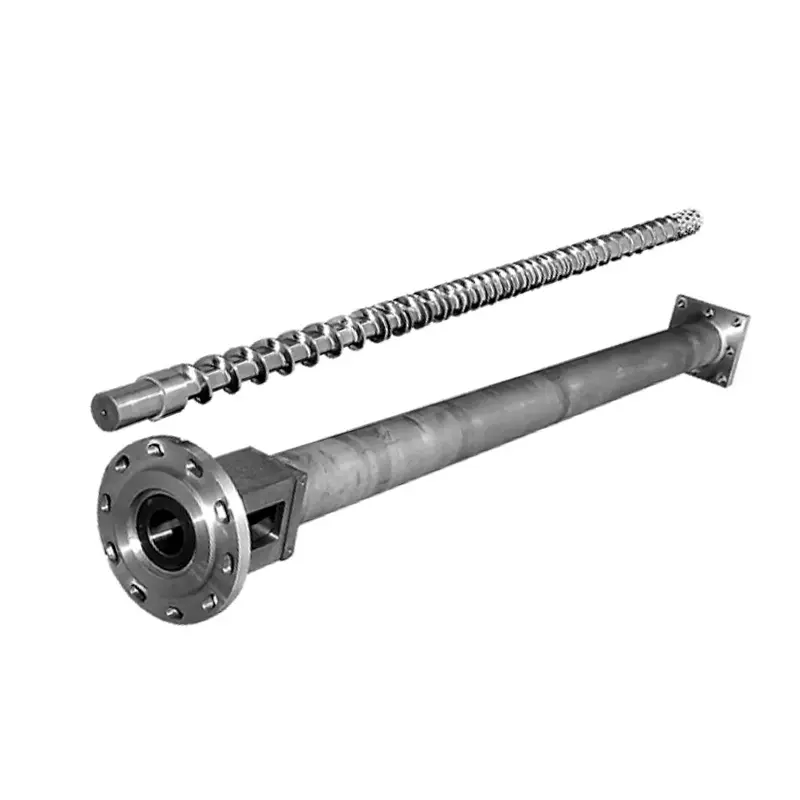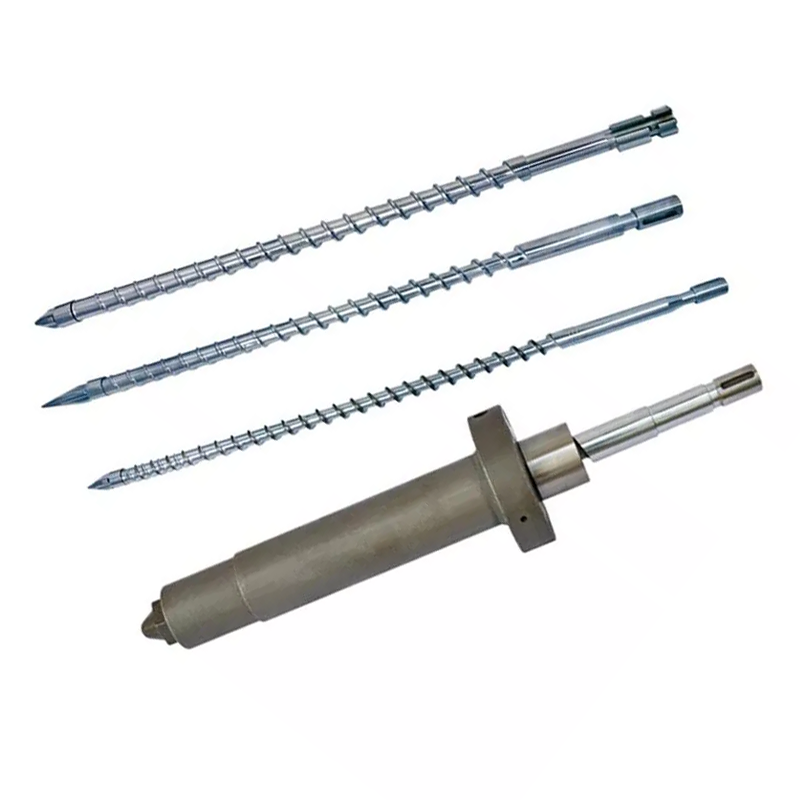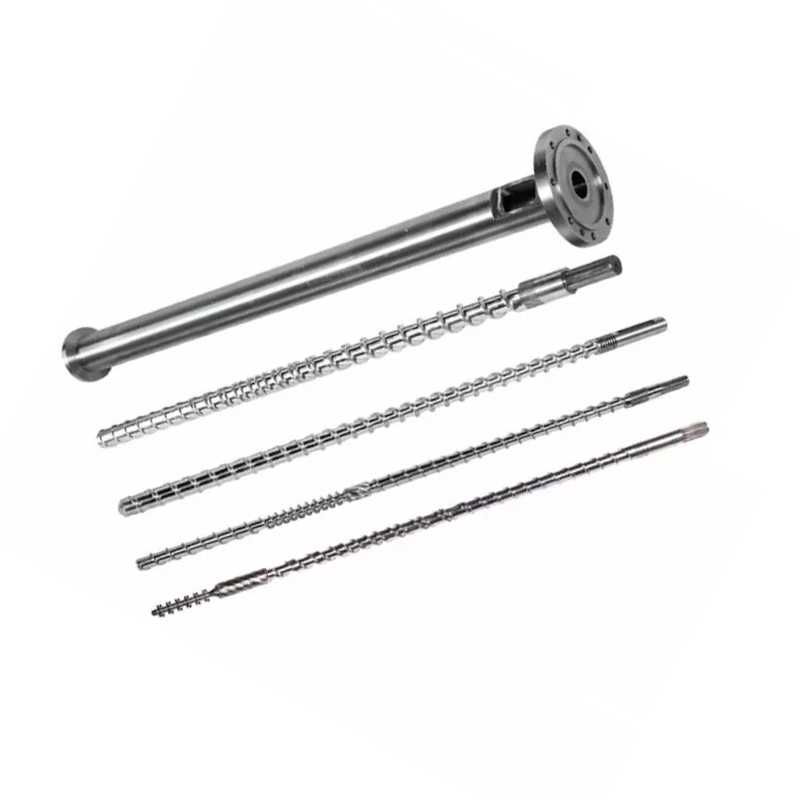
Timer Recovery alon bisa nuduhake masalah dipakani, proses diganti utawa hardware worn. Diagnosa sing migunani ngandhani sing endi, lan manawa sampeyan butuh wektu siklus.
Yen injeksi ngecor meneng Recovery njupuk dawa banget, pisanan konfirmasi sing telat siklus. Banjur mriksa lampahing feed, kacepetan meneng nyata, meksa bali lan suhu marang roto referensi stabil. Priksa geometri lan nyandhang nalika mriksa kasebut ora nerangake kerugian. Ganti komponen mung sawise ngenali fungsi matesi.

Pisanan, nemtokake manawa pemulihan ana ing jalur kritis siklus
Pamulihan sekrup yaiku tahap plastikisasi lan pangukuran: sekrup muter, nyiapake tembakan sabanjure lan mundur nalika leleh nglumpukake ing ngarepe. Iku beda saka injeksi, nalika meneng maju kanggo ngirim dijupuk sing. Priksa definisi timer pengontrol, utamane manawa kalebu wektu tundha utawa dekompresi.
Recovery asring tumpang tindih bagean saka urutan cooling. Dadi efek ing total wektu siklus gumantung ing nalika Recovery diwiwiti lan tumindak mesin kang kudu ngenteni kanggo rampung. Maca tilak urutan tinimbang nganggep yen saben detik dibusak saka Recovery mbusak detik saka siklus.
| Duration Recovery | Enteni ing njaba jendhela | Apa tegese owah-owahan |
|---|---|---|
| 12 detik | 2 detik | Recovery wis tundha tumindak sabanjuré. |
| 9 detik | 0 detik | Dandan pemulihan 3 detik mbusak 2 detik ngenteni. |
| 7 detik | 0 detik | Liyane 2 detik mati Recovery ora nggawa maneh siklus abang ing conto iki. |
Pitakonan pisanan kita yaiku apa mesin nunggu leleh utawa mung nglaporake nomer sing pengin dikurangi. Yen Recovery wis pas mulyo ing jendhela sing kasedhiya, kita bakal fokus ing konsistensi lan kualitas leleh sadurunge nyaranake sekrup-output luwih.
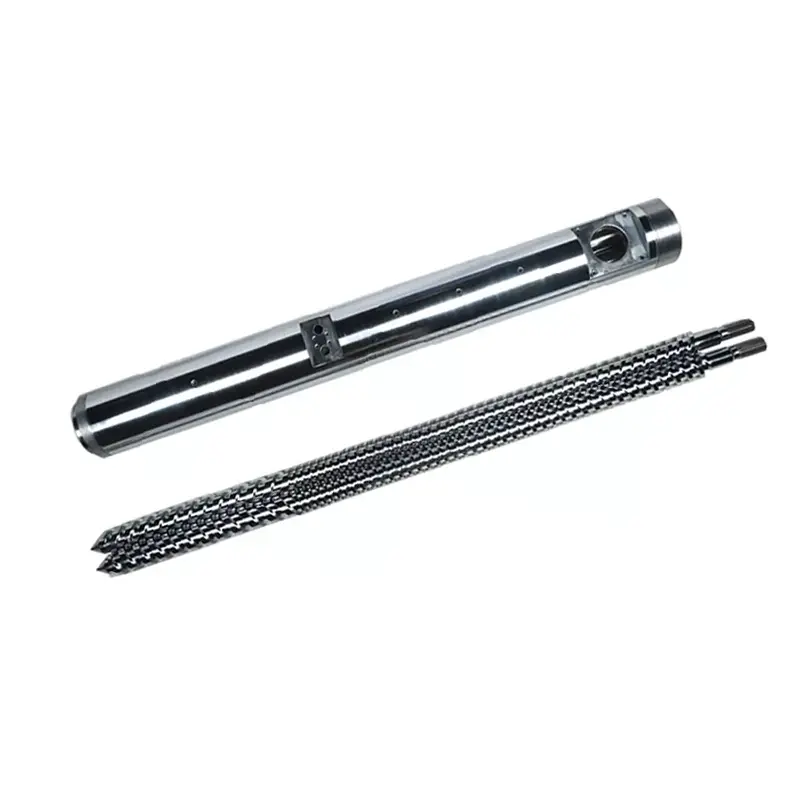
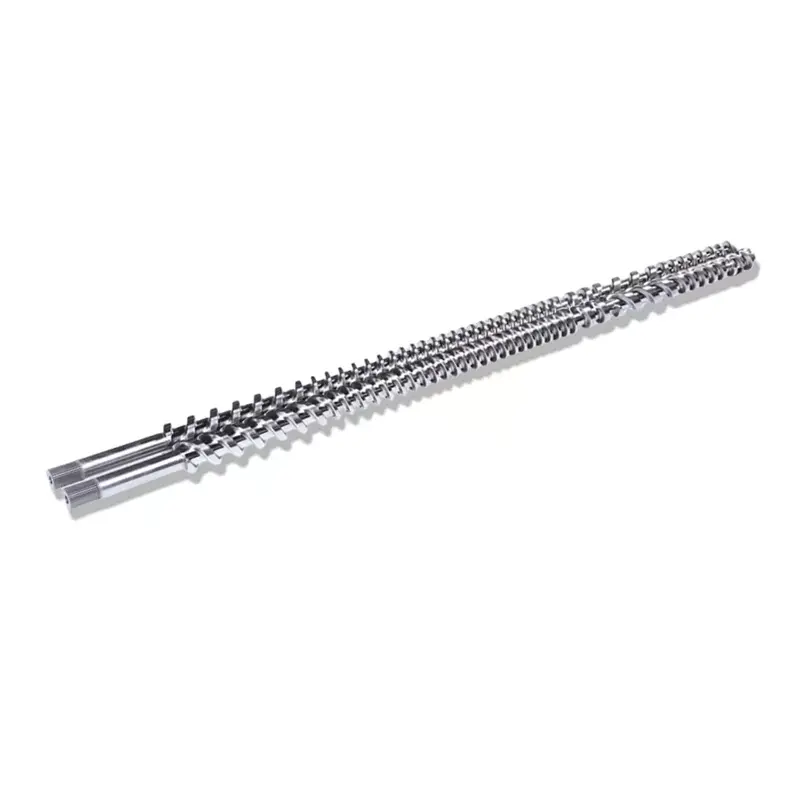
Kanggo panjelasan sing luwih akeh babagan perakitan, deleng kitainjeksi ngecor meneng laras guide. Ing kene, tujuane luwih sempit: nemtokake kenapa pemulihan diganti lan tumindak apa sing didhukung bukti kasebut.
Owah-owahan dadakan lan penurunan bertahap mbutuhake titik wiwitan sing beda
Simpen referensi sadurunge nyetel mesin. Bandhingake bahan resin sing padha, rasio regrind, setelan dijupuk, jamur lan kondisi suhu. Rekam siklus individu uga rata-rata; Recovery banget alon sok-sok bisa ngganggu produksi sanajan rata-rata katon ditrima.
| Pola sing diamati | Priksa dhisik | Bukti sing kudu direkam |
|---|---|---|
| Tambah dadakan sawise owah-owahan materi utawa resep | Wangun feed, regrind, kondisi pangatusan lan setelan ditransfer | Kathah materi, rasio campuran, kondisi partikel lan cathetan proses sadurunge / sawise |
| Siklus alon intermiten kanthi siklus normal ing antarane | Gangguan feed, bridging lan variasi kacepetan nyata | Tilak Recovery, aktivitas loader lan RPM nyata kanggo siklus padha |
| Recovery worsens mboko sithik ing tugas stabil | Verifikasi kahanan operasi, banjur priksa nyandhang | Data pemulihan historis lan ukuran sekrup / tong minyak sing diukur |
| Beban dhuwur lan RPM nyata ing ngisor prentah kasebut | Drive mesin, watesan torsi lan kondisi termal | Actual versus commanded RPM, beban tren lan weker mesin |
| Masalah diwiwiti sanalika sawise ngganti komponen | Dipasang identitas part, dimensi, geometri lan perakitan | Revisi gambar sing disetujoni, komponen sing dipasang lan setelan komisioning |
Pola iki mutusake urutan investigasi; ora ana buktine dhewe. Kesalahan sing tiba-tiba kanthi gangguan, skor utawa beban sing ora normal mbutuhake perhatian layanan mesin sing cepet, sanajan wektu wiwitane meh padha karo masalah proses.
Konfirmasi yen pelet tekan sekrup terus-terusan
A hopper lengkap ora netepake yen meneng lagi dipakani. Priksa loader, shutoff slide, path material lan cooling feed-throat. Mangga madosi gangguan sing pas karo siklus alon sadurunge ngganti bagean komprèsi utawa supaya meneng anyar.
Asahi KaseiPanuntun Asaclean babagan feed-throat bridgingnerangake carane panas cedhak zona tong minyak mburi bisa soften pelet prematur. Pelet bisa clump lan ngalangi wacana, ninggalake sekrup cendhak materi sanajan resin tetep ing ndhuwur.
Priksa apa diganti ing feed dhewe. Rasio regrind sing beda, luwih akeh denda utawa partikel sing ora duwe aturan sing kudu digatekake. Celanese khusus pranala kualitas partikel regrind kanggo dipakani lan masalah Recovery ing sawijiningPandhuan pangolahan Vectra® LCP. Rekomendasi kasebut khusus kanggo materi, nanging menehi alasan konkrit kanggo ngrekam kondisi partikel tinimbang mung jeneng resin.
Yen Recovery deteriorates sawise owah-owahan regrind, kita bakal mbandhingaké karo feed referensi disetujoni sadurunge ngganti hardware. Yen prilaku Recovery lawas bali, diselidiki feed wis entuk prioritas. Asil kasebut menehi pabrik arah sing luwih apik tinimbang panjaluk "sekrup sing luwih cepet."
Pangatusan isih kudu nyukupi syarat supplier resin. Aja nganggep yen kelembapan minangka panjelasan kanggo saben masalah wektu, utawa yen pemulihan sing bisa ditrima mbuktekake resin cukup garing. Proses lan kualitas bagean pungkasan kudu mriksa kapisah.
Priksa kacepetan nyata, tekanan bali lan suhu leleh bebarengan
Waca RPM nyata, ora mung setpoint
Yen printah ora diganti nanging sekrup nguripake luwih alon, mriksa watesan operasi mesin lan prilaku drive. Rekomendasi geometri ora bisa ngatasi kesenjangan sing ora dijelasake antarane kacepetan sing dijaluk lan dikirim. Rekam kacepetan nyata liwat stroke pemulihan, utamane nalika alon-alon diwiwiti.
RPM uga mbutuhake diameter sekrup tegese akeh. kitasawetara sekrup injection moldingkalebu diameteripun saka 30 kanggo 170 mm. Nransfer setelan rotasi-kacepetan antarane diameteripun beda ngganti kacepetan peripheral ing lumahing meneng.
Kacepetan pinggiran, m/s = π × diameter, mm × RPM ÷ 60.000
Ing 100 RPM, sekrup 40 mm nduweni kacepetan periferal kira-kira 0,209 m / s; meneng 60 mm tekan bab 0,314 m / s. Iki minangka conto sing diwilang, setelan sing ora disaranake utawa petungan langsung tingkat geser leleh.
Gunakake panuntun dhumateng Processing bahan resin nyata lan watesan mesin kanggo ngadili kacepetan. Nambah RPM migunani mung yen mesin bisa ngirim lan leleh asil tetep ditrima.
Temokake sebabe tekanan mburi disetel ing ngendi
Meksa mburi nolak mundur meneng sak Recovery lan mengaruhi carane materi plasticized. Yen ditambahake kanggo mbenerake masalah pencampuran utawa pangukuran, nyuda mung kanggo nambah wektu bisa nyebabake masalah kualitas kasebut maneh. Konfirmasi manawa tekanan sing ditampilake yaiku tekanan hidrolik utawa plastik khusus sadurunge mbandhingake mesin.
Rekomendasi tekanan bali universal utamane ora mbantu. Kanggo Vectra LCP,Celanese nemtokake tekanan mburi minimal, spesifik 5-15 bar, lan ngelingake babagan overheating lan karusakan serat kanthi tekanan sing berlebihan. Iku panuntun dhumateng kanggo Vectra, ora setelan kanggo nyalin menyang PP, ABS utawa proses PC.
Priksa leleh sadurunge nampa setelan sing luwih cepet
Setpoints tong minyak ora njlèntrèhaké kanthi lengkap kondisi termal saka nyawiji. Tindakake prosedur pangukuran suhu leleh sing disetujoni, verifikasi sistem pemanas lan sensor, lan mbandhingake kualitas bagean sawise owah-owahan sing dikontrol. Wektu pemulihan sing luwih cendhek kanthi owah-owahan warna, materi sing ora dilebur utawa konsistensi sing luwih sithik dudu penyesuaian sing sukses.
Ganti siji variabel sing relevan lan ngidini proses dadi stabil. IngPandhuan ngatasi masalah Vectranggunakake pendekatan panggung sing padha. Tansah nyoba nang jendhela operasi disetujoni kanggo materi sing bener mbukak.
Pisah bagean ngirim worn saka dering mriksa bocor
Nalika dipakani lan kahanan operasi iso dibandhingke nanging Recovery tetep deteriorating, kondisi meneng lan tong minyak pantes pengawasan. Ukur diameteripun pesawat njaba lan bolongan tong minyak ing posisi ditetepake marang drawing utawa watesan pengawasan ditetepake. Priksa karusakan lumahing uga dimensi.
Déwan sekrup-ngarep mbutuhake tes sing beda. Sajrone Recovery, tutup non-bali ngidini nyawiji kanggo maju; sajrone injeksi, kudu nutup aliran mundur. A tutup bocor bisa mengaruhi konsistensi dijupuk, nanging ora netepake manawa bagean plasticizing meneng wis rusak.


Yen bantalan utawa bobot dijupuk uga beda-beda, kalebu test non-bali-katup Produsèn mesin ing diselidiki. kitapandhuan pilihan tip menengisine ring, jog lan ukuran kawin ing liyane rinci.
Kita ora bakal menehi wewenang panggantos sekrup-lan-laras lengkap ing timer alon piyambak. Kosok baline, sekrup anyar ora kudu dilebokake ing tong sampah tanpa mriksa asile pas. Nyuwun laporan dimensi sing ngenali posisi pangukuran lan watesan nyandhang sing digunakake kanggo nggayuh rekomendasi kasebut.
Nalika desain meneng beda nggawe raos?
Tinjauan desain dadi migunani nalika geometri saiki ora bisa nyukupi tugas sing dituju ing kahanan operasi sing bisa ditampa. Iki bisa uga tindakake owah-owahan resin, requirement dijupuk luwih gedhe utawa jendhela Recovery kasedhiya luwih cendhek. Tetep dadi kapisah saka mulihake proses sukses sadurunge sing mung rusak.
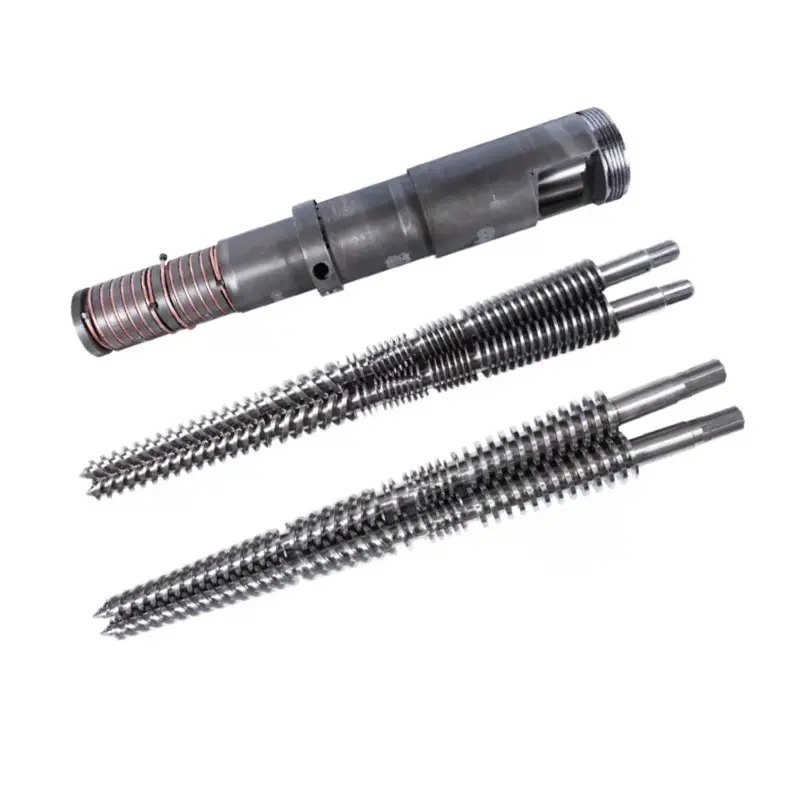
Loro kulawarga produk sekrup injeksi kita nggambarake pilihan desain sing cocog:
| Desain Nanhaiya | Bagean kompresi | Carane kita bakal nggunakake ing review |
|---|---|---|
| Screw cetakan injeksi bertahap | Biasane 40% -60% saka total dawa sekrup, kira-kira 50% ing deskripsi produk | A maneh, suda bertahap ing ambane saluran kanggo tugas sing mbutuhake plasticization kontrol. Ngira-ngira resin pas, dijupuk lan prilaku termal. |
| Mutant injection molding screw(desain kompresi mendadak) | Kira-kira 5% -15% saka total dawa meneng | Transisi sing luwih cendhek kanthi nyuda ambane saluran sing luwih cetha. Evaluasi tugas leleh lan keseragaman termal sadurunge milih kanggo ngatasi watesan kapasitas. |
Desain bertahap kita nyakup aplikasi kalebu PS, PC lan ABS; kulawarga abrupt-komprèsi kalebu aplikasi kayata PE lan PP. Rute produk iki mbantu miwiti diskusi. Dheweke ora ngganti review kelas resin lan mesin, utamane karo pengisi, regrind utawa spesifikasi kualitas sing nuntut.

Perawatan lumahing alamat nyandhang, ora tenggorokan feed diblokir
Kaloro kulawarga produk nggunakake baja 38CrMoAlA. Spesifikasi rinci produk kalebu pilihan perawatan ing ngisor iki, sing kalebu ing diskusi panggantos nalika inspeksi ngenali nyandhang:
| Properti | Nilai produk-detail | Apa tegese kanggo priksaan |
|---|---|---|
| Kekerasan nitriding | HV900-1100 | Nemtokake permukaan sing diobati lan syarat inspeksi. |
| ambane nitriding | 0,5-0,8 mm | Ngenali perawatan sing dipilih; ora nyimpulake urip layanan saka ambane piyambak. |
| Kekerasan paduan nikel-tungsten | HRC55-62 | Deleng paduan kasebut kanthi pola resin, pengisi lan nyandhang. |
| Kedalaman lapisan paduan | 0,8-2,0 mm | Netepake wilayah sing dikuatake ing spesifikasi komponen sing disepakati. |
kitarincian produk meneng bertahapnjlèntrèhaké penguatan wilayah rawan karo nikel-tungsten alloy. Saka perspektif pabrik, kita pengin proteksi sing diusulake cocog karo nyandhang sing diukur. A lumahing luwih larang ora ndandani dipakani ora nyukupi utawa netepake sing geometri meneng cocog resin.


Nguripake diagnosis dadi tumindak tartamtu
Tansah rekomendasi minangka sempit minangka bukti ngidini. Gangguan feed mbutuhake koreksi sistem feed. A printah kacepetan mesin ora bisa njaga telpon kanggo review mesin. Kebocoran katup sing dikonfirmasi mbutuhake katup lan penilaian antarmuka. Nganggo sekrup utawa tong minyak sing diukur ndhukung panggantos komponen utawa evaluasi perbaikan sing mumpuni.
Yen perakitan ing kondisi ditrima nanging tugas produksi anyar ngluwihi kapasitas plasticizing praktis, ngirim ringkesan desain. Nanhaiya nyedhiyakake desain sekrup khusus, mesin lan welding semprotan campuran. kitaperalatan produksikalebu CNC lathes kanggo workpieces nganti 6 meter dawa lan limang sumbu mesin kanggo penerbangan Komplek lan struktur flange.

Kirimi rekaman sing nerangake masalah kasebut
- Produsen lan model mesin, diameter sekrup, gambar perakitan lan rincian ujung sekrup sing dipasang.
- Kelas resin, loading pengisi, rasio regrind lan kondisi partikel.
- Wektu pemulihan kanthi siklus, RPM nyata lan dhawuh, tekanan bali kanthi basis tekanan, lan cathetan beban utawa weker.
- Setelan dijupuk, bantal, part lan bobot runner, cathetan suhu lan jendhela Recovery kasedhiya.
- Owah-owahan sing wis diuji, pengaruhe ing kualitas bagean, lan laporan nyandhang dimensi apa wae.
Kanggo commissioning, setuju ing resin, dijupuk, jendhela operasi lan kualitas part ditrima. Banjur mbandhingake repeatability Recovery lan total wektu siklus nyata. Tes plasticizing terisolasi sing luwih cepet ora cukup yen cetakan produksi isih ngenteni utawa bagean gagal mriksa.

Perlu proposal meneng utawa tong minyak kanggo watesan Recovery dikonfirmasi?
Kirimi Nanhaiya rekaman gambar lan operasi, kalebu apa sing diganti lan apa sing kudu digayuh baris sampeyan. Marang kita apa sampeyan mulihake tugas asli utawa nyiapake kanggo materi utawa siklus requirement beda.
Kirim gambar lan data prosesNdeleng sekrup cetakan injeksiRembugan ing WhatsApp
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Email:info@nhyscrew.com
Telpon:+86-13505809643| Mobile:+86-13587082002
Blok C, No. 2 Bagian Barat, Xingzhou Avenue, Distrik Dinghai, Kota Zhoushan, Provinsi Zhejiang, China.
Hubungi Nanhaiya
Pitakonan sing kerep ditakoni
Apa wektu Recovery meneng ngecor injeksi normal?
Ora ana nomer universal. wektu Recovery gumantung ing resin, requirement dijupuk, geometri meneng, kemampuan mesin lan setelan operasi. Dibandhingake karo wektu kasedhiya ing urutan mesin nyata lan karo roto referensi stabil nggunakake materi padha lan dijupuk.
Apa Recovery meneng luwih cepet tansah shorten wektu siklus?
Ora, iku shortens siklus mung nalika Recovery durung rampung tundha tumindak mesin sabanjuré dileksanakake. Yen pemulihan wis rampung ing jendela tumpang tindih sing kasedhiya, supaya luwih cepet bisa uga ora ngganti total wektu siklus.
Napa sekrup muter nanging mundur alon-alon?
Priksa manawa resin wis tekan sekrup, apa tekanan bali diganti, lan apa kacepetan meneng nyata cocog karo prentah kasebut. Feed bridging, regrind inconsistent, kahanan proses lan komponen rusak bisa dadi cabang kanggo neliti. Rotasi mung ora mbuktekake manawa sekrup ngirim materi sing cukup.
Apa aku kudu nambah RPM kanggo ndandani pemulihan alon?
Mung sawise mriksa dipakani, kacepetan nyata, bali meksa lan watesan Processing resin kang. Ngadili owah-owahan apa wae kanthi kualitas leleh, suhu leleh sing nyata lan bisa diulang uga wektu pemulihan. Aja nggunakake kacepetan luwih kanggo ndhelikake dipakani utawa nyandhang masalah unresolved.
Apa dering mriksa bocor mbuktekake kabeh sekrup wis rusak?
Ora Priksa-ring sealing lan meneng-laras ngaturake fungsi beda. Neliti variasi bantal utawa bobot kanthi tes katup pabrikan mesin, lan gunakake inspeksi dimensi kanggo netepake nyandhang sekrup lan tong minyak.
Apa sing dibutuhake Nanhaiya kanggo ngevaluasi pengganti?
Kirim model mesin, diameter sekrup lan gambar, bahan resin lan pangisi, rincian regrind, cathetan pemulihan nyata, kacepetan sekrup lan setelan tekanan mburi, cathetan suhu, lan pangukuran nyandhang. Kalebu kritéria siklus lan kualitas part sing dibutuhake supaya panggantos duwe tugas sing ditemtokake.
Terusake karoinjeksi ngecor meneng laras pandhuan pilihan, utawa mriksa ingtip meneng lan mriksa-ring panggantos dhaftar mriksayen bukti nuduhake ing ngarep-mburi rakitan.