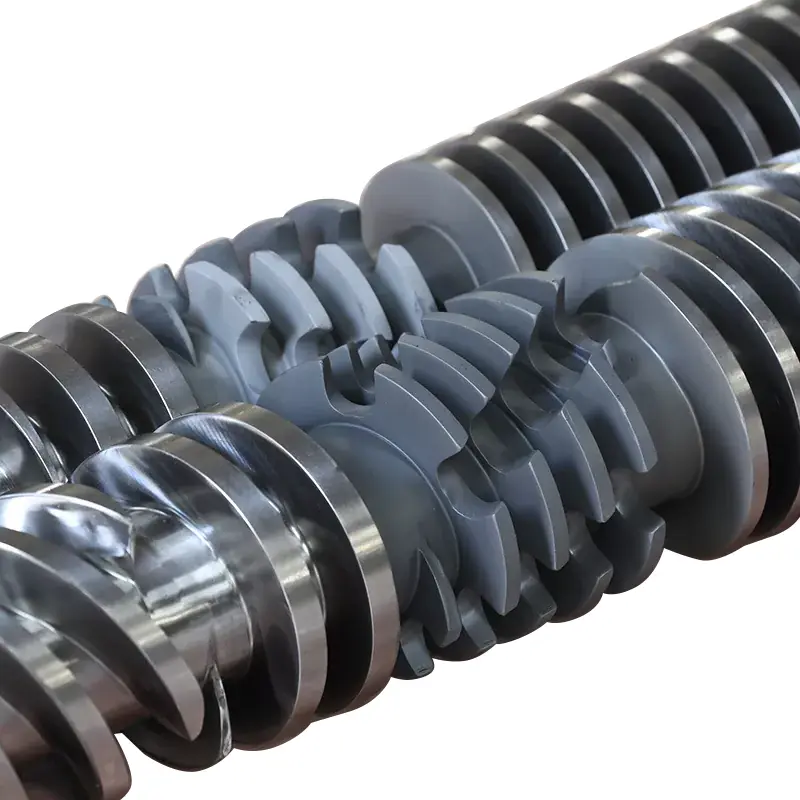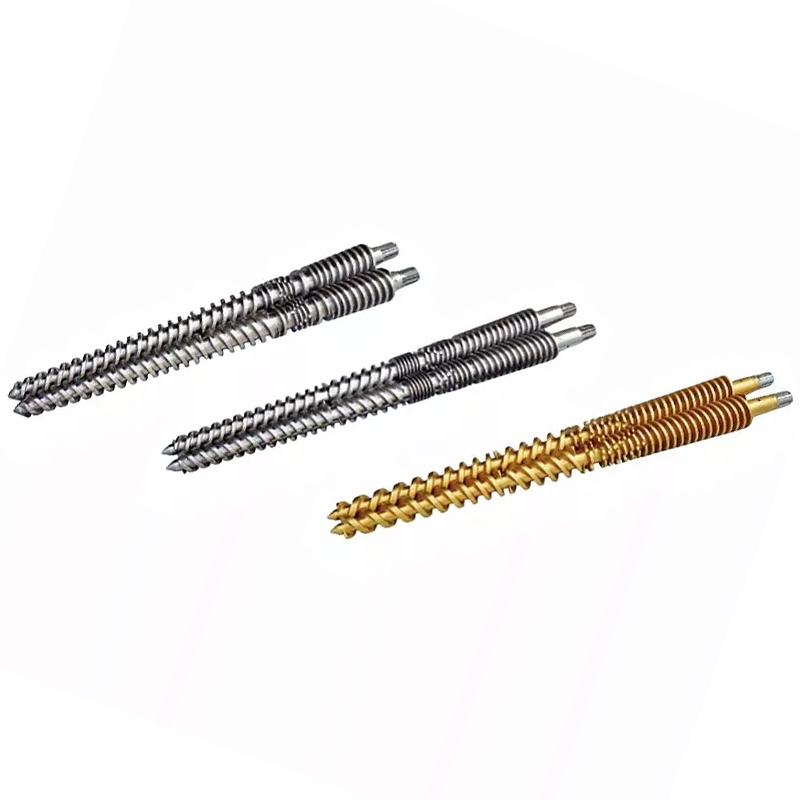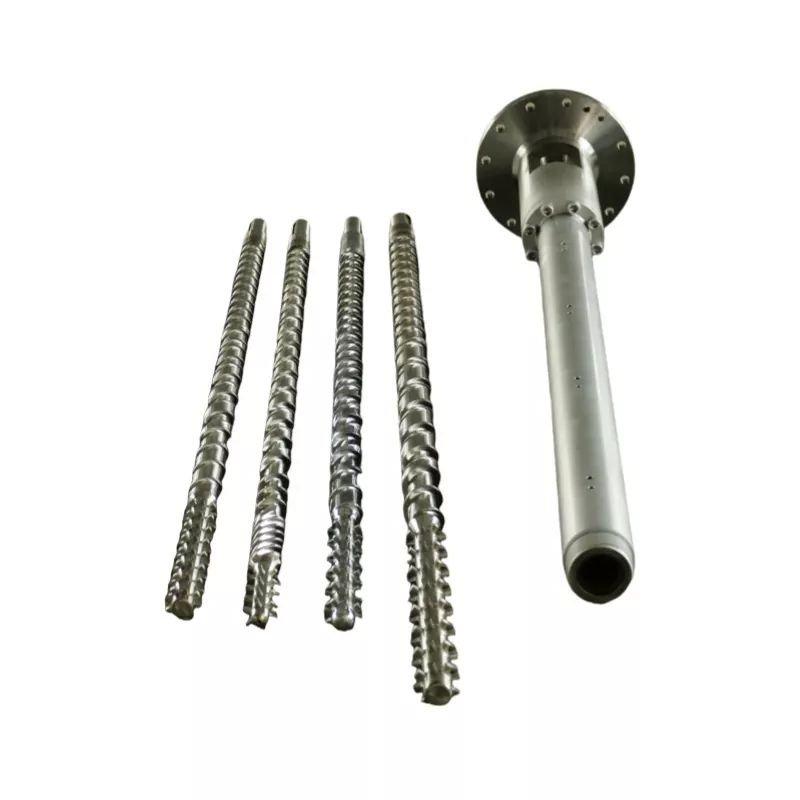
A kutipan migunani wiwit karo ngrumusake PVC lan mesin diinstal, ora diameteripun lan foto. Pandhuan iki ngowahi tugas proses, bagean sing rusak lan target sing ditampa dadi spesifikasi tuku sing bisa digawe pabrik.
Kanggo PVC dhuwur-kapenuhan, nemtokake resep lengkap ing phr, cara dipakani, produk pungkasan, output dibutuhake, rotasi meneng, jarak tengah, dimensi sambungan lan peta nyandhang loro ngawut-awut lan bores tong minyak. Pilih nitriding, plating krom utawa lapisan bimetallic marang tugas nyandhang nyata. Nyetujoni cara gambar lan inspeksi sadurunge rega dadi faktor penentu.

Netepake proyek extrusion sadurunge ngrembug meneng
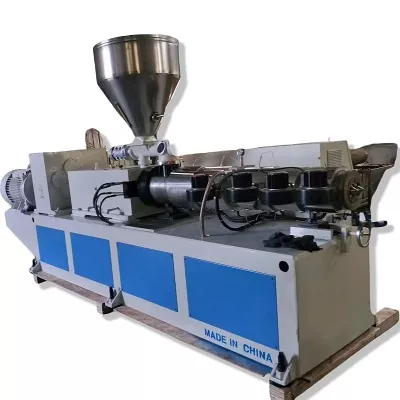
"Sekrup kembar podo kanggo PVC dhuwur-kapenuhan" kulawarga produk, ora specification lengkap. Iku ora marang kita apa baris nggawe pipe meksa, pipe got, profil, sheet utawa Papan umpluk. Iku uga ngilangi apa extruder nyiapake senyawa utawa dipakani langsung mbentuk die.
Bedane kasebut ngganti tugas ing sadawane tong minyak. Pakan, fusi, pencampuran distributif, devolatilisasi lan tekanan ora kedadeyan kanthi cara sing padha ing saben baris. Drive, gearbox, hilir mati lan peralatan cooling nemtokke watesan sing sekrup drawing ora bisa mbusak.
Tampilan pabrik kita:kita ora bakal sarujuk owah-owahan geometri saka persentasi pangisi piyambak. Kaping pisanan, kita takon apa sing ditindakake garis saiki kanthi apik, ing endi dadi ora stabil lan asil apa sing kudu ditambah. Yen produk sing wis ana bisa ditrima lan tugas kasebut diganti, njaga geometri sing wis kabukten bisa luwih aman tinimbang nambahake fitur campuran sing agresif tanpa bukti.
Miwiti pitakon kanthi milih siji tujuan: ngasilake tugas asli, mbenerake masalah nyandhang sing diukur, utawa ngrancang formulasi lan output anyar. Nggabungake kabeh telu ing siji panyuwunan samar-samar ndadekake usulan-usulan supplier ora bisa dibandhingake.



Pabrik mung bisa ngrancang babagan formulasi sing ditampa
Kanggo PVC, "30% pangisi" ora cukup akurat. Bahan negara ing bagean saben atus resin, biasane ditulis minangka phr, lan uga nyedhiyakake komposisi campuran rampung yen sistem kontrol internal sampeyan nggunakake persentase bobot. Loro ekspresi kasebut ora nuduhake denominator sing padha.
Rekam kelas resin PVC, kalsium karbonat utawa bahan pengisi liyane, informasi partikel sing diwenehake dening produser pengisi, sistem stabilizer, pelumas, alat bantu pangolahan, modifikasi impact, pigmen lan konten daur ulang. Tambah Kapadhetan akeh lan wangun feed saka campuran garing nyata. Yen tanduran ngganti resep, dhaptar sawetara operasi tinimbang ngirim mung kelas paling gampang.
Liyane saka baris penting amarga wêdakakêna kapenuhan kudu tekan sekrup terus-terusan. Ing sistem battenfeld-cincinnati diterbitake, path dosis kapur digunakake agitators kanggo nyegah bridging, ngawasi gravimetric lan geometri meneng dicocogake kanggo 30 kanggo 100 bagean kapur. Conto kasebut khusus kanggo baris twinEX 93-34, nanging pawulangan pengadaan jembar: desain feeder lan desain sekrup kudu dideleng bebarengan.
Aditif uga ngganti proyek pangolahan. Karya Arkema kang diterbitake ing ngrumusake jubin PVC Highly kapenuhan pranala bantuan Processing darmabakti karo fusi lan Processing nyawiji konsisten ing tingkat kalsium karbonat munggah pangkat. Iki minangka pangeling sing migunani yen phr pangisi sing padha bisa tumindak kanthi beda nalika resin lan paket aditif diganti.

Nyiyapake proyek PVC anyar sing diisi dhuwur?Kirim resep miturut persetujuan rahasia yen dibutuhake, ditambah gambar garis lan produk target. Kita banjur bisa ngrembug meneng lan tong minyak minangka bagéan saka tugas Processing ditetepake.
Kirimi formulasi lan gambarDeleng produk paralel PVCNgunci rotasi, handedness lan antarmuka mesin
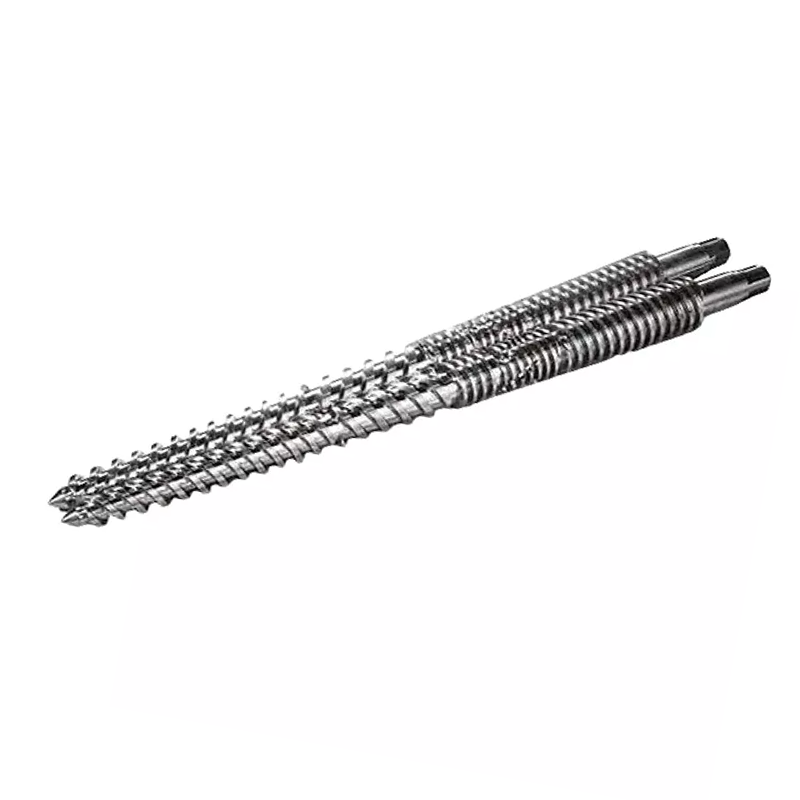
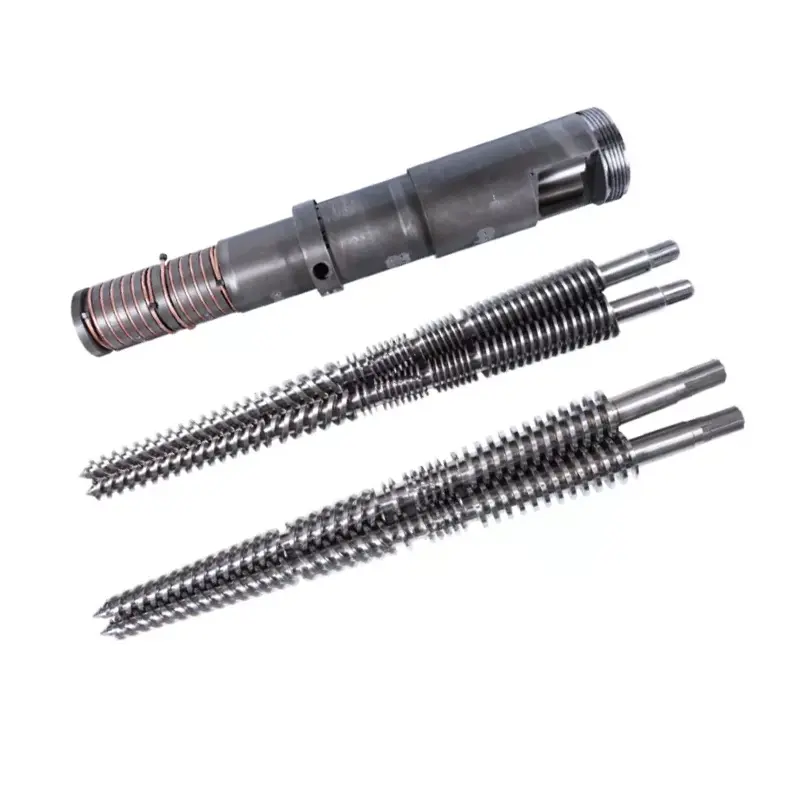
Nanhaiya nyedhiyakake loro-loroneco-rotating podo karo barel meneng kembarlancounter-puteran podo karo barel meneng kembar. Padha konfigurasi mechanical beda. Panyedhiya ngirim ora nyimpulake sing bener saka foto produk PVC sing wis rampung.
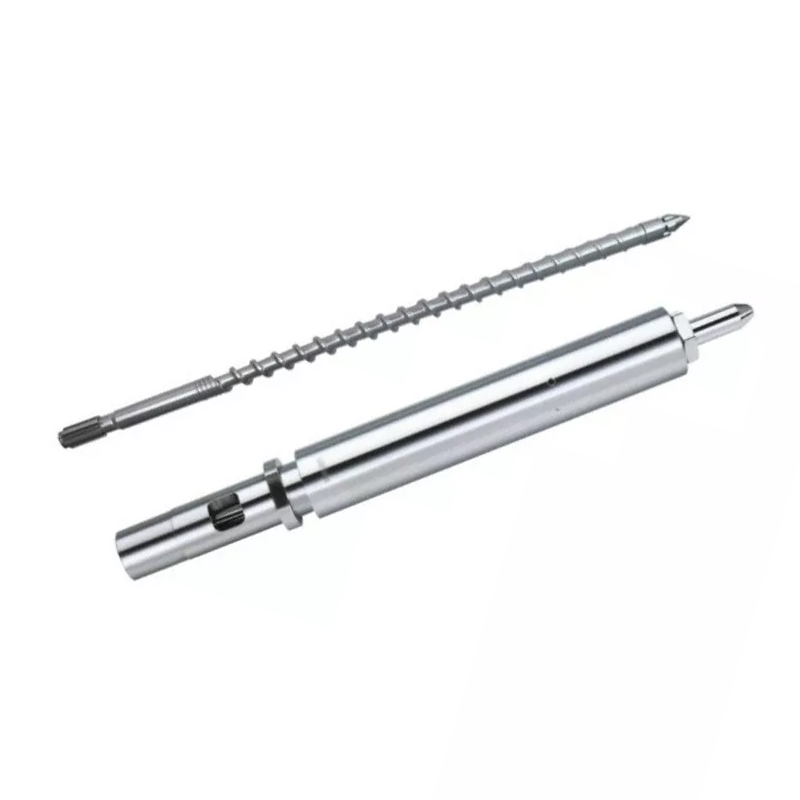
Kanggo panggantos, ngenali rotasi meneng karo arah ndeleng nyatakake ing drawing. Kalebu tangan sekrup, tandha phasing, jarak tengah, diameter njaba lan oyod, dawa kerja, sambungan poros, spline utawa rincian tombol, pasuryan dorong lan geometri bolongan wolung tong minyak.
Banjur nemtokake saben antarmuka: bukaan feed, ventilasi, zona pemanasan lan pendinginan, bolongan termokopel, pola bolt flange, pasuryan gearbox, piring pemutus utawa sambungan mati, ndhukung lan amplop instalasi sakabèhé. A omission cilik bisa mungkasi pesawat digunakake uga-mesin saka pas baris.
| Area | Bukti minimal | Ambiguitas umum kanggo mbusak |
|---|---|---|
| Pasangan sekrup | Gambar sing disetujoni, identifikasi kiwa lan tengen, rotasi, handedness, phasing lan sambungan | Rotasi nyatakake tanpa ngomong sing pungkasan sing diadhepi penonton |
| Barel bores | Jarak tengah, profil bolongan, dimensi aksial, port lan datum flange | Siji diameter bolongan nominal digunakake kanggo njlèntrèhaké profil tokoh-wolung lengkap |
| Clearance | Ditemtokake screw-to-barrel lan screw-to-screw clearances kanthi kondisi tes | Supplier samesthine kanggo mbangun reresik asli saka bagean worn |
| Antarmuka | Gearbox, feed, ventilasi, dadi panas, cooling lan gambar sambungan mati | Foto tanpa ukuran, datum utawa spesifikasi benang |
| kontrol Majelis | Nomer pasangan, tandha wektu, prosedur instalasi lan syarat produsen mesin | Two ngawut-awut dianggep minangka spare parts sawijining |
Nalika panuku ngirim mung ngawut-awut worn, kita bisa ngukur apa saiki, nanging nyandhang wis ngrubah tanah, profil pesawat lan reresik. Kita luwih seneng gambar sing disetujoni, data mesin lan pangukuran loro komponen kasebut. Kita ora bakal nyebut geometri worn desain asli mung amarga iku mung sampel ing peti.


Gunakake tabel model minangka alat screening, dudu janji
kitasawetara sekrup kembar paraleldhaptar limang model umum saka 75 kanggo 130 mm. Kisaran output PVC sing diterbitake mbantu para panuku ngenali platform wiwitan. Dheweke ora ngganti formulasi, feeder, mati lan review drive.
| Model | Diameter sekrup | L/D | Kapasitas output PVC | kacepetan meneng | Nyopir motor |
|---|---|---|---|---|---|
| NHY75 | 75 mm | 26 nganti 36 | 220 kanggo 350 kg / h | 45 rpm | 45 kW |
| NHY90 | 90 mm | 26 nganti 36 | 280 kanggo 460 kg / h | 45 rpm | 55 kW |
| NHY110 | 110 mm | 26 nganti 36 | 350 kanggo 650 kg / h | 45 rpm | 75 kW |
| NHY120 | 120 mm | 26 nganti 36 | 500 kanggo 800 kg / h | 45 rpm | 110 kW |
| NHY130 | 130 mm | 26 nganti 36 | 680 kanggo 1.000 kg / h | 45 rpm | 132 kW |
Resep sing diisi kanthi dhuwur bisa ngganti pakan akeh, prilaku fusi, panjaluk torsi, tekanan nyandhang lan mati. Pramila kita nyuwun rekaman produksi saiki sing stabil nalika ana. Nyedhiyakake referensi ukuran sing luwih apik tinimbang output sing dikarepake.
Kanggo extruder sing ana, antarmuka gearbox lan tong minyak biasane nemtokake ukuran sadurunge katalog. Kanggo baris anyar, target output kudu disambung karo resep sing dijenengi lan standar panrima produk. Yen kutipan dhaptar kg / jam tanpa formulasi lan produk sing ditampa, nomer kasebut angel ditindakake.
Pilih proteksi nyandhang saka peta nyandhang
IngNanhaiya PVC paralel twin screw barelnggunakake 38CrMoAlA minangka bahan dhasar sing kadhaptar lan nawakake spesifikasi nitrided, dilapisi krom lan bimetal. Iki minangka konstruksi sing beda-beda. Mbandhingake kanthi nomer kekerasan paling gedhe mung praktik tuku sing ora apik.
| Properti | Nilai sing diterbitake | Sijine iki ing urutan |
|---|---|---|
| Bahan dhasar | 38CrMoAlA | Komponen, kelas baja lan dokumen materi sing dibutuhake |
| Kekerasan perawatan panas | HB260 nganti 320 | Lokasi tes, cara lan cathetan ditampa |
| Kekerasan nitriding | HV950 nganti 1000 | Lumahing sing diobati, cara pangukuran lan titik ditampa |
| ambane nitriding | 0,50 kanggo 0,70 mm | Definisi case-depth lan metode verifikasi |
| Nitriding brittleness | Kelas 1 utawa ngisor | Cara tes lan rekaman sing ditrapake |
| Kasar | Ra0.4 | Lumahing, arah, cutoff lan instrumen |
| Straightness meneng | 0,015 mm | Datum, dawa sing diukur, kondisi dhukungan lan metode |
| Chrome plating atose | HV 950 utawa luwih dhuwur | Area Plated lan lokasi inspeksi |
| Ketebalan Chrome | 0,05 kanggo 0,10 mm | Zona gambar lan syarat kekandelan rampung |
| Kekerasan bimetal | HRC60 kanggo 65 | Wilayah paduan, identitas lapisan lan lokasi tes |
| ambane bimetal | 2,0 kanggo 3,0 mm | Zona sing dilindhungi lan verifikasi kedalaman |
HV lan HRC minangka skala kekerasan sing beda, dene ambane lapisan sing kadhaptar uga beda banget. Lumahing hard lancip lan lapisan alloy luwih jero ora bisa ditingkat dening maca siji sel. Kutipan kasebut kudu ngenali komponen, zona sing dilindhungi kanthi tepat, dimensi rampung sawise perawatan lan dokumen sing digunakake kanggo ditampa.
Jeneng pangisi uga ora cukup. Muatan, sifat partikel, aglomerasi, kontaminasi daur ulang lan tekanan lokal kabeh mengaruhi pola nyandhang. Pandhuan nyandhang Coperion kanggo peralatan compounding nyoroti leleh, campuran abrasif lan tekanan mbangun minangka zona sing ditekan banget. Prinsip sing migunani kanggo urutan panggantos yaiku nglindhungi zona sing diidentifikasi dening proses lan pangukuran.


Ora yakin manawa proteksi nitriding utawa bimetallic kalebu ing RFQ?Kirimi foto lan peta ukuran sekrup lan tong minyak. Kalebu kelas pengisi, phr lan riwayat produksi supaya proposal permukaan duwe alesan sing ditemtokake.
Takon babagan materi lan perawatanWaca peralatan produksi NanhaiyaUkur loro sekrup lan loro bolongan ing posisi sing dijenengi
Laporan nyandhang kudu nuduhake ngendi saben nilai dijupuk. Ngresiki bagean, ngidini tekan suhu inspeksi sing stabil, tandhani ujung feed lan nomer stasiun aksial. Ukur loro sekrup, loro lobus tong minyak lan hubungan sekrup kritis kanthi cara sing disepakati.
Pendekatan diagnostik sing diterbitake Coperion kanggo tong ZSK lan STS mbutuhake tong minyak sing resik lan adhem lan nggabungake pangukuran bolongan karo pamriksa video ing ukuran tartamtu. Peralatan lan cara sampeyan bisa uga beda-beda, nanging disipline apik: dimensi lan kondisi permukaan kudu direkam bebarengan.
| Rekam | Apa iku belongs ing laporan | Keputusan sing didhukung |
|---|---|---|
| Peta stasiun aksial | Ngalangi nilai minimal utawa maksimal supaya ora ilang lokasi | Diposaken lokal, pangayoman zona utawa panggantos lengkap |
| Loro profil meneng | Nuduhake nyandhang asimetris lan ngreksa identitas kiwa/tengen | Ganti siji bagean, pasangan utawa neliti keselarasan |
| Loro lobus laras | Mbukak apa sekrup anyar isih bakal mbukak karo reresik bolongan gedhe banget | Ngawut-awut mung nglawan set sekrup lan tong minyak sing cocog |
| Gambar lumahing | Skor dokumen, pitting, mundhut lapisan lan celengan materi | Pisah ukuran nyandhang saka lumahing utawa masalah reresik |
| Tren operasi | Nyambungake kondisi fisik karo output, beban, tekanan lan kualitas produk | Konfirmasi yen nyandhang nyebabake masalah produksi sing dilaporake |
Mundhut output, meksa ora stabil, overheating lan katon produk miskin bisa mbecikake pengawasan, nanging padha ora mbuktekaken meneng wis rusak. Mbandhingake baris saiki karo resep referensi stabil. Priksa pakan, pemanas, sensor, ventilasi, watesan mati lan kondisi drive sadurunge nyalahake siji komponen.
Yen tong minyak wis rusak, mung nginstal sekrup anyar bisa ninggalake reresik kerja ing njaba kondisi sing dikarepake wiwit dina pisanan. Kita luwih seneng kelangan pesenan mung sekrup tinimbang ngandhani panuku manawa bagean anyar bisa mulihake reresik sing durung diukur.
Bandhingake kutipan miturut ruang lingkup, dudu label campuran
Sijine saben supplier ing lembar pitakon sing padha. Yen siji kutipan kalebu tong minyak, pasangan meneng, perawatan, laporan pengawasan lan pangayoman kapal nalika dhaptar liyane mung "sekrup kembar bimetal", prices ora iso dibandhingke.
| Garis kutipan | Dhéfinisi sing bisa ditampa | Alesan kanggo bali kutipan |
|---|---|---|
| Ruang lingkup komponen | Sekrup kiwa, sekrup tengen, tong minyak, aksesoris lan barang sing ora kalebu jenenge | "Siji set" tanpa tagihan pasokan |
| Geometri | Revisi gambar lan dimensi kritis kadhaptar | Diameter lan L / D mung |
| Bahan | Basis baja lan perawatan utawa zona campuran sing diidentifikasi | "Premium alloy" tanpa bahan utawa lokasi |
| Inspeksi | Ukuran, cara, cathetan lan titik acceptance disepakati | "Presisi dhuwur" tanpa kritéria sing bisa diukur |
| Percobaan kinerja | Resep, feed, mati, jendhela output, watesan mesin lan mriksa produk ditetepake | Janji output tanpa kahanan tes |
| Ruang lingkup komersial | Basis rega, kemasan, basis pangiriman, dokumentasi lan wates layanan sing kadhaptar | Rega unit sing murah kanthi pengecualian teknis sing durung rampung |
Takon supplier menehi tandha saben panyimpangan saka gambar sampeyan tinimbang ngganti syarat kanthi meneng. A dandan ngajokaken bisa dadi terkenal, nanging kudu katon minangka revisi karo alesan. Sing nglindhungi purchasing, pangopènan lan pabrikan nalika bagean tekan mesin sasi mengko.


Setuju babagan inspeksi lan komisi sadurunge nggawe
Gambar sing disetujoni minangka pusat tuku. Pasang syarat materi, zona perawatan permukaan, laporan dimensi, metode verifikasi kekerasan utawa lapisan, identifikasi pasangan lan syarat kemasan. Nemtokake dokumen sing lelungan karo kiriman.
Kanggo instalasi, tindakake alignment Edo extruder kang, reresik, panas lan prosedur wiwitan. Aja meksa pasangan meneng sing ora bisa muter minangka dibutuhake dening prosedur mesin. Neliti pas, wektu lan perakitan sadurunge nggunakake torsi drive.
Uji coba panrima produksi mbutuhake formulasi lan kondisi feed sing dijenengi. Rekam throughput nyata, kacepetan meneng, beban motor utawa indikasi torsi, tekanan sirah, prilaku suhu, kondisi ventilasi lan mriksa produk rampung. Yen produk pipa utawa profil, kalebu kritéria dimensi lan tampilan sing mutusake manawa output bisa didol.

Kirimi kita PVC RFQ dhuwur-kapenuhan kita bisa insinyur saka
Kalebu model mesin, gambar, rotasi lan rincian phasing, resep lengkap ing phr, bahan pangisi, konten daur ulang, rekaman operasi saiki, target produk lan pangukuran nyandhang. Marang kita apa sampeyan mbutuhake panggantos setya utawa review geometri didokumentasikan.
Email paket RFQRembugan ing WhatsAppBukak kaca pitakon
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Produk:sekrup kembar podo | PVC podo karo barel meneng kembar | Pipa PVC paralel meneng barel
Email:info@nhyscrew.com
Telpon:+86-13505809643| Mobile:+86-13587082002
Blok C, No. 2 Bagian Barat, Xingzhou Avenue, Distrik Dinghai, Kota Zhoushan, Provinsi Zhejiang, China.
Informasi layanan | Peralatan produksi | Profil perusahaan
Pitakonan sing kerep ditakoni
Informasi apa sing dibutuhake kanggo ngutip tong minyak kembar paralel PVC sing diisi dhuwur?
Kirimi pembuat mesin lan model, gambar sing ana, rotasi sekrup, jarak tengah, rincian sambungan, formulasi PVC lengkap, muatan pengisi ing phr, konten daur ulang, informasi produk lan mati, target output, rekaman operasi lan pangukuran bagean lawas. Nyatakake kegagalan utawa perbaikan sing sampeyan coba ditangani.
Apa tingkat pangisi sing dianggep minangka PVC sing diisi dhuwur?
Ora ana ambang tuku universal. Nyatakake saben bahan ing bagean saben atus resin lan nyedhiyakake komposisi campuran sing wis rampung. Aja ngganti phr kanthi katrangan sing ora jelas kayata kalsium karbonat sing dhuwur, amarga rong resep sing nggawa label kasebut bisa nggawe tugas pakan, fusi lan nyandhang sing beda.
Apa meneng bimetallic tansah luwih apik tinimbang meneng nitrided kanggo PVC kapenuhan?
Ora. Pilihan perawatan gumantung saka karakteristik pengisi, loading, rereged, lokasi nyandhang, geometri lan rencana pangopènan sing dibutuhake. Nitriding, chrome plating lan lapisan bimetallic beda-beda ing ukuran atose lan ambane lapisan, supaya mbandhingaké specifications lengkap tinimbang siji nomer atose.
Bisa milih ukuran meneng saka Tabel model Nanhaiya piyambak?
Gunakake tabel model minangka kisaran awal. Ukuran final kudu nyathet formulasi nyata, metode pakan, produk, resistensi mati, watesan drive lan output sing ditampa. Diameter nominal utawa kapasitas katalog ora nemtokake tugas proses lengkap.
Bisa ngirim ngawut-awut worn minangka mung referensi manufaktur?
Kita ora nyaranake. Sampel worn nyathet geometri asli lan karusakan sing diklumpukake ing layanan. Nyedhiyakake gambar sing disetujoni yen kasedhiya, banjur dukung kanthi pangukuran, foto lan riwayat operasi sing resik supaya panggantos kasebut ora bisa digunakake minangka desain.
Bisa ngganti mung ngawut-awut lan nyimpen tong minyak lawas?
Mung sawise ngukur loro ngawut-awut lan loro laras bores ing posisi aksial ditetepake. Sekrup anyar sing mlaku ing tong minyak sing rusak bisa njaga reresik sing berlebihan lan output sing ora stabil. Kaputusan kudu ngetutake laporan nyandhang sing cocog lan syarat perakitan produsen mesin.
Apa Nanhaiya nyedhiyakake barel sekrup kembar co-rotating lan counter-rotating?
ya wis. Nanhaiya ndhaptar produk laras sekrup kembar bebarengan lan counter-rotating. Inquiry panggantos kudu ngenali konfigurasi sing diinstal, sudut pandang rotasi, handedness, phasing lan sambungan drive tinimbang takon supplier kanggo nyimpulake saka jeneng materi.
Carane ngirim output ditampa sawise instalasi?
Setuju ing resep, cara dipakani, mati, jendhela output, mriksa kualitas produk lan watesan mesin sadurunge Pabrik. Sajrone komisioning, rekam throughput, beban, tekanan, prilaku suhu lan kualitas produk sing wis rampung miturut kondisi sing disepakati. Data katalog ngirim ora ngganti nyoba acceptance ditetepake.
Kanggo prinsip operasi, terusake karo kitaguide extruder meneng kembar podo. Kanggo comparison luwih jembar saka jinis extruder, ndeleng ingguide pilihan extruder meneng kembar.