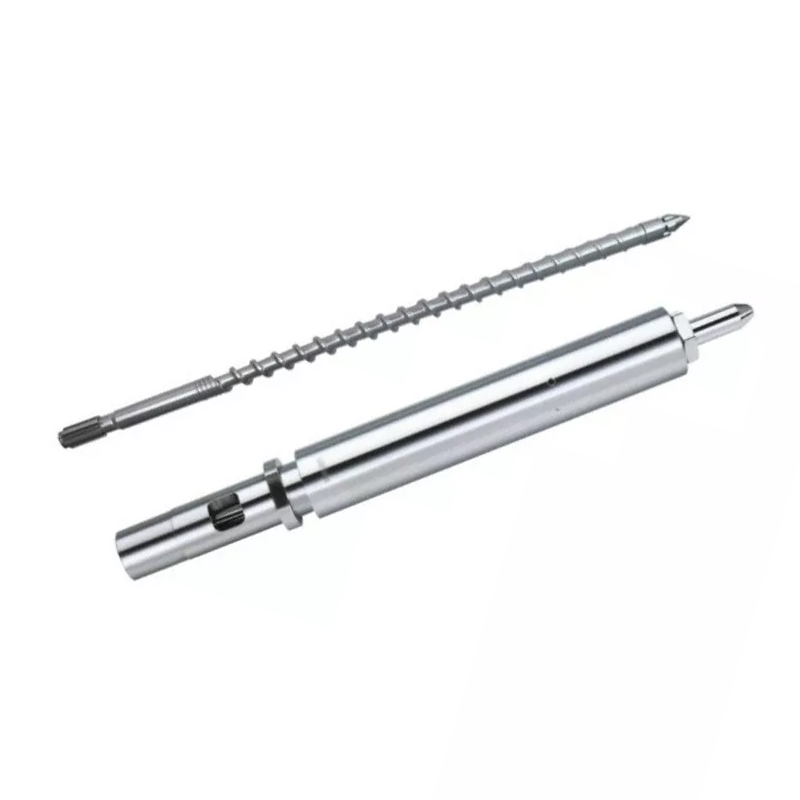
Ujung sekrup cukup cilik kanggo dianggep kaya suku cadang, nanging cukup tepat kanggo mutusake manawa saben tembakan diwiwiti kanthi volume leleh sing padha. Tuku minangka aliran sing cocog lan perakitan sealing, ora minangka titik logam Utas.


Wangsulan cepet
Pilih tip meneng cetakan injeksi kanthi papat perkara: desain katup sing ora bali, antarmuka sekrup lan tong minyak sing tepat, resin sing diproses lan pengisi, lan pola nyandhang perakitan sing ana. Model mesin mung ora cukup nalika versi, ndandani sadurunge utawa sekrup non-standar bisa uga ana.
Kanggo pesenan panggantos, ngirim drawing asli yen kasedhiya, banjur verifikasi Utas, Pundhak, dawa tip, travel ring, jog, diameteripun njaba lan nyawiji peranganing marang mesin nyata. Kutipan sing apik diwiwiti kanthi geometri. Material lan perawatan lumahing teka sabanjuré.
Kontrol tip sekrup mili ing loro arah
Sajrone pemulihan sekrup, tutup non-bali mbukak lan ngidini polimer molten ngliwati ngarep sekrup. Ing wiwitan injeksi, iku nutup supaya gerakan meneng lan meksa tumindak ing dijupuk tinimbang push nyawiji mundur bebarengan meneng.
Iki kok tip meneng, mriksa ring lan jog kagungane proses, ora mung kanggo pangopènan.Tutorial katup non-bali ENGELnggambaraké loro negara operasi padha lan pranala nutup prilaku langsung kanggo injeksi repeatability.
Tampilan pabrik kita:kesalahan meneng-tip paling larang arang prabédan antarane rong bahan bahan. Iku bagean sing Utas dhateng sekrup nanging ora lelungan, segel utawa kempal kanthi bener. Tes pas sing sukses luwih larang tinimbang dhaptar adjective dodolan sing dawa.
Pilih perakitan watara tugas ngecor
Desain sing bener kudu mbukak kanthi bebas sajrone pulih, nutup kanthi bisa ditebak nalika injeksi lan ngindhari watesan sing berlebihan ing jalur leleh. Uga kudu tahan beban abrasive, adhesive lan korosif resin tanpa ngrusak permukaan kawin.
| Pitakonan tuku | Apa ngganti tip meneng | Apa ngirim supplier |
|---|---|---|
| Apa resin sing dicetak? | Viskositas, lubricity, sensitivitas degradasi lan tugas karat mengaruhi peranganing aliran, materi lan perawatan lumahing. | Bahan resin sing tepat, sistem warna, tahan api lan sawetara pangolahan normal. |
| Apa resin dikuwatake utawa diisi? | Serat kaca, pengisi mineral lan kontaminasi sing diklaim bisa nyepetake nyandhang abrasif ing cincin, kursi lan leleh. | Jinis pangisi, persentase bobot lan apa owah-owahan miturut produk. |
| Sepira akurat tembakan kasebut? | Bagean tembok tipis, rongga akeh lan bobote nyenyet nuduhake owah-owahan cilik ing tutup tutup lan bocor. | Bobot bagean, jumlah rongga, toleransi bobot tembak lan data tren anyar. |
| Apa gaya katup saiki? | Sliding ring, werni-mriksa lan designs liyane duwe wilayah aliran beda, lelungan lan prilaku nutup. | Nomer part asli, gambar, foto lan perakitan sing dicopot lengkap. |
| Apa sekrup wis diganti sadurunge? | Model mesin ora bisa ngenali benang sing dipasang, dawa tip utawa geometri kursi. | Gambar skru saiki lan pangukuran langsung, ora mung nameplate mesin. |
| Kok bagiane diganti? | Utas sing rusak, jalur aliran eroded lan dering bocor ora nuduhake tumindak koreksi sing padha. | Nganggo foto, gejala proses, riwayat pangopènan lan ukuran sing gagal. |
Nanhaiya nawakake pola benang standar lan disesuaikan, ditambah opsi tip aliran mbalikke kanggo polimer khusus. Bagian sing dipilih bisa dicocogake karomeneng ngecor injeksiutawa diwenehake minangka bagéan saka sing luwih jembarinjeksi ngecor lan extrusion spare-parts sawetara.


Waca sinyal proses sadurunge njabut perakitan
Bantal variabel, bobot tembak sing mabur utawa pengulangan transfer sing kurang bisa nuduhake bocor katup, nanging ora ana sing mbuktekake. Owah-owahan resin, ketidakstabilan feed, kontrol suhu, nyandhang tong minyak, hawa ing leleh, setelan tekanan lan kondisi jamur bisa nggawe gejala sing padha.
ENGEL nyaranake mriksa tutup non-bali, meneng lan plasticizing tong minyaknalika bantal leleh fluktuasi. Pandhuan ngatasi masalah sing padha nyambungake bantalan lan variasi bobot tembak karo setelan proses lan nyandhang komponen.
| Sinyal sing diamati | Kemungkinan sambungan screw-tip | Priksa sadurunge pesen |
|---|---|---|
| Posisi bantal beda-beda saka dijupuk menyang dijupuk | Dering kasebut bisa ditutup ing titik sing beda utawa bocor sawise lungguh. | Tren posisi nyata, tekanan lan bobot dijupuk ing proses sing stabil. |
| Bobot part drifts nalika setelan tetep tetep | Alur mundur bisa nyuda volume efektif sing dikirim menyang cetakan. | Ngilangi feed, suhu, bahan lan panyebab jamur-rongga. |
| Tembakan cendhak katon intermittently | Katup bisa uga ora segel bola-bali, utamane sawise owah-owahan pemulihan. | Bandingake respon transfer lan mbukak test katup disetujoni produsen mesin. |
| Recovery dadi diwatesi | A ring rusak, simpenan utawa path aliran undersized bisa nolak aliran nyawiji maju. | Priksa gerakan bebas, simpenan, galling lan alangan dalan. |
| Titik ireng ngetutake owah-owahan materi | Titik mati utawa permukaan sing rusak bisa nahan lan ngeculake polimer sing rusak. | Priksa path nyawiji lengkap, muncung, meneng ngarep lan prosedur reresik. |
| Swara metalik utawa rebutan dering | Galling, deformasi, misalignment utawa materi manca bisa uga ana. | Mungkasi lan mriksa miturut prosedur pangopènan aman saka produsen mesin. |
Sawise perakitan wis dibusak, mriksa diameteripun njaba saka ring mriksa, loro pasuryan mburi, lumahing lelenggahan, awak tip, nyawiji peranganing lan thread. AnARBURG artikel teknisngenali abrasion, adhesion lan karat minangka mekanisme nyandhang lan nuduhake yen nyandhang ing diameteripun ring, pasuryan mburi lan sealing jog bisa ngganti lelungan ring lan stabilitas bantal.
Aja diagnosa dering mriksa kanthi nambah tekanan ditahan nganti bagean isi.Pangowahan setelan bisa ndhelikake bocor tanpa mbenerake. Jupuk garis dasar sing stabil, tindakake metode tes sing disetujoni produsen mesin lan priksa hardware sadurunge ngganti spesifikasi panggantos.
Ganti siji bagean mung nalika bagean kawin isih apik
A ring mriksa bisa diganti dhewe nalika tip kawin lan jog tetep ing dimensi disetujoni, lumahing sealing muni, lan dering anyar bisa mindhah bebas liwat travel lengkap. Iki minangka ndandani murah, nanging mung nalika pamriksan ndhukung.
Ganti tip cocok, ring lan jog nalika sawetara lumahing nuduhake nyandhang, ring wis dicekel utawa galled marang komponèn liyane, bagean lawas wis pipis tengen mesin, utawa ora dimensi asli dipercaya tetep. Nggabungake siji bagean sealing anyar karo rong bagéan kawin worn bisa nggawe path bocor anyar.
Tampilan pabrik kita:sampel worn bukti, ora drawing master. Yen kita nyalin kursi eroded, ring shortened utawa thread rusak persis, bagean anyar bisa ngasilake masalah lawas karo lumahing resik. We reconstruct hubungan dimaksudaké saka drawing, komponen kawin lan titik referensi unworn.


Nanhaiya injection molding screw tip data
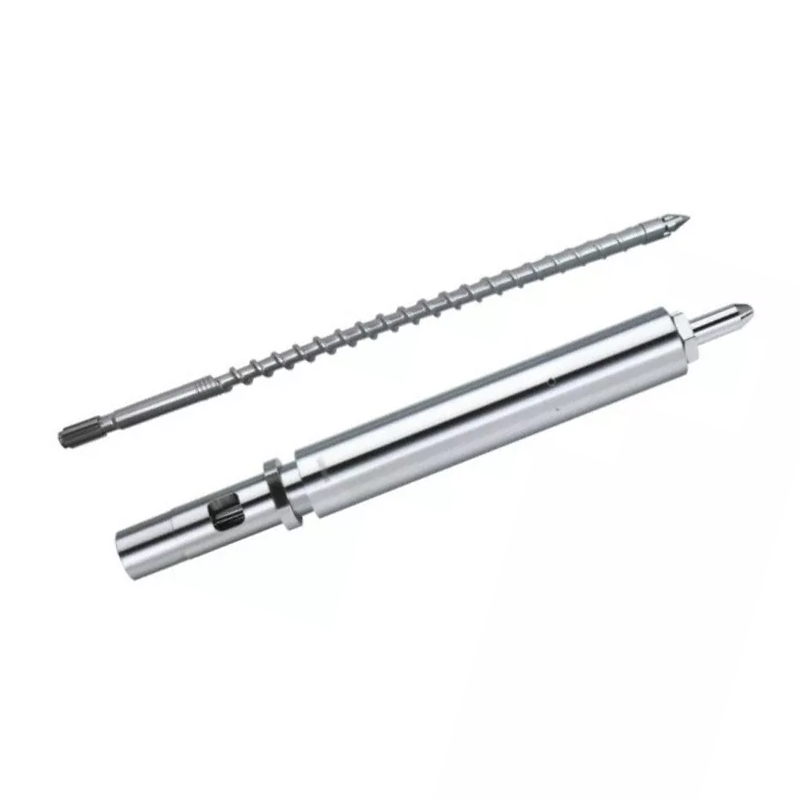
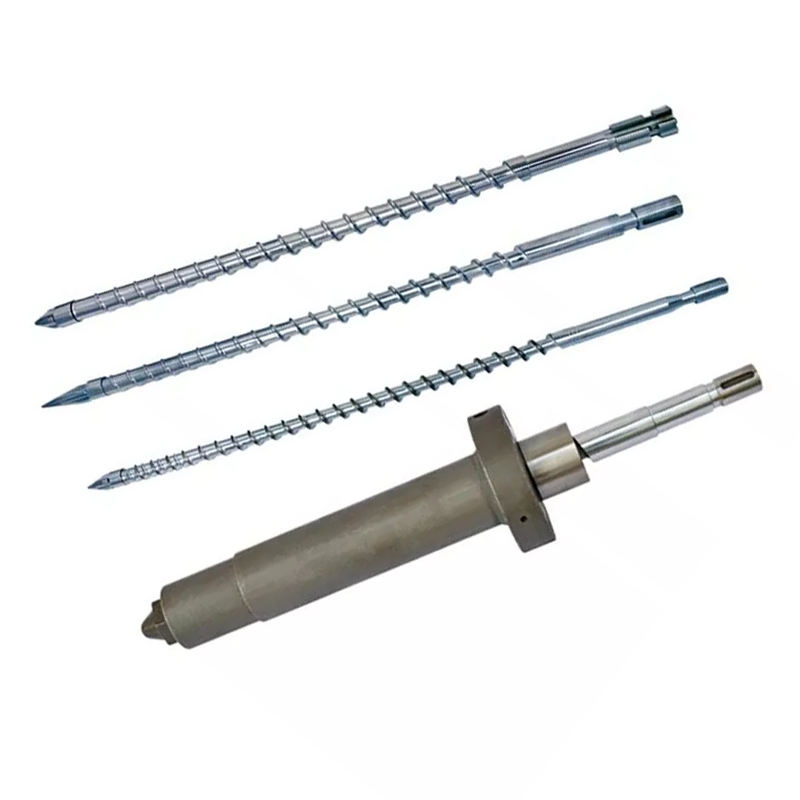
IngNanhaiya injection molding screw tipdibangun minangka antarmuka antarane meneng lan nozzle-sisih nyawiji path. Kasedhiya kanggo macem-macem diameter sekrup lan merek mesin injeksi, kanthi benang khusus lan geometri komponen kanggo karya panggantos.
| Spesifikasi | Data produk Nanhaiya | Relevansi tuku |
|---|---|---|
| Bahan dhasar | D2 | Rekam materi nyata ing kutipan lan dokumen pemeriksaan. |
| Kekerasan | HRC45-62 | Nilai sing dipilih kudu cocog karo perawatan panas, tugas nyandhang lan bahan kawin. |
| Straightness | 0,02 mm/m | Geometri lan alignment prakara ing antarmuka meneng-ngarep. |
| pasuryan waja | bimetal | Nyedhiyakake pilihan tahan nyandhang ing permukaan kerja sing katon. |
| Konfigurasi serat kaca | 30% / 60% | Nyatakake persentase serat kaca lan bahan resin ing RFQ. |
| Bobot bagean | 1 kg | Nilai referensi kaca produk; bobot final nderek geometri disetujoni. |
| Rute produksi | Mesin CNC, perawatan panas lan polishing presisi | Iki wangun kontrol operasi, kondisi lumahing lan pas rampung. |
| Aplikasi standar | PE, PP, ABS lan PVC ngecor termoplastik | Uga ngirim aditif, pewarna, isi daur ulang lan data pangisi. |
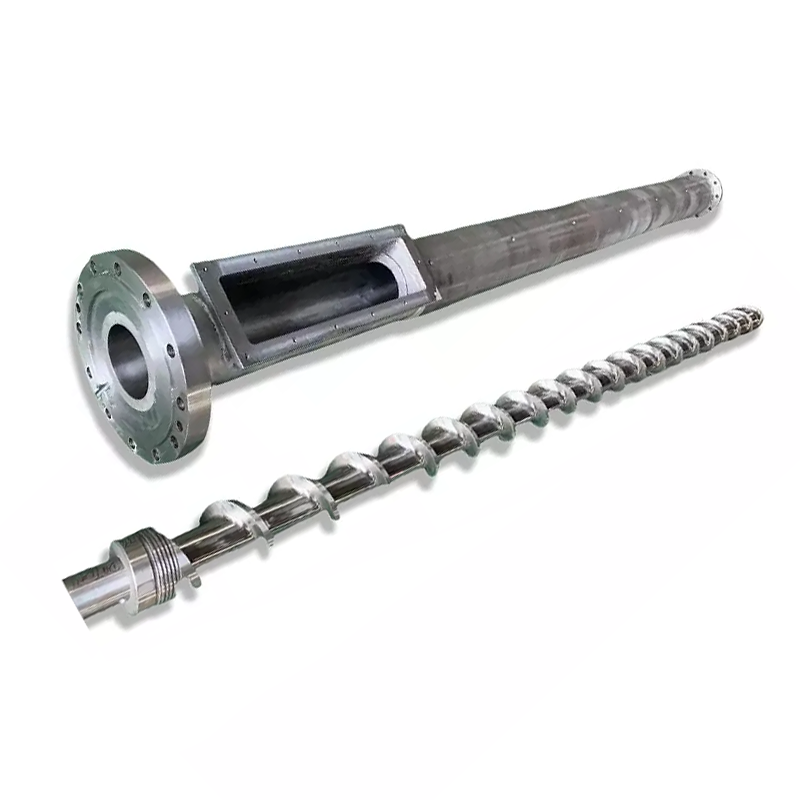
Kanggo unit plasticizing lengkap, Nanhaiya uga nggawesekrup injeksi mutan, ngawut-awut injeksi ngecor bertahaplan laras panggantos cocog. Sing jejernozzle injeksibisa dideleng ing wektu sing padha nalika bocor, alignment utawa masalah aliran nyawiji ngluwihi tip meneng.
Ukuran sing mutusake manawa bagean kasebut pas
Produsen mesin lan model bisa mbatesi telusuran, nanging ora bisa ngganti gambar. Kulawarga model bisa nggunakake sawetara ukuran unit injeksi, lan mesin bisa uga duwe sekrup panggantos sing beda karo bangunan asline.
- Ngenali meneng diinstal.Rekam pembuat mesin, model, sebutan unit injeksi, diameter sekrup, informasi serial lan penggantian sekrup sadurunge.
- Netepake thread rampung.Kalebu diameter utama lan cilik, pitch, arah benang, dawa benang, posisi wiwitan, relief lan lokasi pundhak.
- Ukur tumpukan aksial.Rekam dawa tip sakabèhé, dawa dering, dawa kursi, lelungan dering lan saben pundhak sing ngontrol posisi nutup.
- Ukur antarmuka radial.Rekam diameter awak tip, diameter ring njaba lan njero, diameter jog, referensi bolongan laras lan reresik kerja sing dibutuhake.
- Peta dalan leleh.Tampilake count suling, jembaré wacana, ambane wacana, profil irung lan sembarang radius sing mengaruhi aliran utawa reresik.
- Tandha sealing lan nyandhang lumahing.Ngenali endi sing ngadhepi kontak nalika nutup lan dimensi sing diukur saka referensi sing ora digunakake.
Aja ndhelikake kahanan sing durung mesthi ing toleransi.Yen lumahing lawas wis rusak, label nilai sing diukur minangka ukuran sing nyata. Tansah ukuran rampung ngajokaken misahake. Bedane kasebut ngidini teknik mbenerake bagean kasebut tinimbang nyetujoni salinan karusakan sing tepat.
Priksa panggantos sadurunge mlebu produksi
Pemriksaan sing mlebu kudu verifikasi identitas, dimensi lan gerakan sadurunge perakitan kasebut kena panas lan tekanan. Tansah gambar sing disetujoni, rekaman materi lan asil pamriksa ing nomer bagean sing padha.
- Nomer bagean lan revisi gambar cocog karo pesenan tuku
- Cathetan bahan lan perawatan panas cocog karo kutipan
- Dhiameter kritis lan dawa aksial ana ing toleransi teken
- Utas gauges utawa mriksa kawin konfirmasi sambungan
- Priksa ring travels bebas tanpa goyang katon utawa kejang
- Ring lan jog kontak lumahing sealing dimaksudaké
- Bagian sing leleh resik, lancar lan ora ana burr
- Lumahing polesan ora nuduhake karusakan nangani utawa cacat lapisan
- Arah perakitan lan urutan komponen didokumentasikan
- Bobot lan bantalan tembakan dhasar direkam sawise instalasi
Sawise instalasi, gunakake prosedur wiwitan sing disetujoni lan mbandhingake proses kasebut karo garis dasar sing disimpen. Tip anyar bisa ngganti pemulihan, respon dekompresi utawa tutup tutup, mula aja nganggep yen setelan lawas kudu tetep ora kena.
Apa sing kudu dikontrol dening pabrik
Kualitas screw-tip asalé saka hubungan antarane bagean. Konsentrisitas benang, posisi pundhak, lelungan ring, geometri sealing-face, finish jalur aliran lan kondisi perawatan panas kudu bisa bebarengan. Siji nomer atose nyengsemaken ora bisa ijol kanggo dawa tumpukan salah utawa lumahing sealing atos.
Nanhaiyaperalatan produksikalebu CNC saws karo kesalahan feed ing utawa ngisor 0,1 mm, CNC lathes kanggo workpieces nganti 6 m, lan ngebur lan panggilingan peralatan karo 0,02 mm akurasi posisi. Mesin limang sumbu digunakake kanggo penerbangan sing ora duwe aturan lan struktur flange khusus.

Kanggo para panuku, pitakonan praktis dudu manawa supplier duwe alat mesin. Takon carane drawing dideleng, kang dimensi sing dititi priksa, carane materi lan perawatan panas dilacak, lan carane gerakan ring rampung wis dicenthang. Nanhaiya nyedhiyakake review gambar pra-sales lan dhukungan teknis liwattim layanan.
RFQ Priksa kanggo tip meneng panggantos
Kirimi siji paket sing jelas tinimbang pesen sebagean. Informasi ing ngisor iki ngidini supplier mutusake manawa proyek kasebut minangka pengganti standar, komponen reverse-engineered utawa desain ulang.
- Produsen mesin, model, nomer seri lan ukuran unit injeksi
- Dipasang diameteripun meneng lan meneng drawing
- Nomer bagean sekrup-tip asli lan revisi gambar
- Rampungake perakitan lawas kanthi bagean sing tetep
- Foto saka ngarep, sisih, benang lan pasuryan sealing
- Utas, pundhak, dering, kursi lan dimensi bagean
- Kelas resin, jinis pangisi lan persentase pangisi
- Bahan pewarna, daur ulang lan aditif korosif
- Suhu leleh normal lan ukuran dijupuk
- Bobot bagean, jumlah rongga lan variasi sing ditampa
- Tren bantalan, transfer lan pemulihan sadurunge dicopot
- Nyandhang sing diamati, mode kegagalan lan jumlah sing dibutuhake
Yen gambar ora ana, tandhani saben permukaan sing diukur lan motret setelan pangukuran. Aja ngirim siji diameteripun njaba lan takon pabrik infer thread, jog lan lelungan saka iku.
Pitakonan sing kerep ditakoni
Apa sing ditindakake tip sekrup injection molding?
Déwan tip meneng nggawa katup non-bali. Mbukak sak Recovery meneng supaya nyawiji bisa pindhah ing ngarepe meneng, banjur nutup sak injeksi kanggo matesi backflow lan transfer meksa menyang jamur.
Apa pratandha saka ring mriksa worn utawa tip meneng?
Sinyal proses umum kalebu bantal leleh variabel, bobot dijupuk ora konsisten, pengulangan tekanan sing kurang, tembakan cendhak sawise panyebab liyane ora kalebu, lan respon transfer sing luwih suwe utawa kurang stabil. Konfirmasi nyandhang nganggo tes bocor sing dikontrol lan inspeksi dimensi.
Bisa supaya tip meneng panggantos dening model mesin mung?
Produsen mesin lan model minangka titik wiwitan sing migunani, nanging pesenan panggantos sing dipercaya uga kudu kalebu diameter sekrup, ukuran benang lan pundhak, dawa tip, mriksa dimensi dering lan kursi, jalur aliran, resin, isi pengisi, gambar lan foto sing jelas.
Apa aku kudu ngganti mung mriksa ring utawa perakitan tip meneng lengkap?
Ganti mung komponen worn nalika tip kawin, jog lan thread tetep ing dimensi disetujoni lan kondisi lumahing. Ganti perakitan sing cocog nalika sawetara permukaan sealing rusak, dimensi ora mesthi, utawa campuran bagean lawas lan anyar ora bisa ngasilake gerakan lan sealing sing dipercaya.
Bahan apa sing digunakake Nanhaiya kanggo tips meneng cetakan injeksi?
Nanhaiya nawakake tips meneng ngecor injeksi D2 karo sawetara atose diterbitake HRC45-62, 0,02 mm / m straightness lan opsi rai waja bimetallic. Konfigurasi pungkasan cocog karo resin, pengisi, antarmuka mesin lan tugas nyandhang.
Apa tip meneng harder tansah tahan maneh?
Ora, kekerasan mung minangka salah sawijining bagean saka kinerja nyandhang. Kimia paduan, perawatan panas, tahan korosi, bahan kawin, finish permukaan, keselarasan, reresik lan resin sing diproses kabeh mengaruhi umur layanan.
Apa ngirim aku Nanhaiya kanggo kutipan tip meneng?
Kirim produsen lan model mesin, diameter sekrup, resin lan persentase pangisi, nomer bagean asli utawa gambar, dimensi kawin lengkap, foto saka sawetara sudut, gejala nyandhang, tren bobot tembak lan jumlah sing dibutuhake.
Pambocoran komersial: Nanhaiya nggawe tips sekrup cetakan injeksi lan komponen sing ana gandhengane ing pandhuan iki. Rekomendasi teknis kudu ditrapake karo prosedur safety produsen mesin lan gambar proyek sing disetujoni.